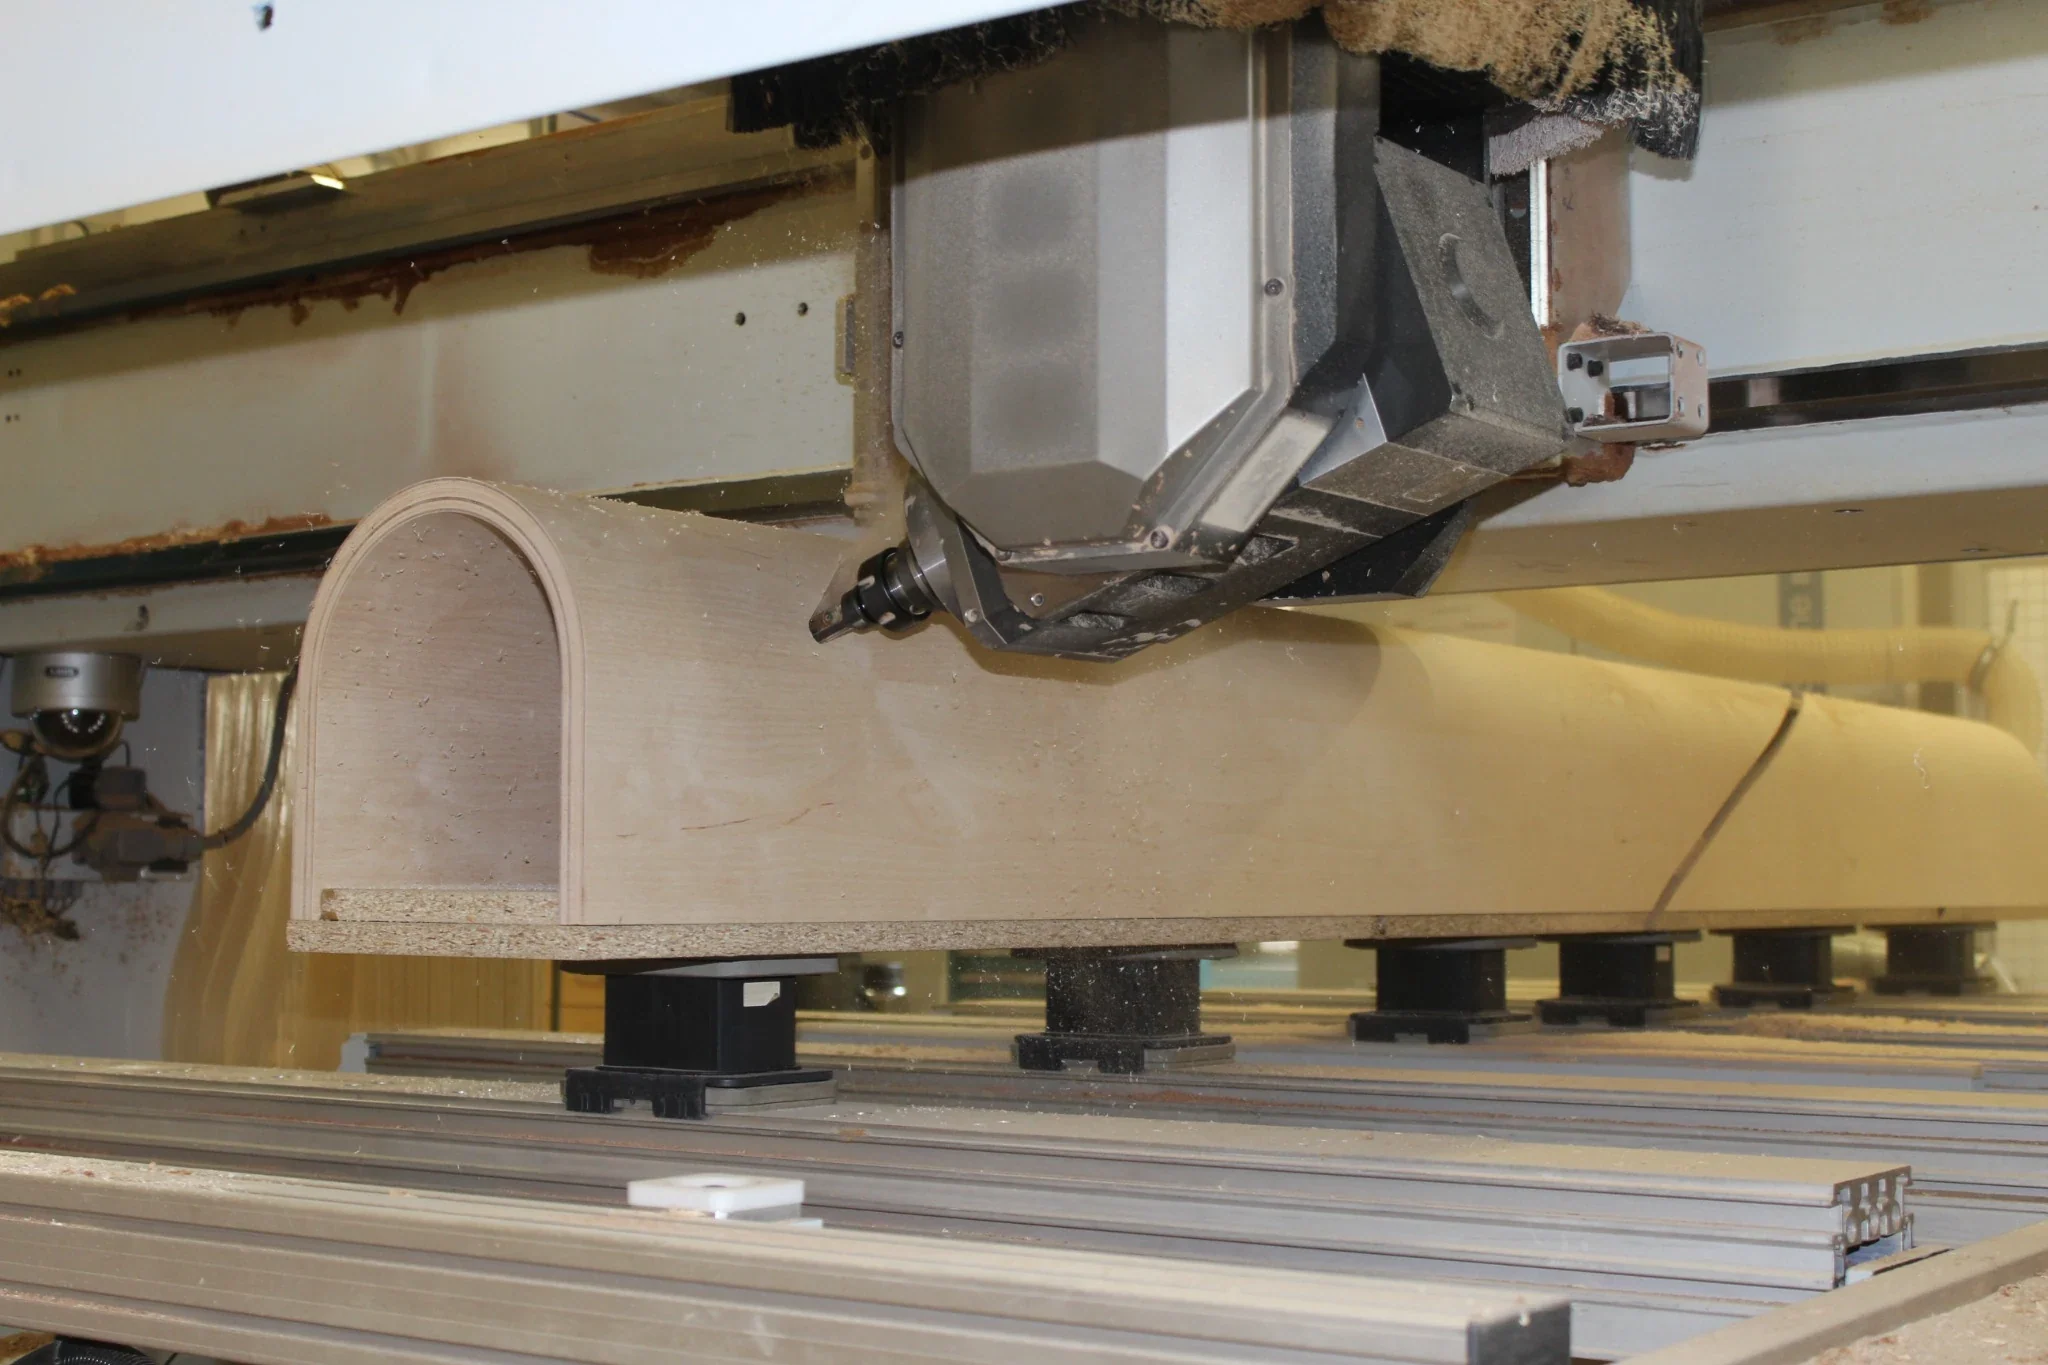
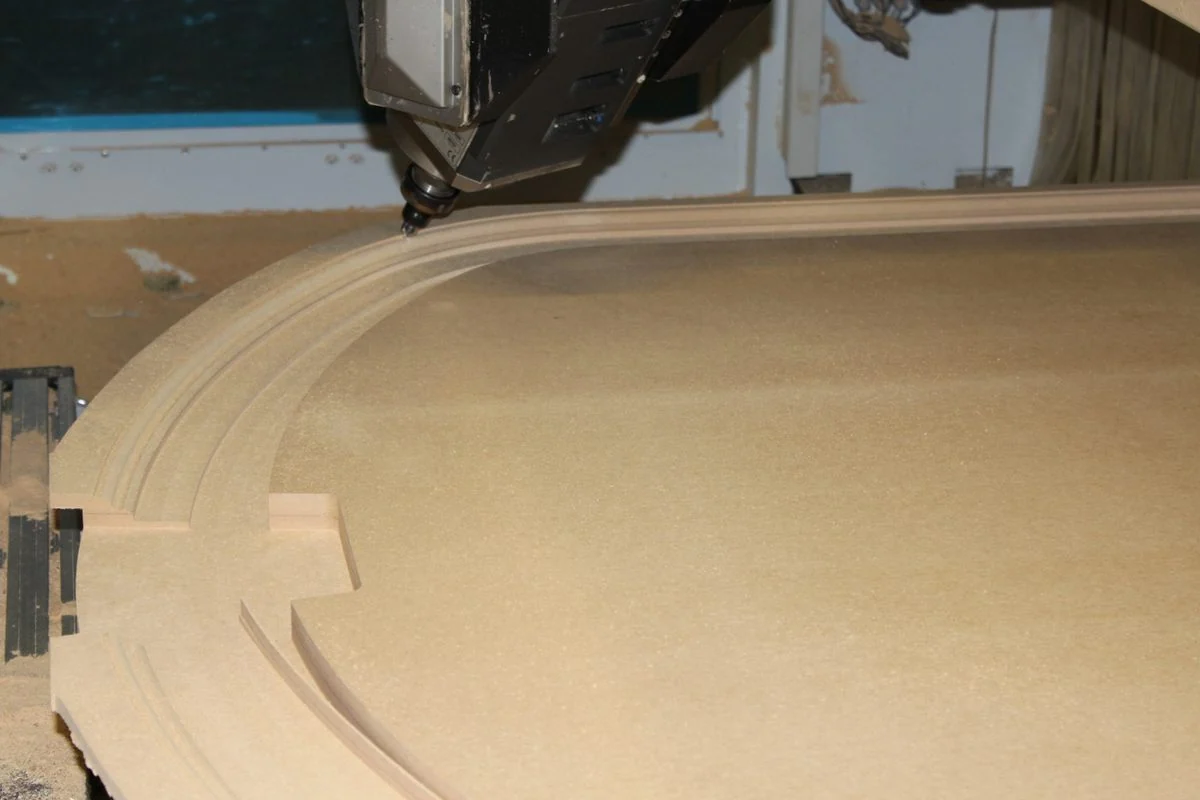
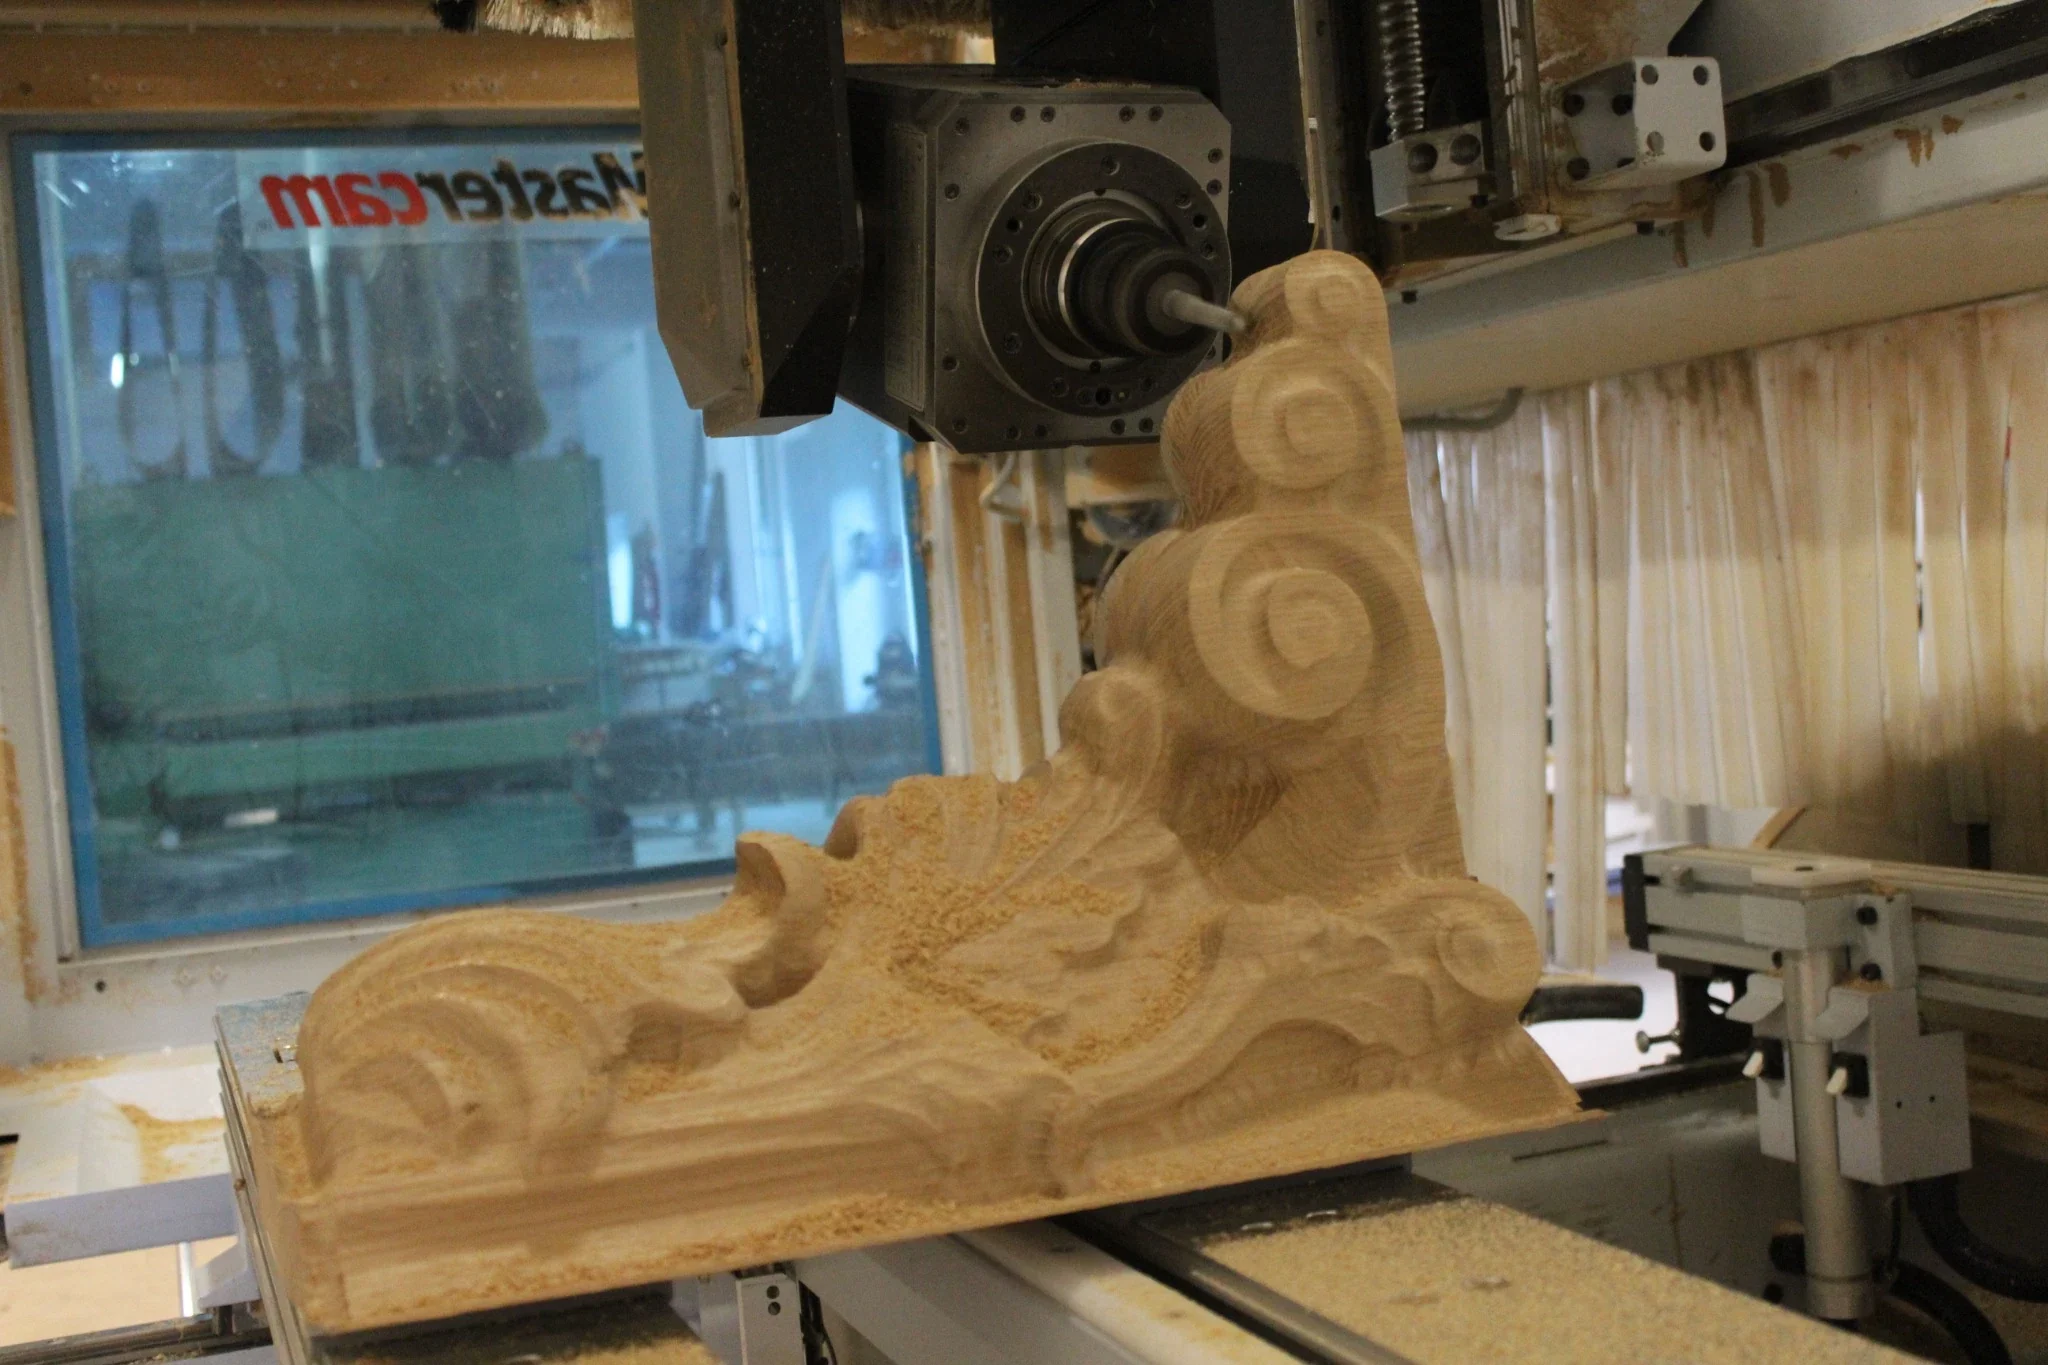
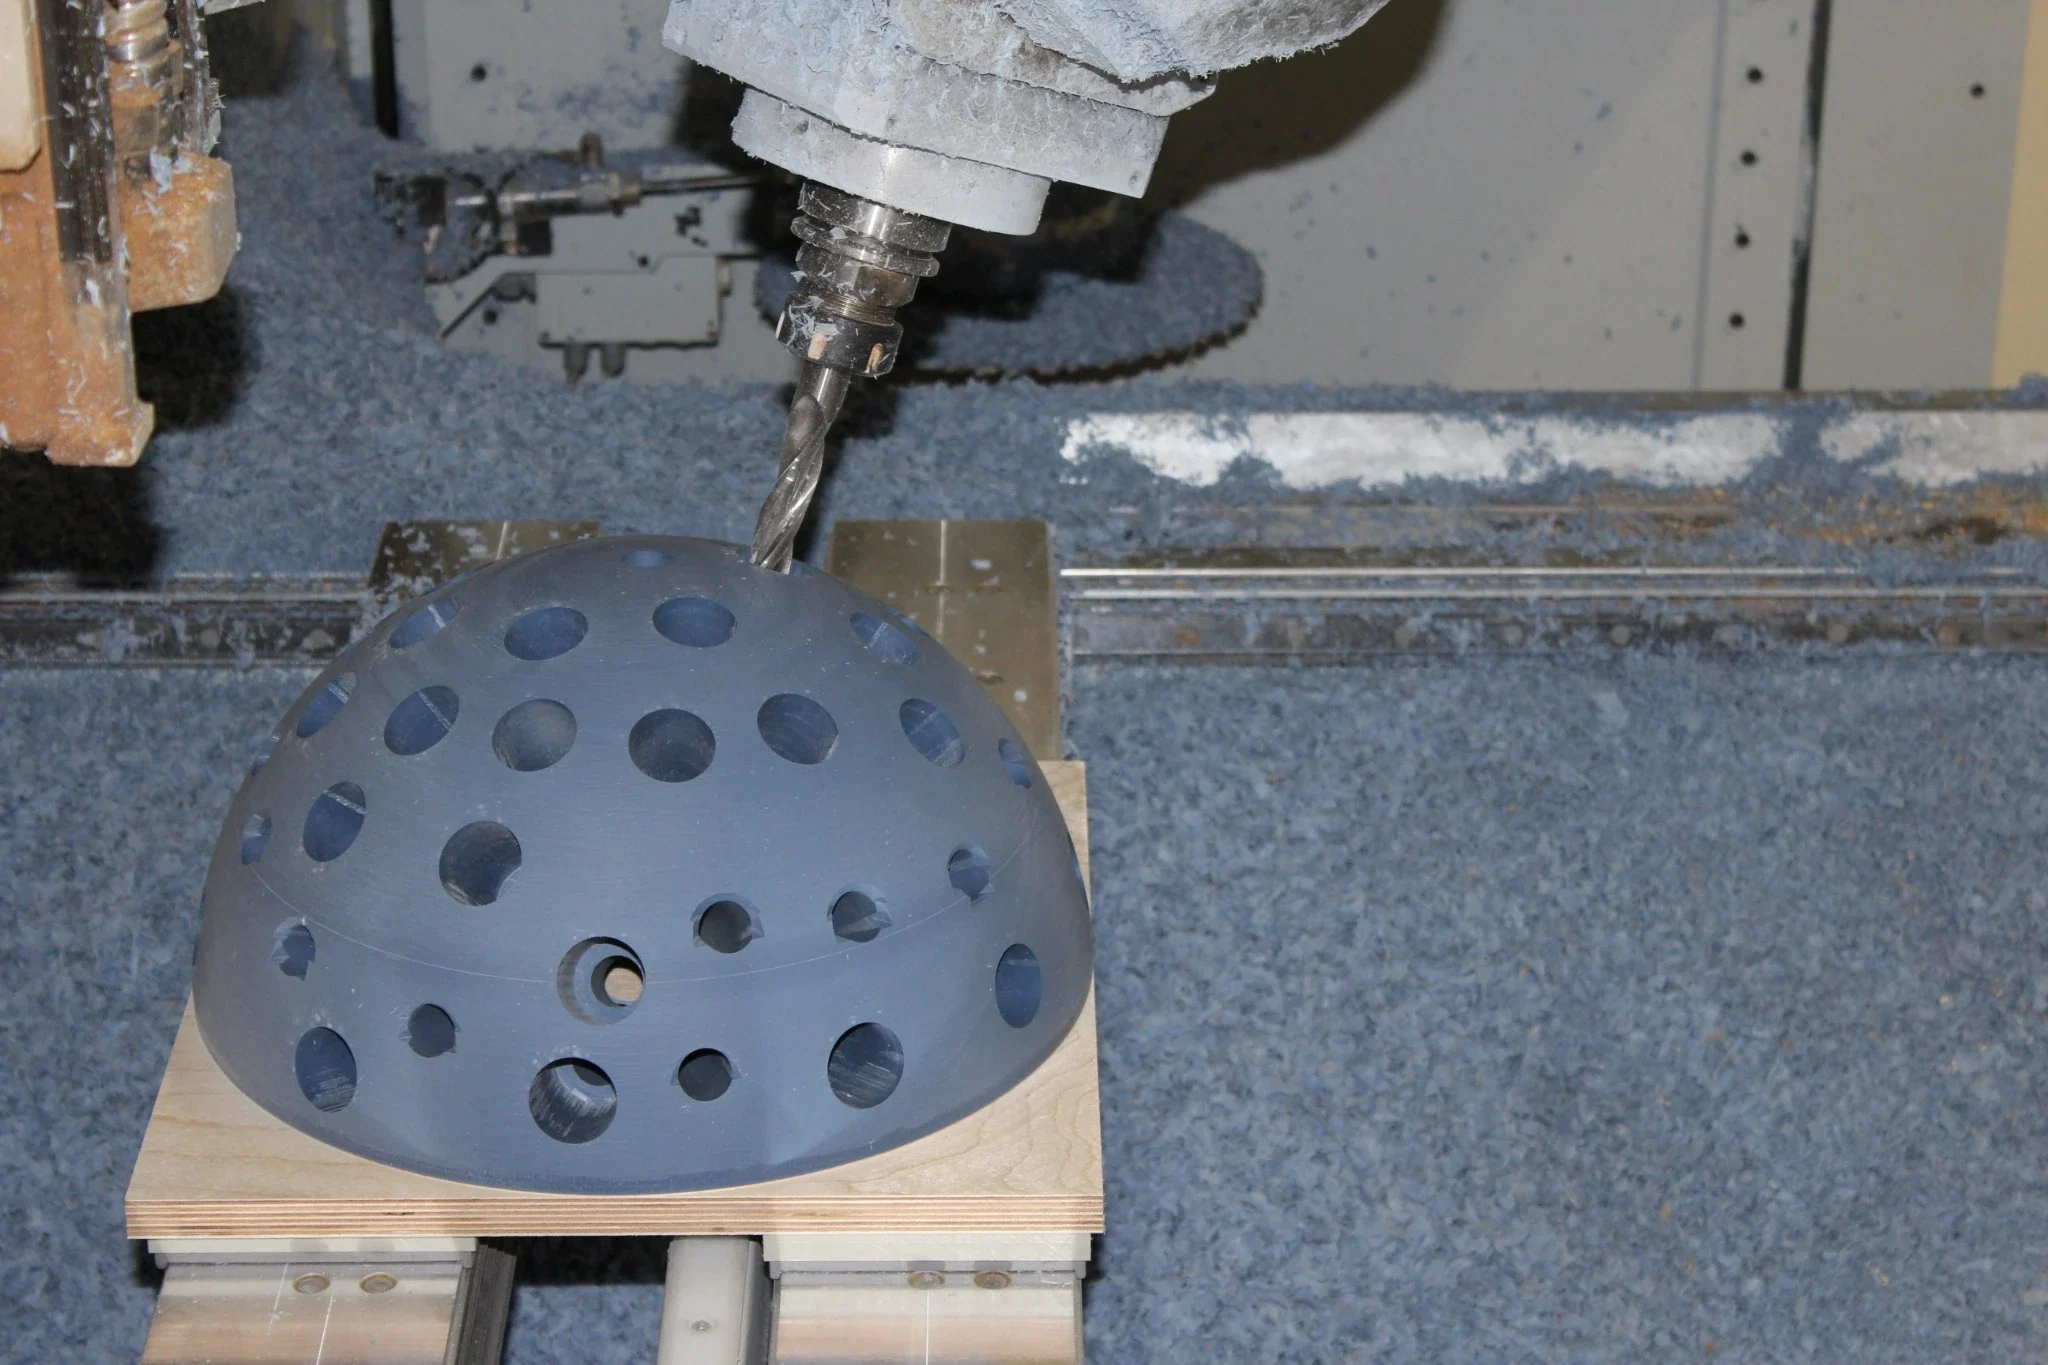
Aus unserer Fertigungspraxis: 12 Frässtrategien und Bearbeitungsarten – verständlich erklärt und mit Bildern direkt aus der Fertigung.
Bilder anklicken zum Vergrößern.
Jahre praktische Erfahrung
20
Kunden
604
Projekte
1092
CNC-Strategien & Bearbeitungsarten
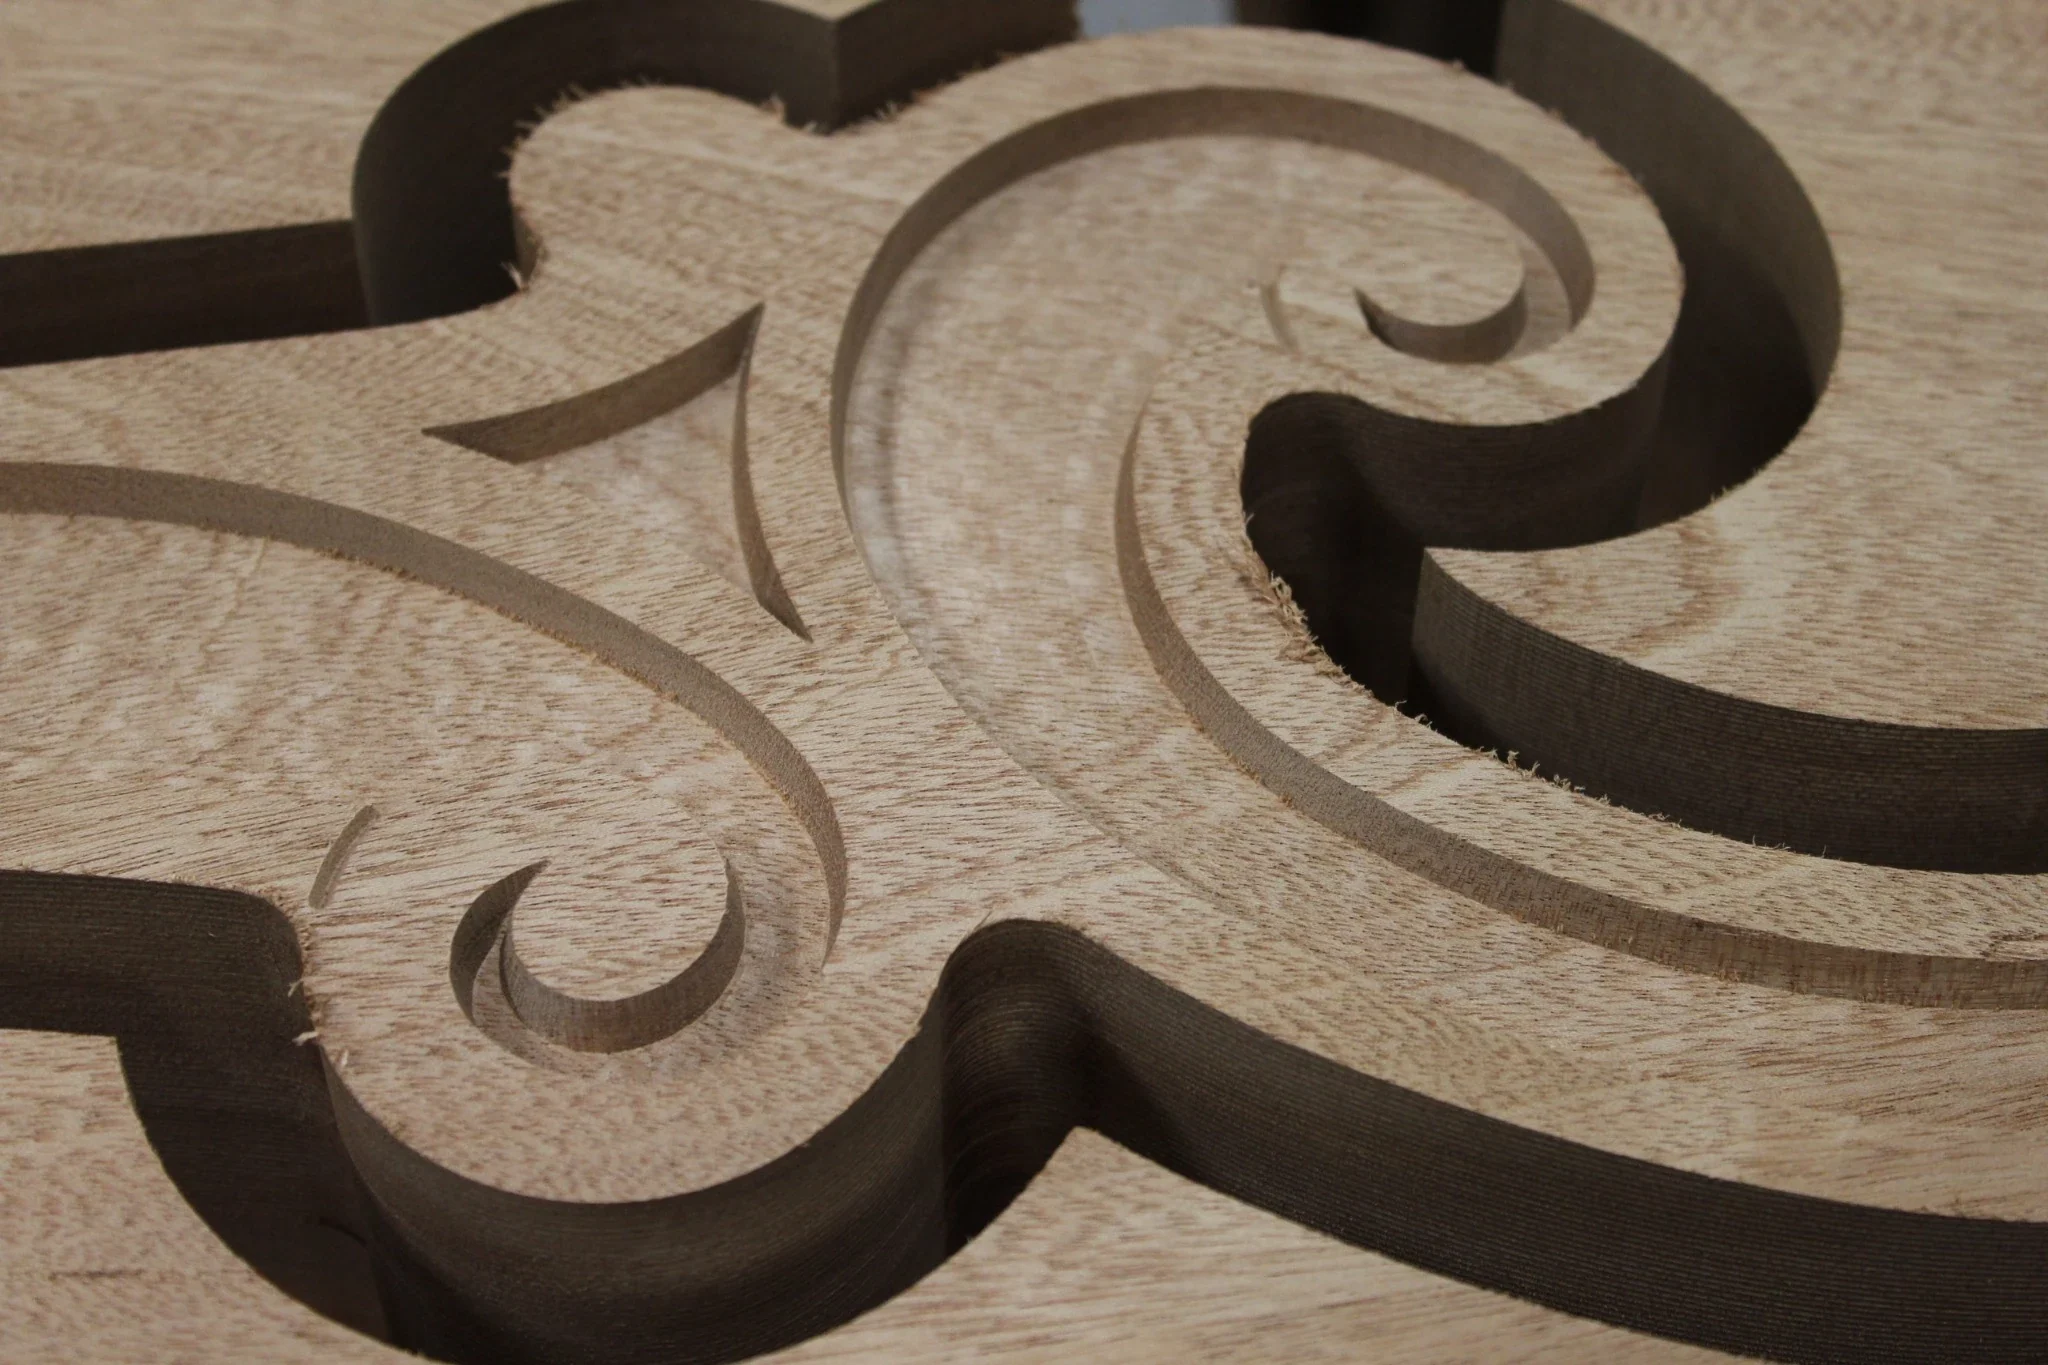
2D-Fräsen
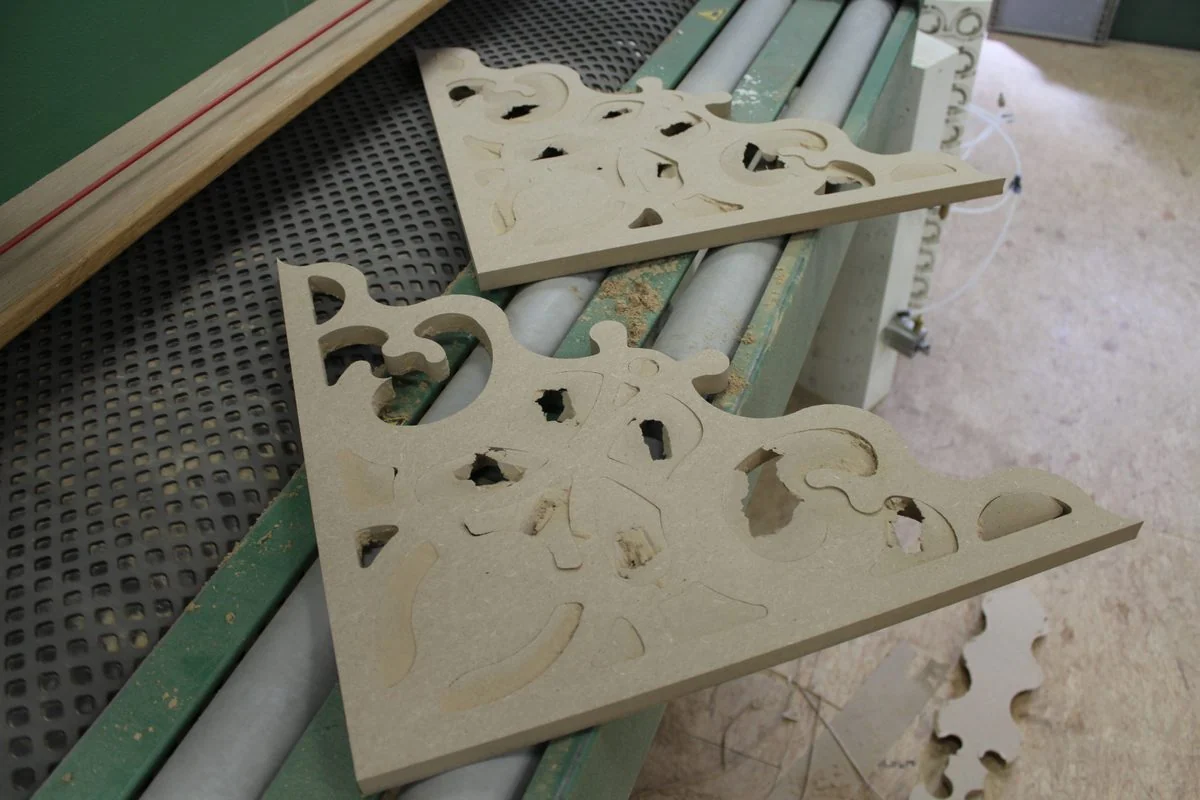
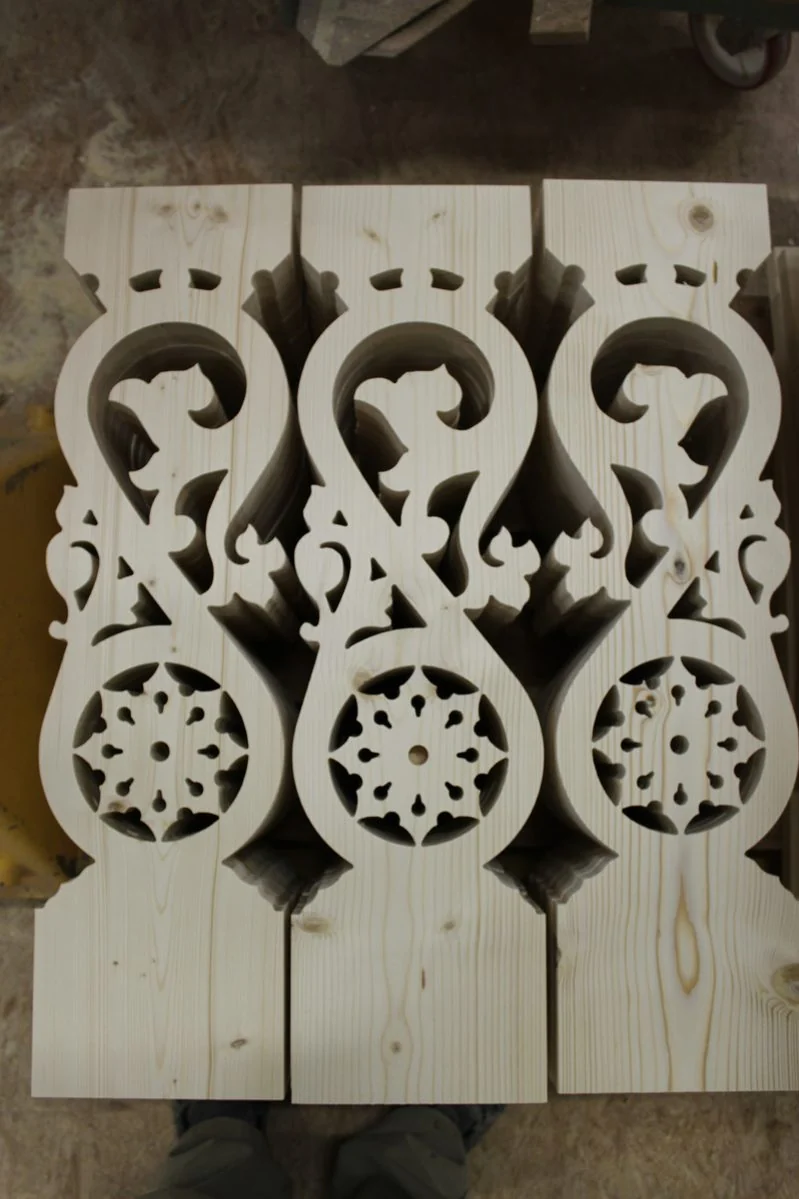
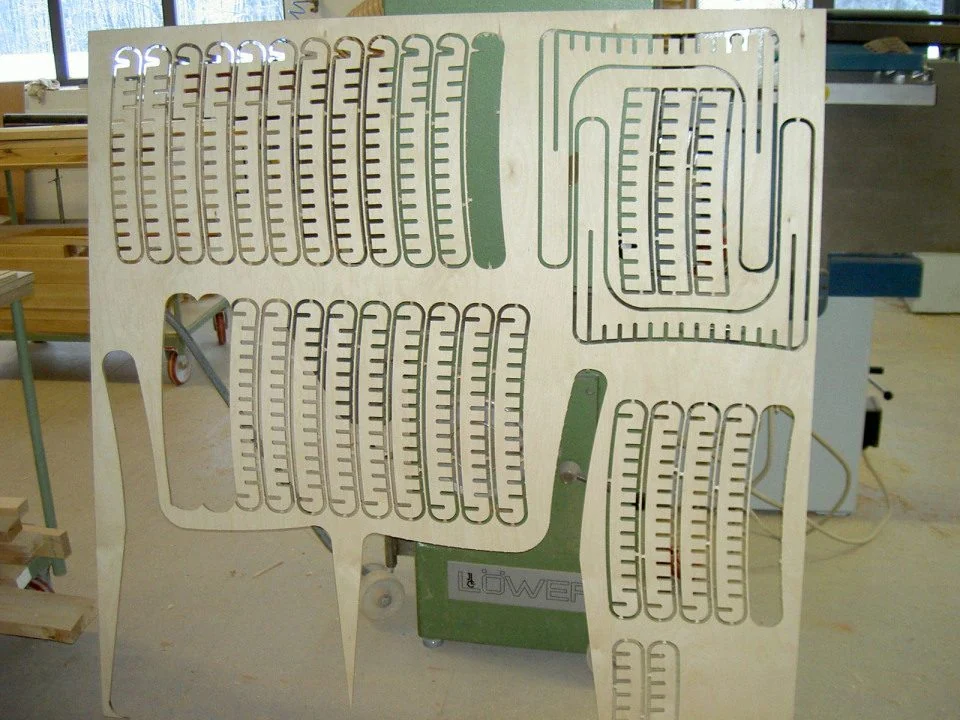
Konturen werden in einer Ebene bearbeitet, etwa beim Ausschneiden eines Umrisses aus einer Platte. Der Fräserdurchmesser begrenzt den kleinsten Innenradius.
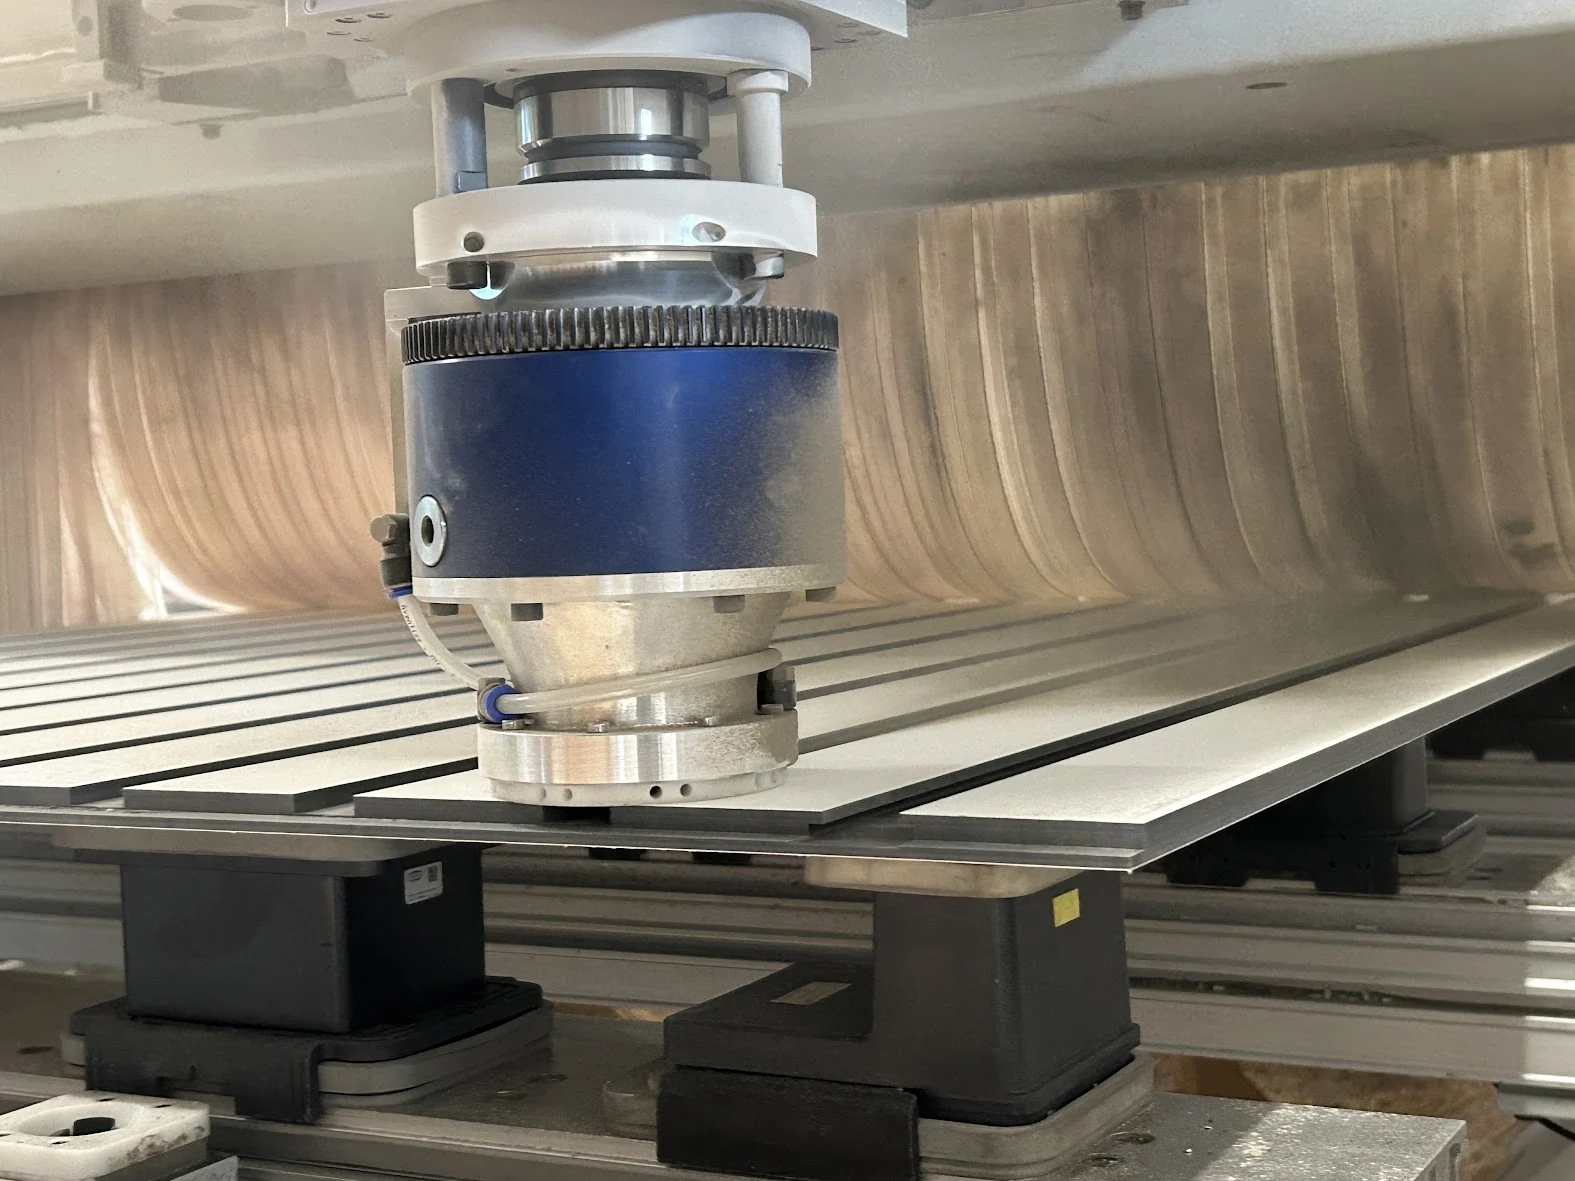
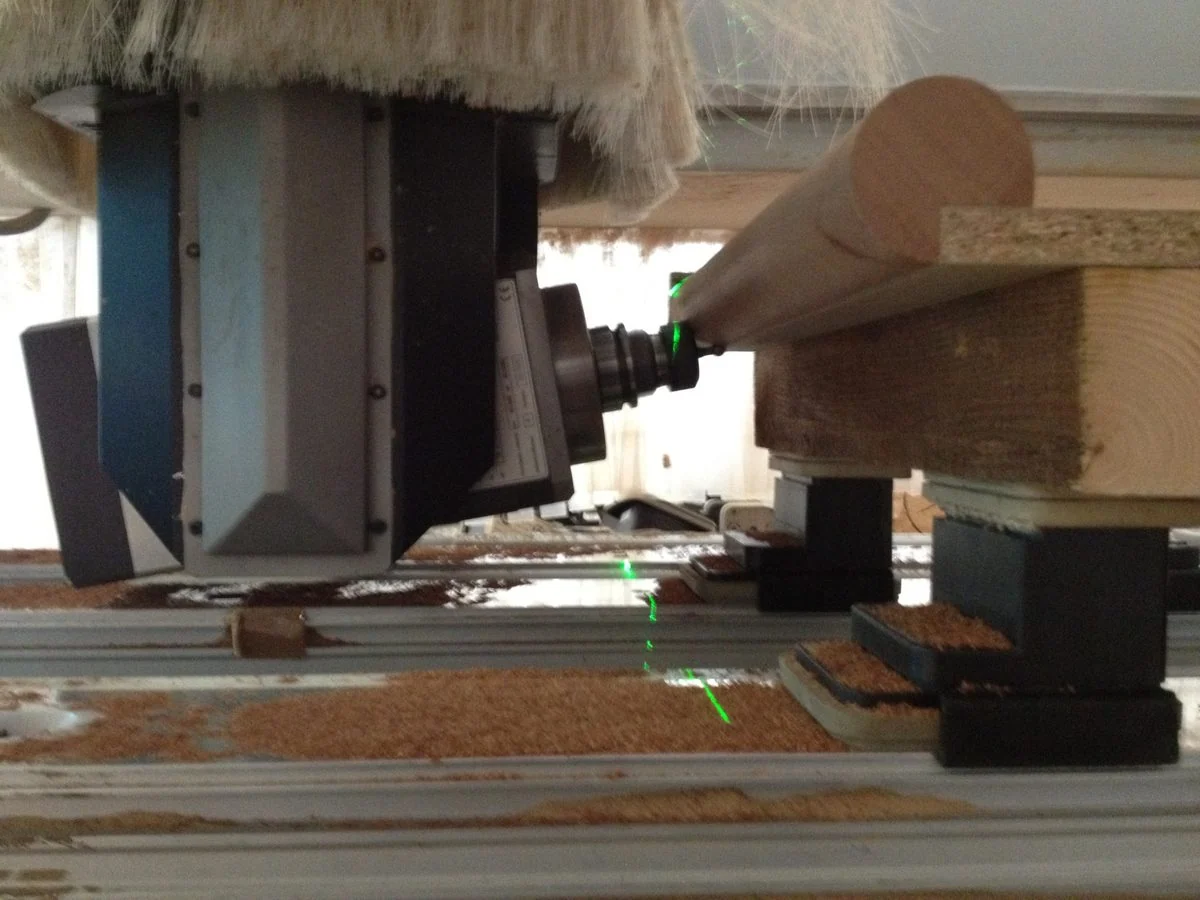
Tastfräsen mit Aggregat
Die erste Aufnahme zeigt getastetes Fräsen mittels Aggregat aus unserer Fertigung.
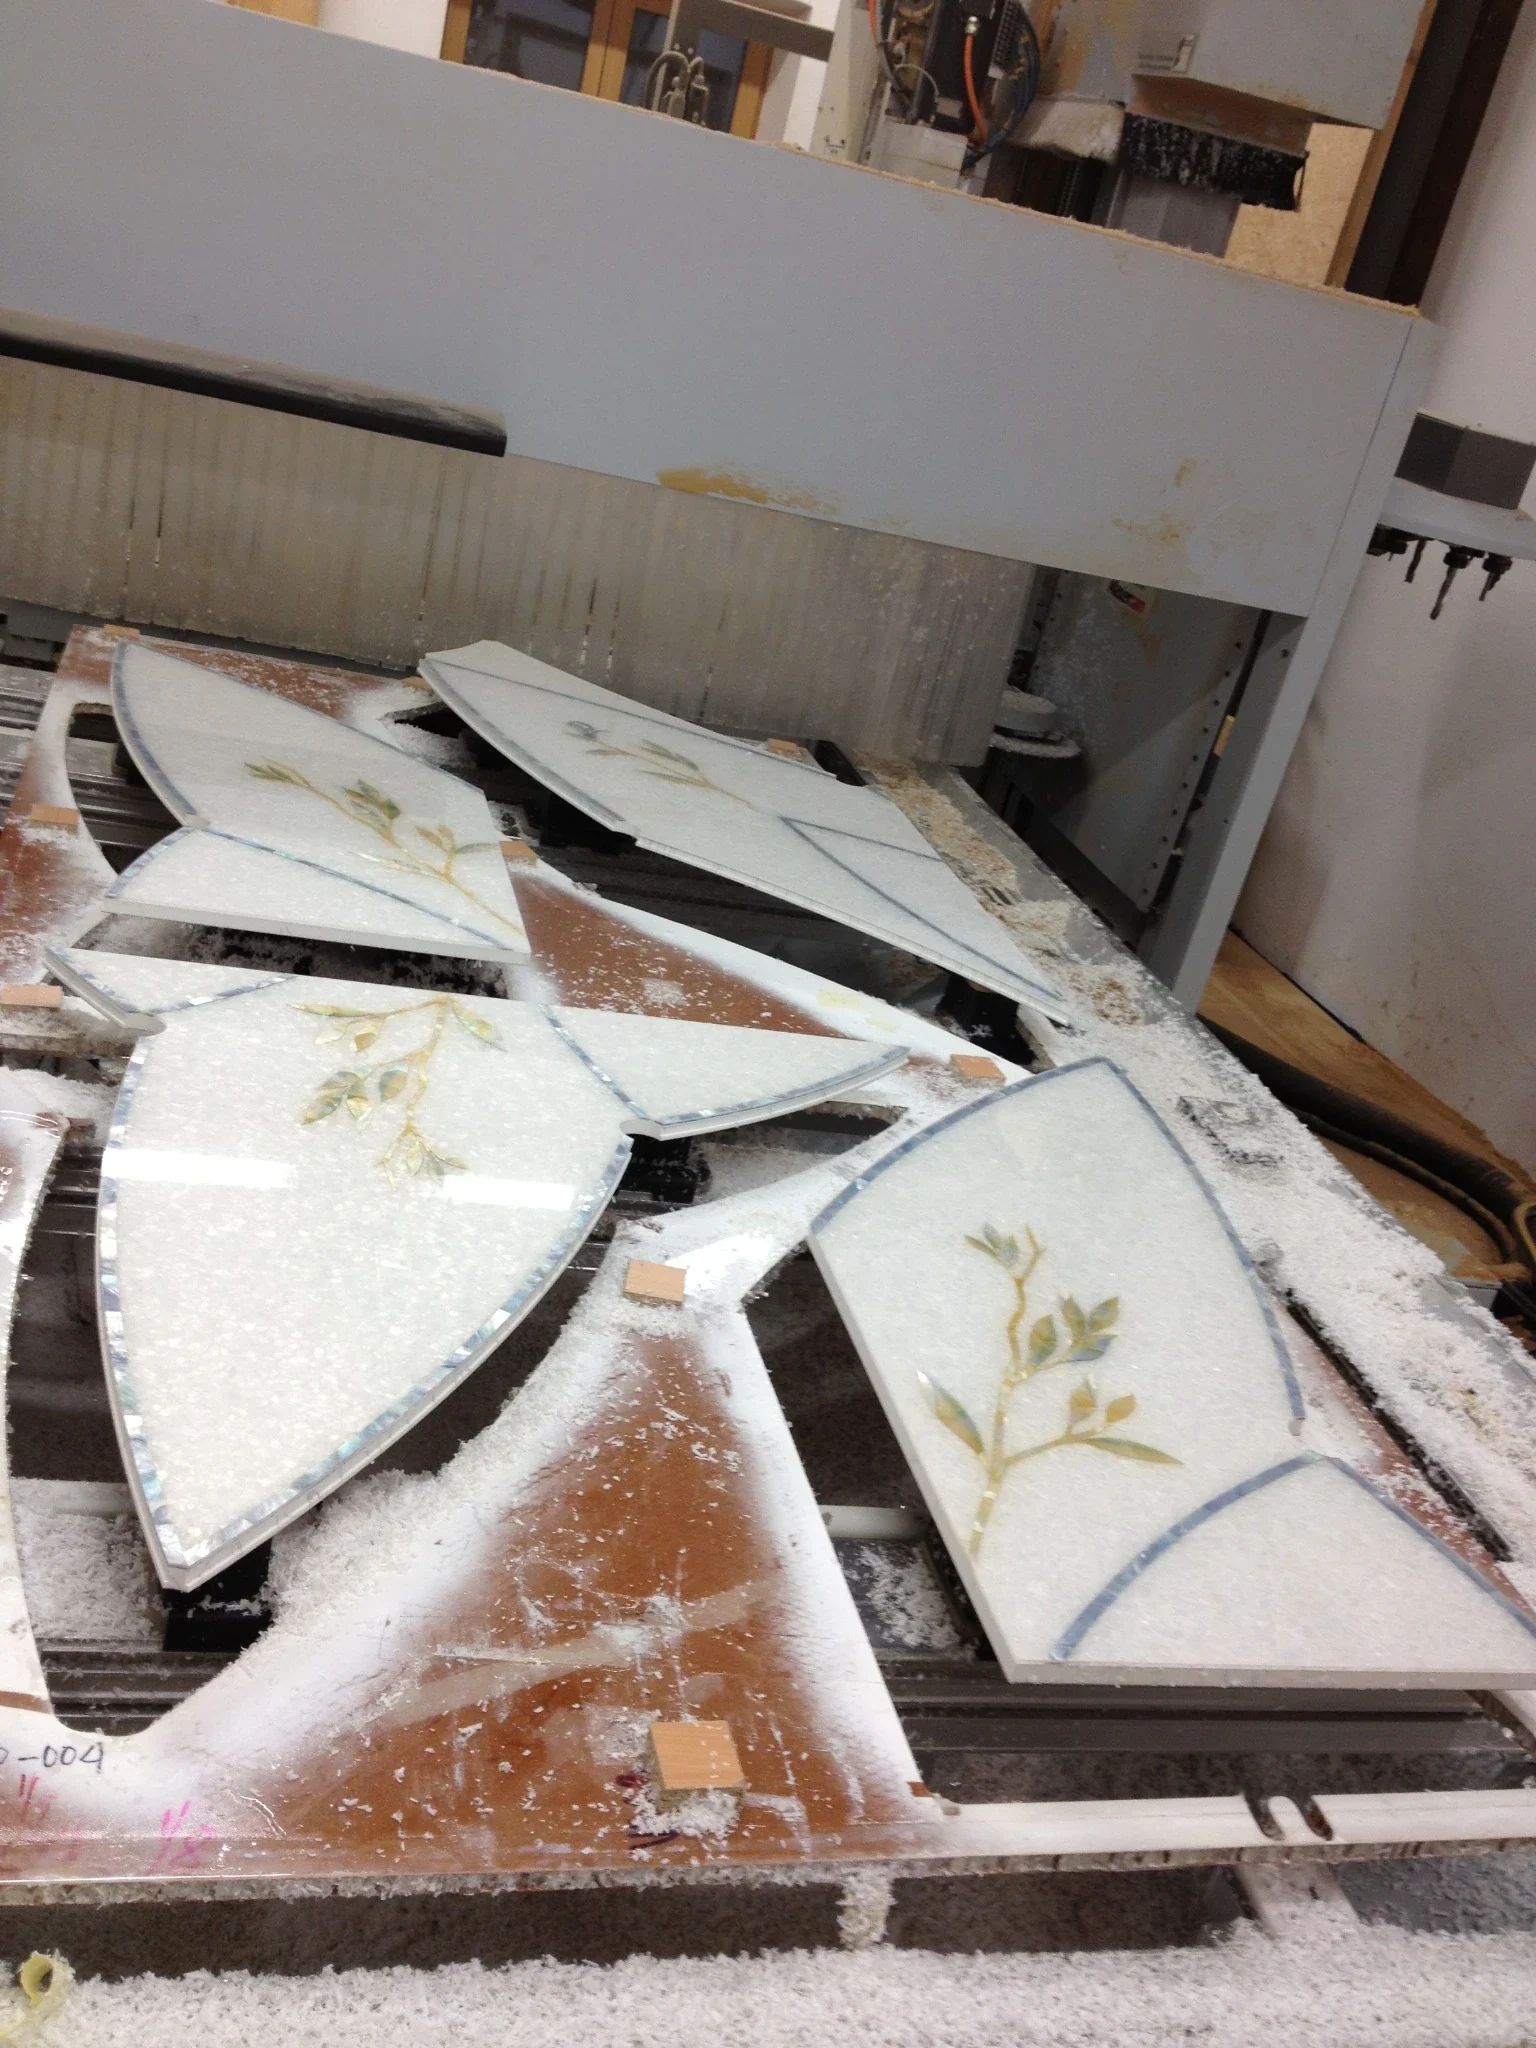
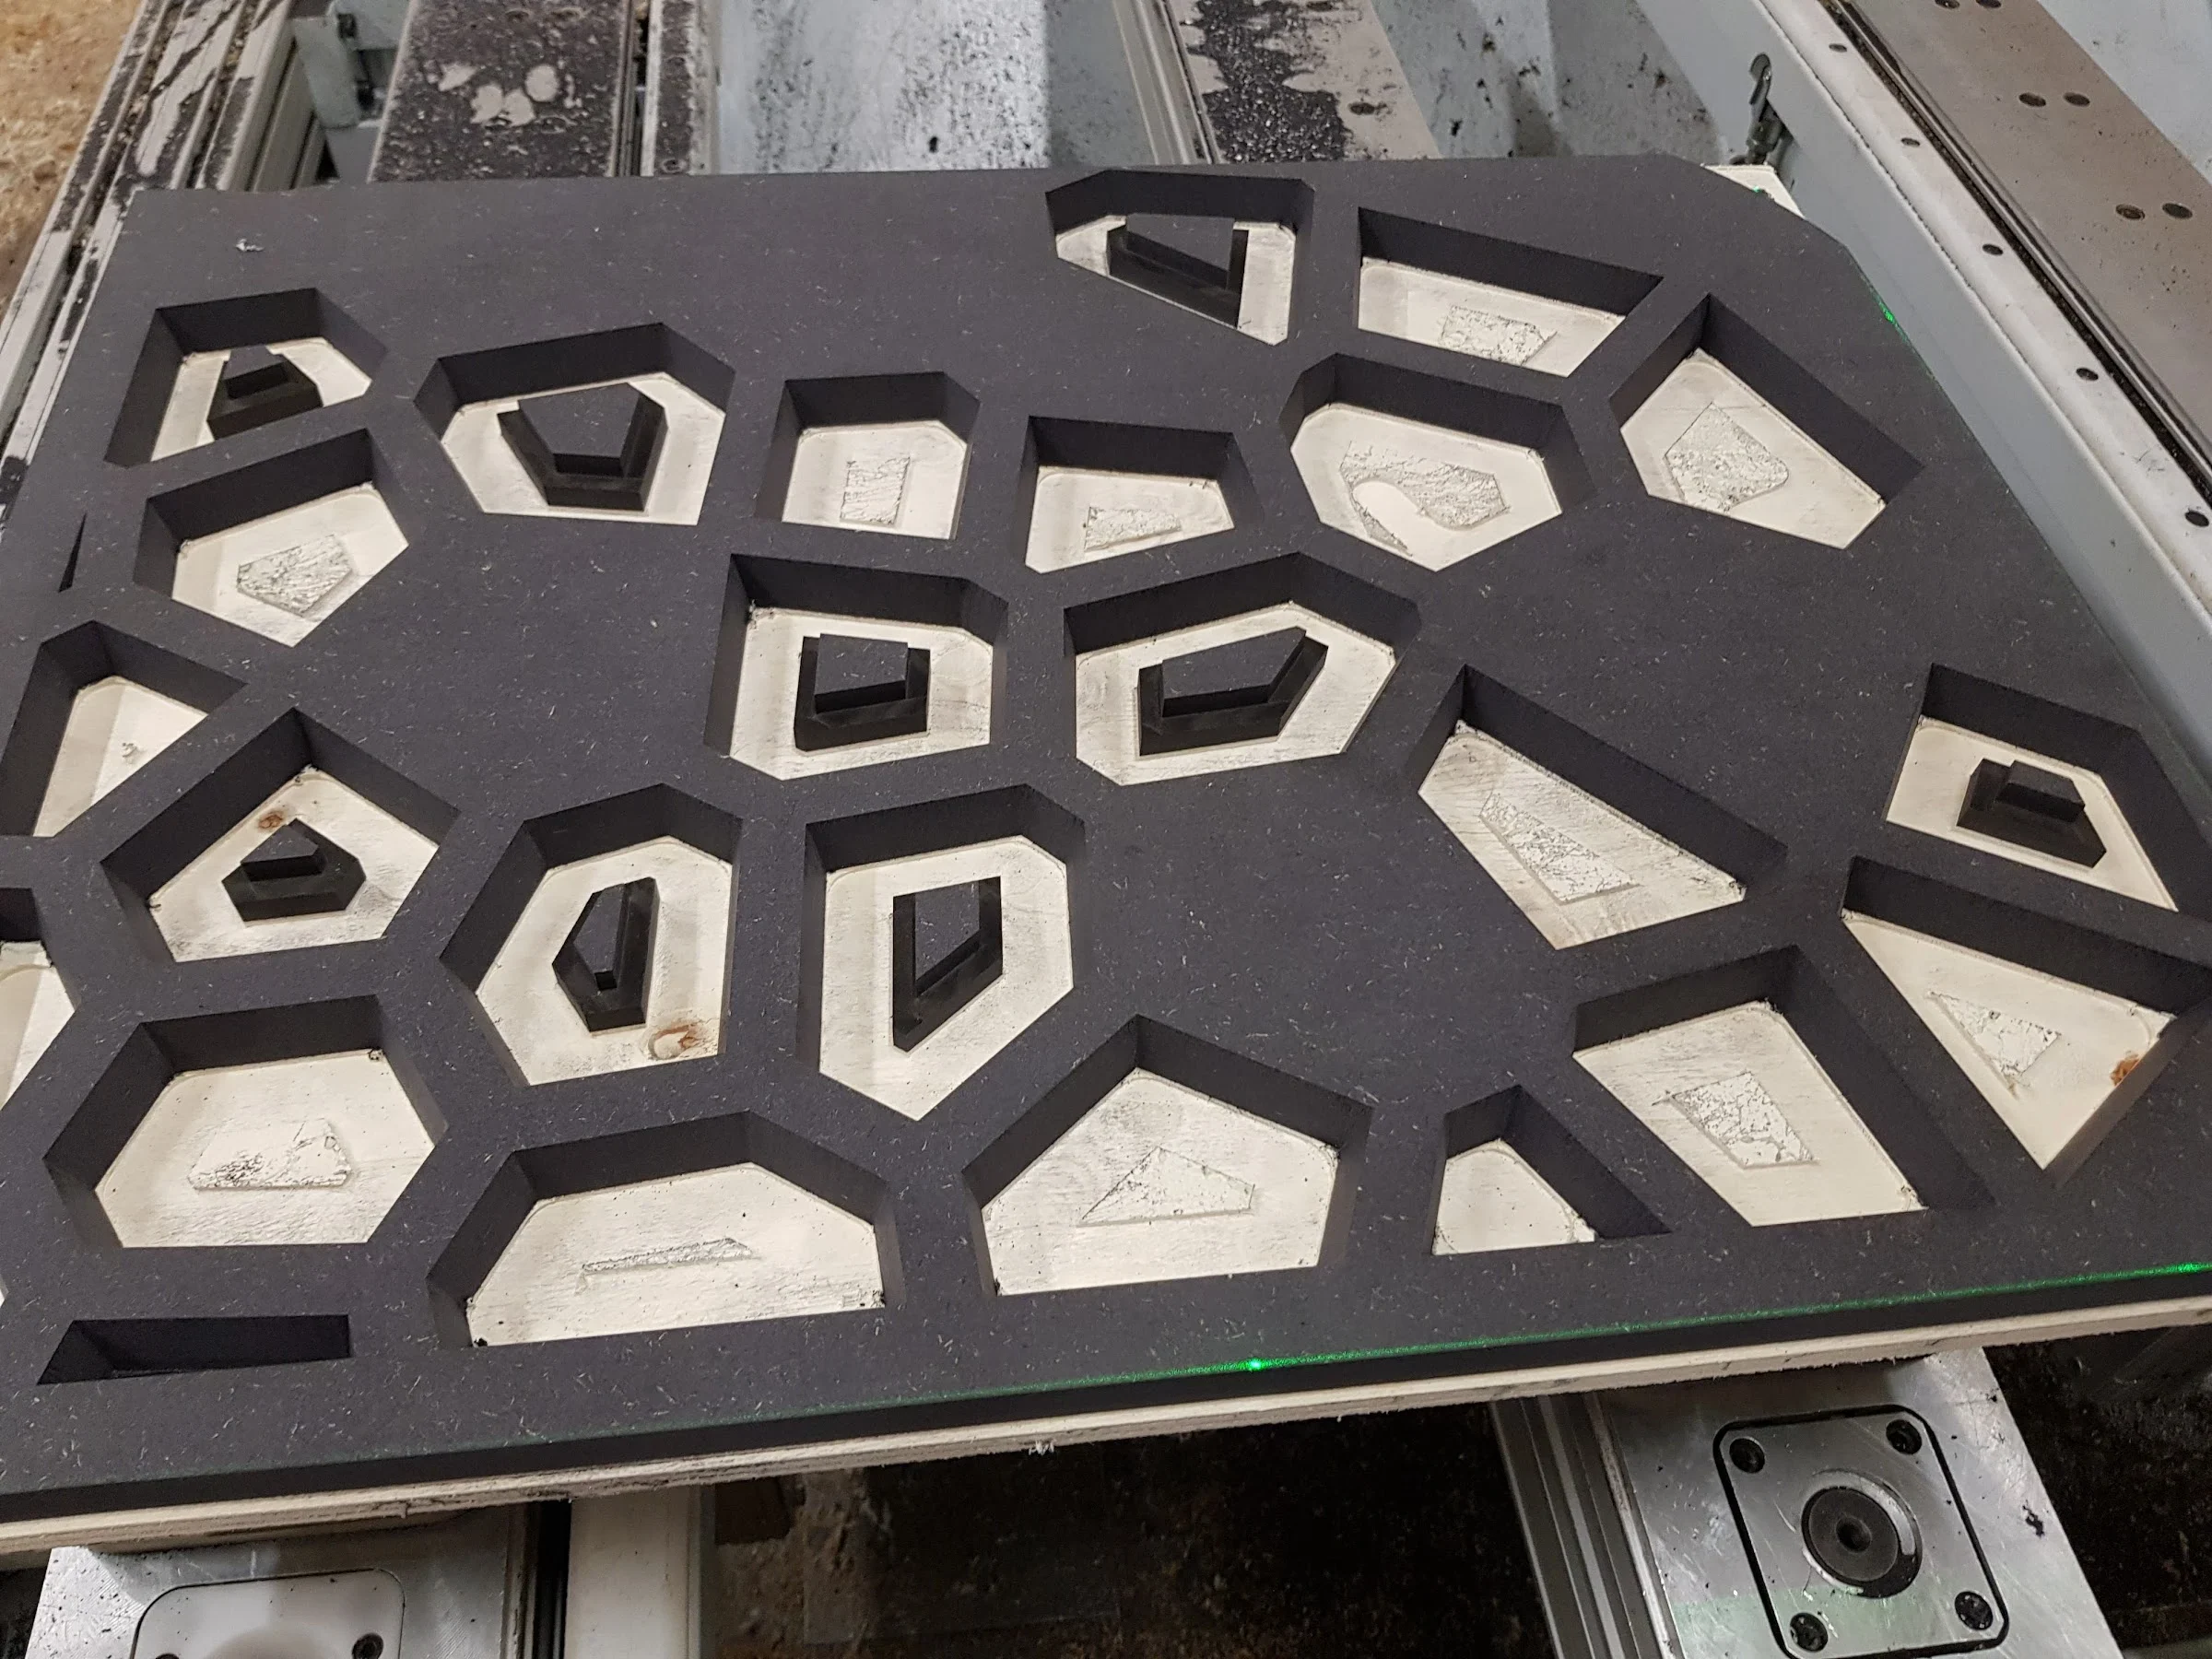
Tastfräsen – getastetes Fräsen mittels Aggregat2D-Fräsen: Ausformatieren vorgefertigter PerlmuttplattenAusgefräste geometrische Konturen in einer Platte
2 weitere Bilder anzeigenBildreihe wieder einklappen
2D-Fräsen mit anschließender FreikalibrierungBalkonbretter nach Muster
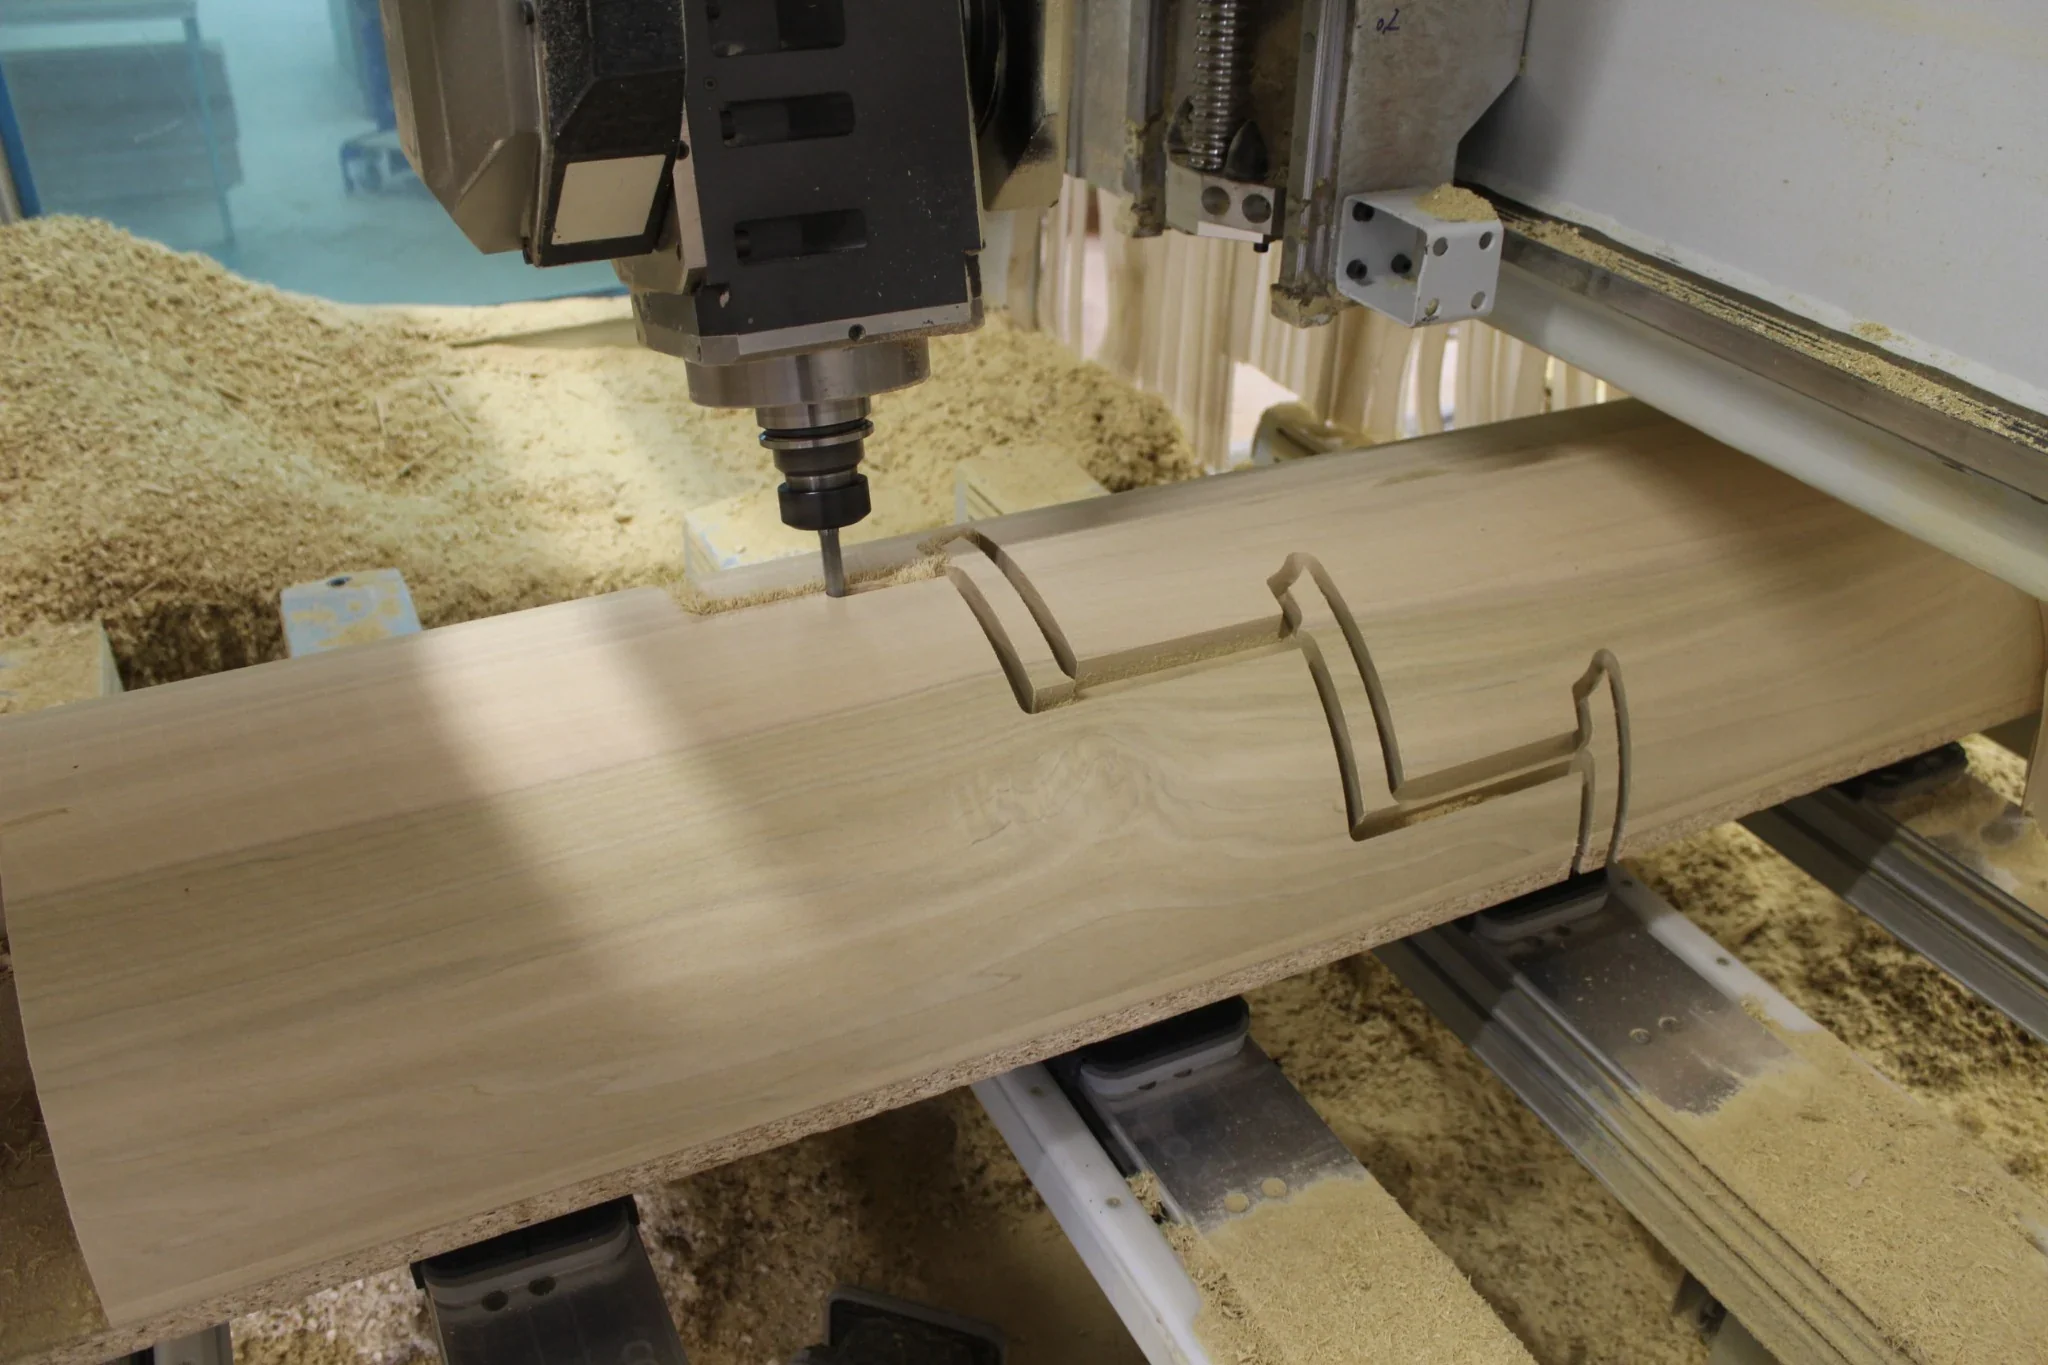
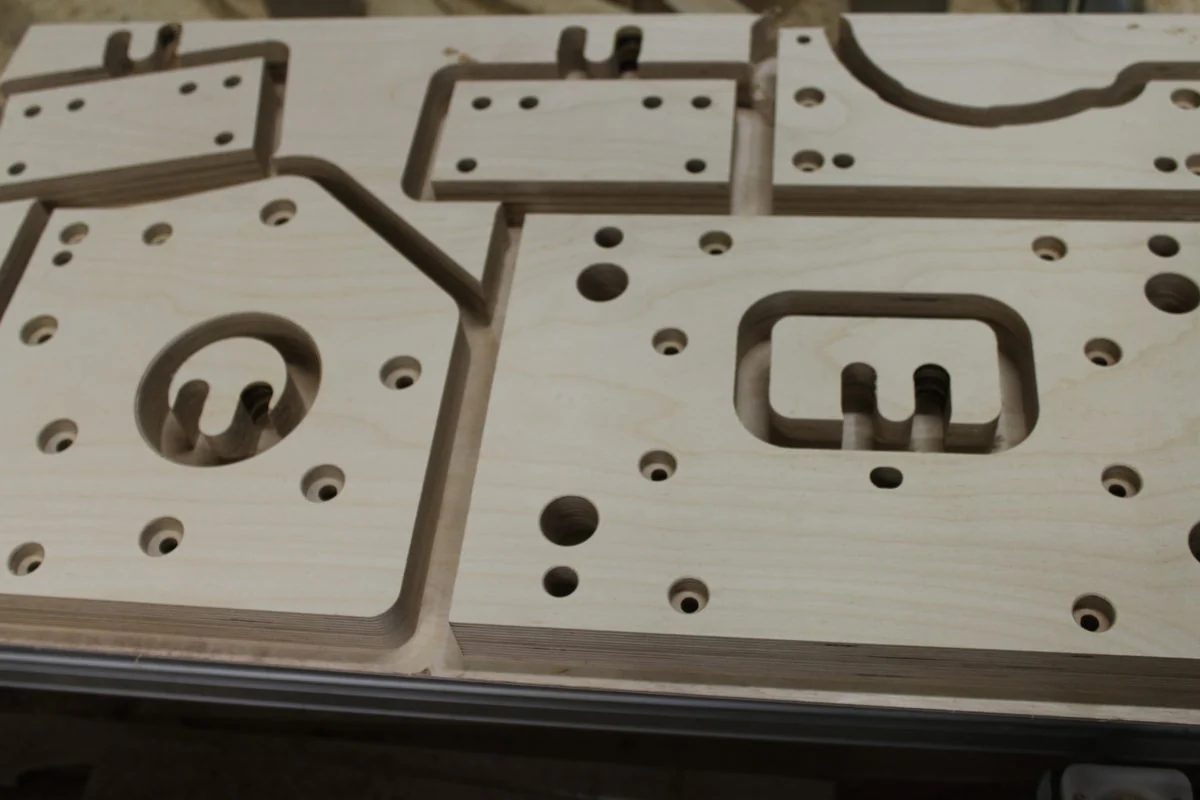
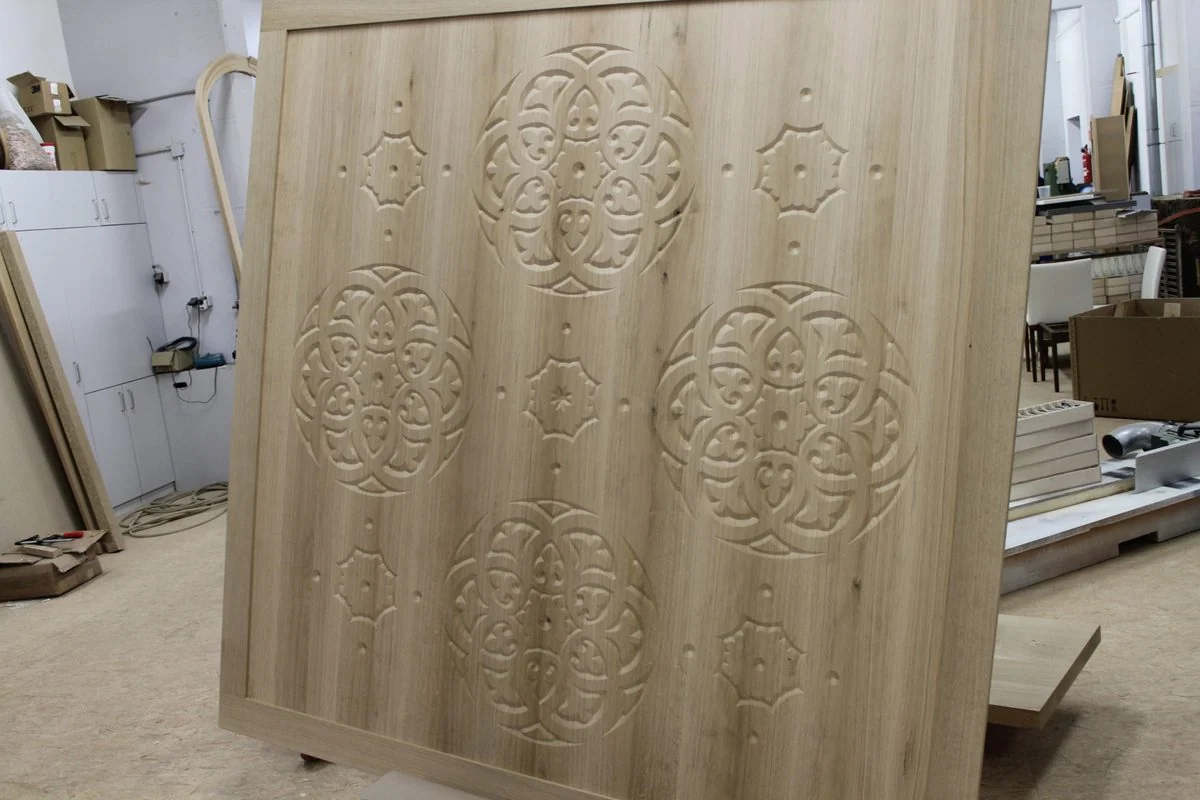
2,5D-Fräsen & Haltestege
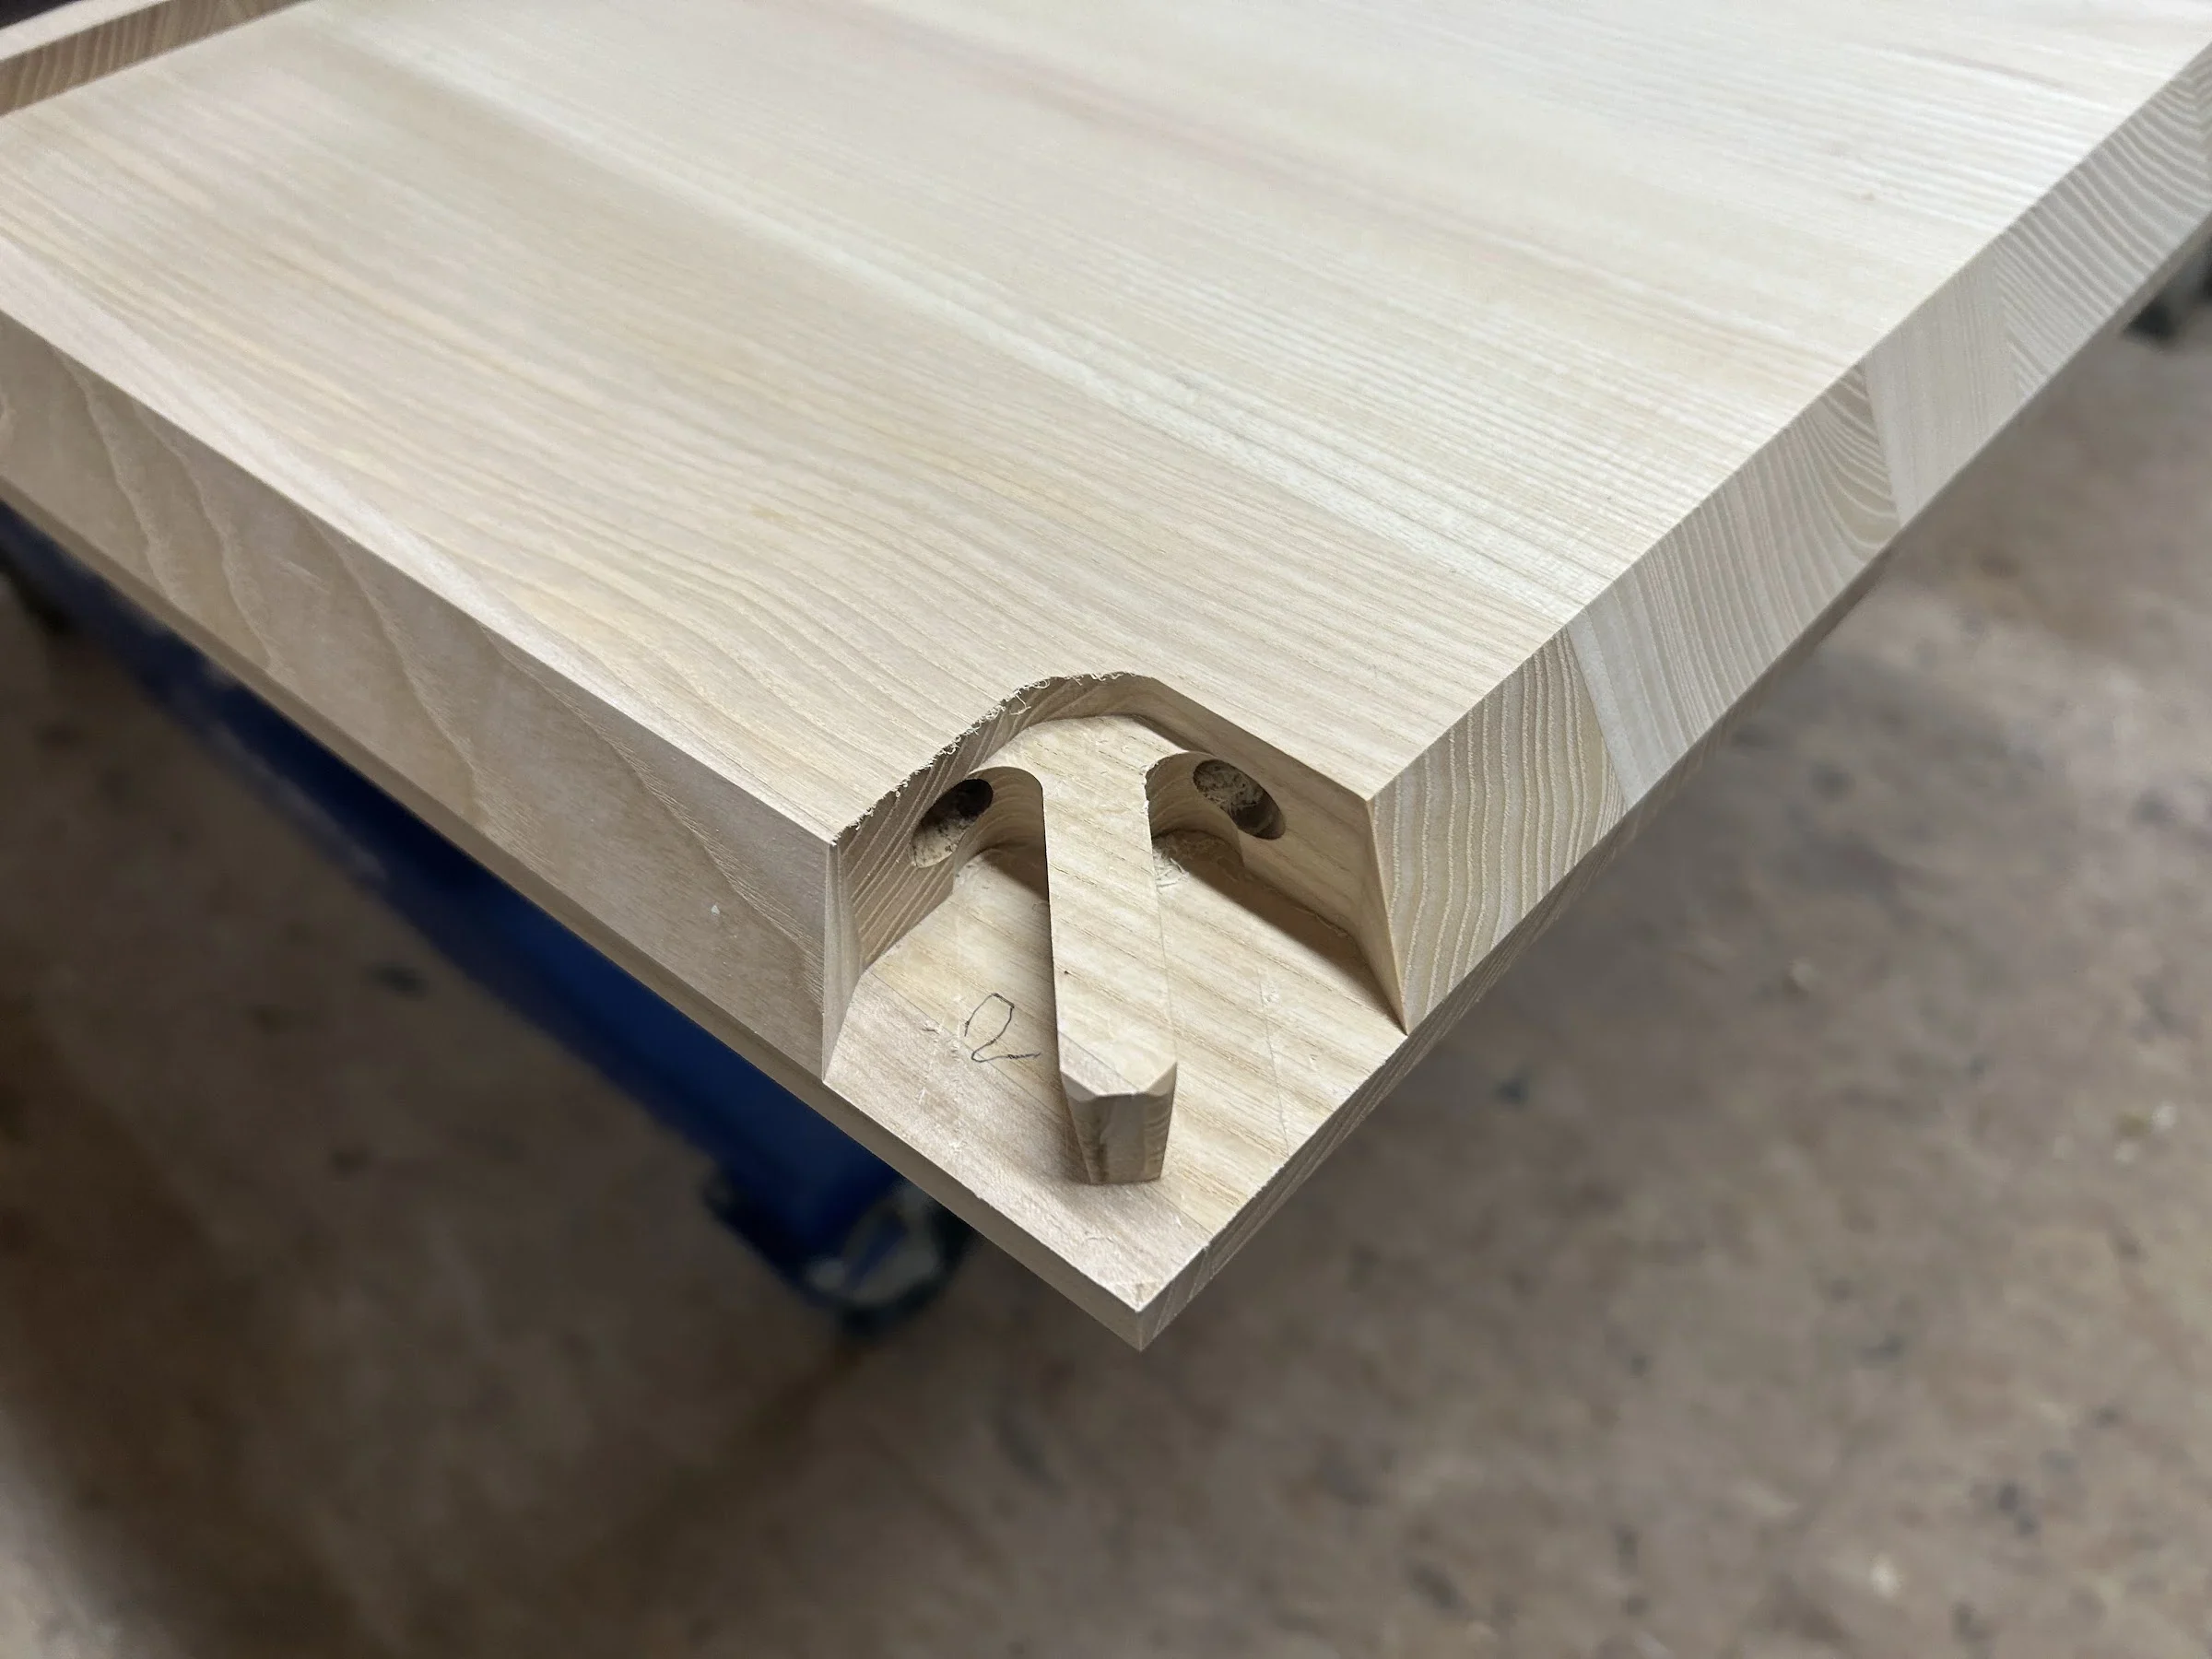
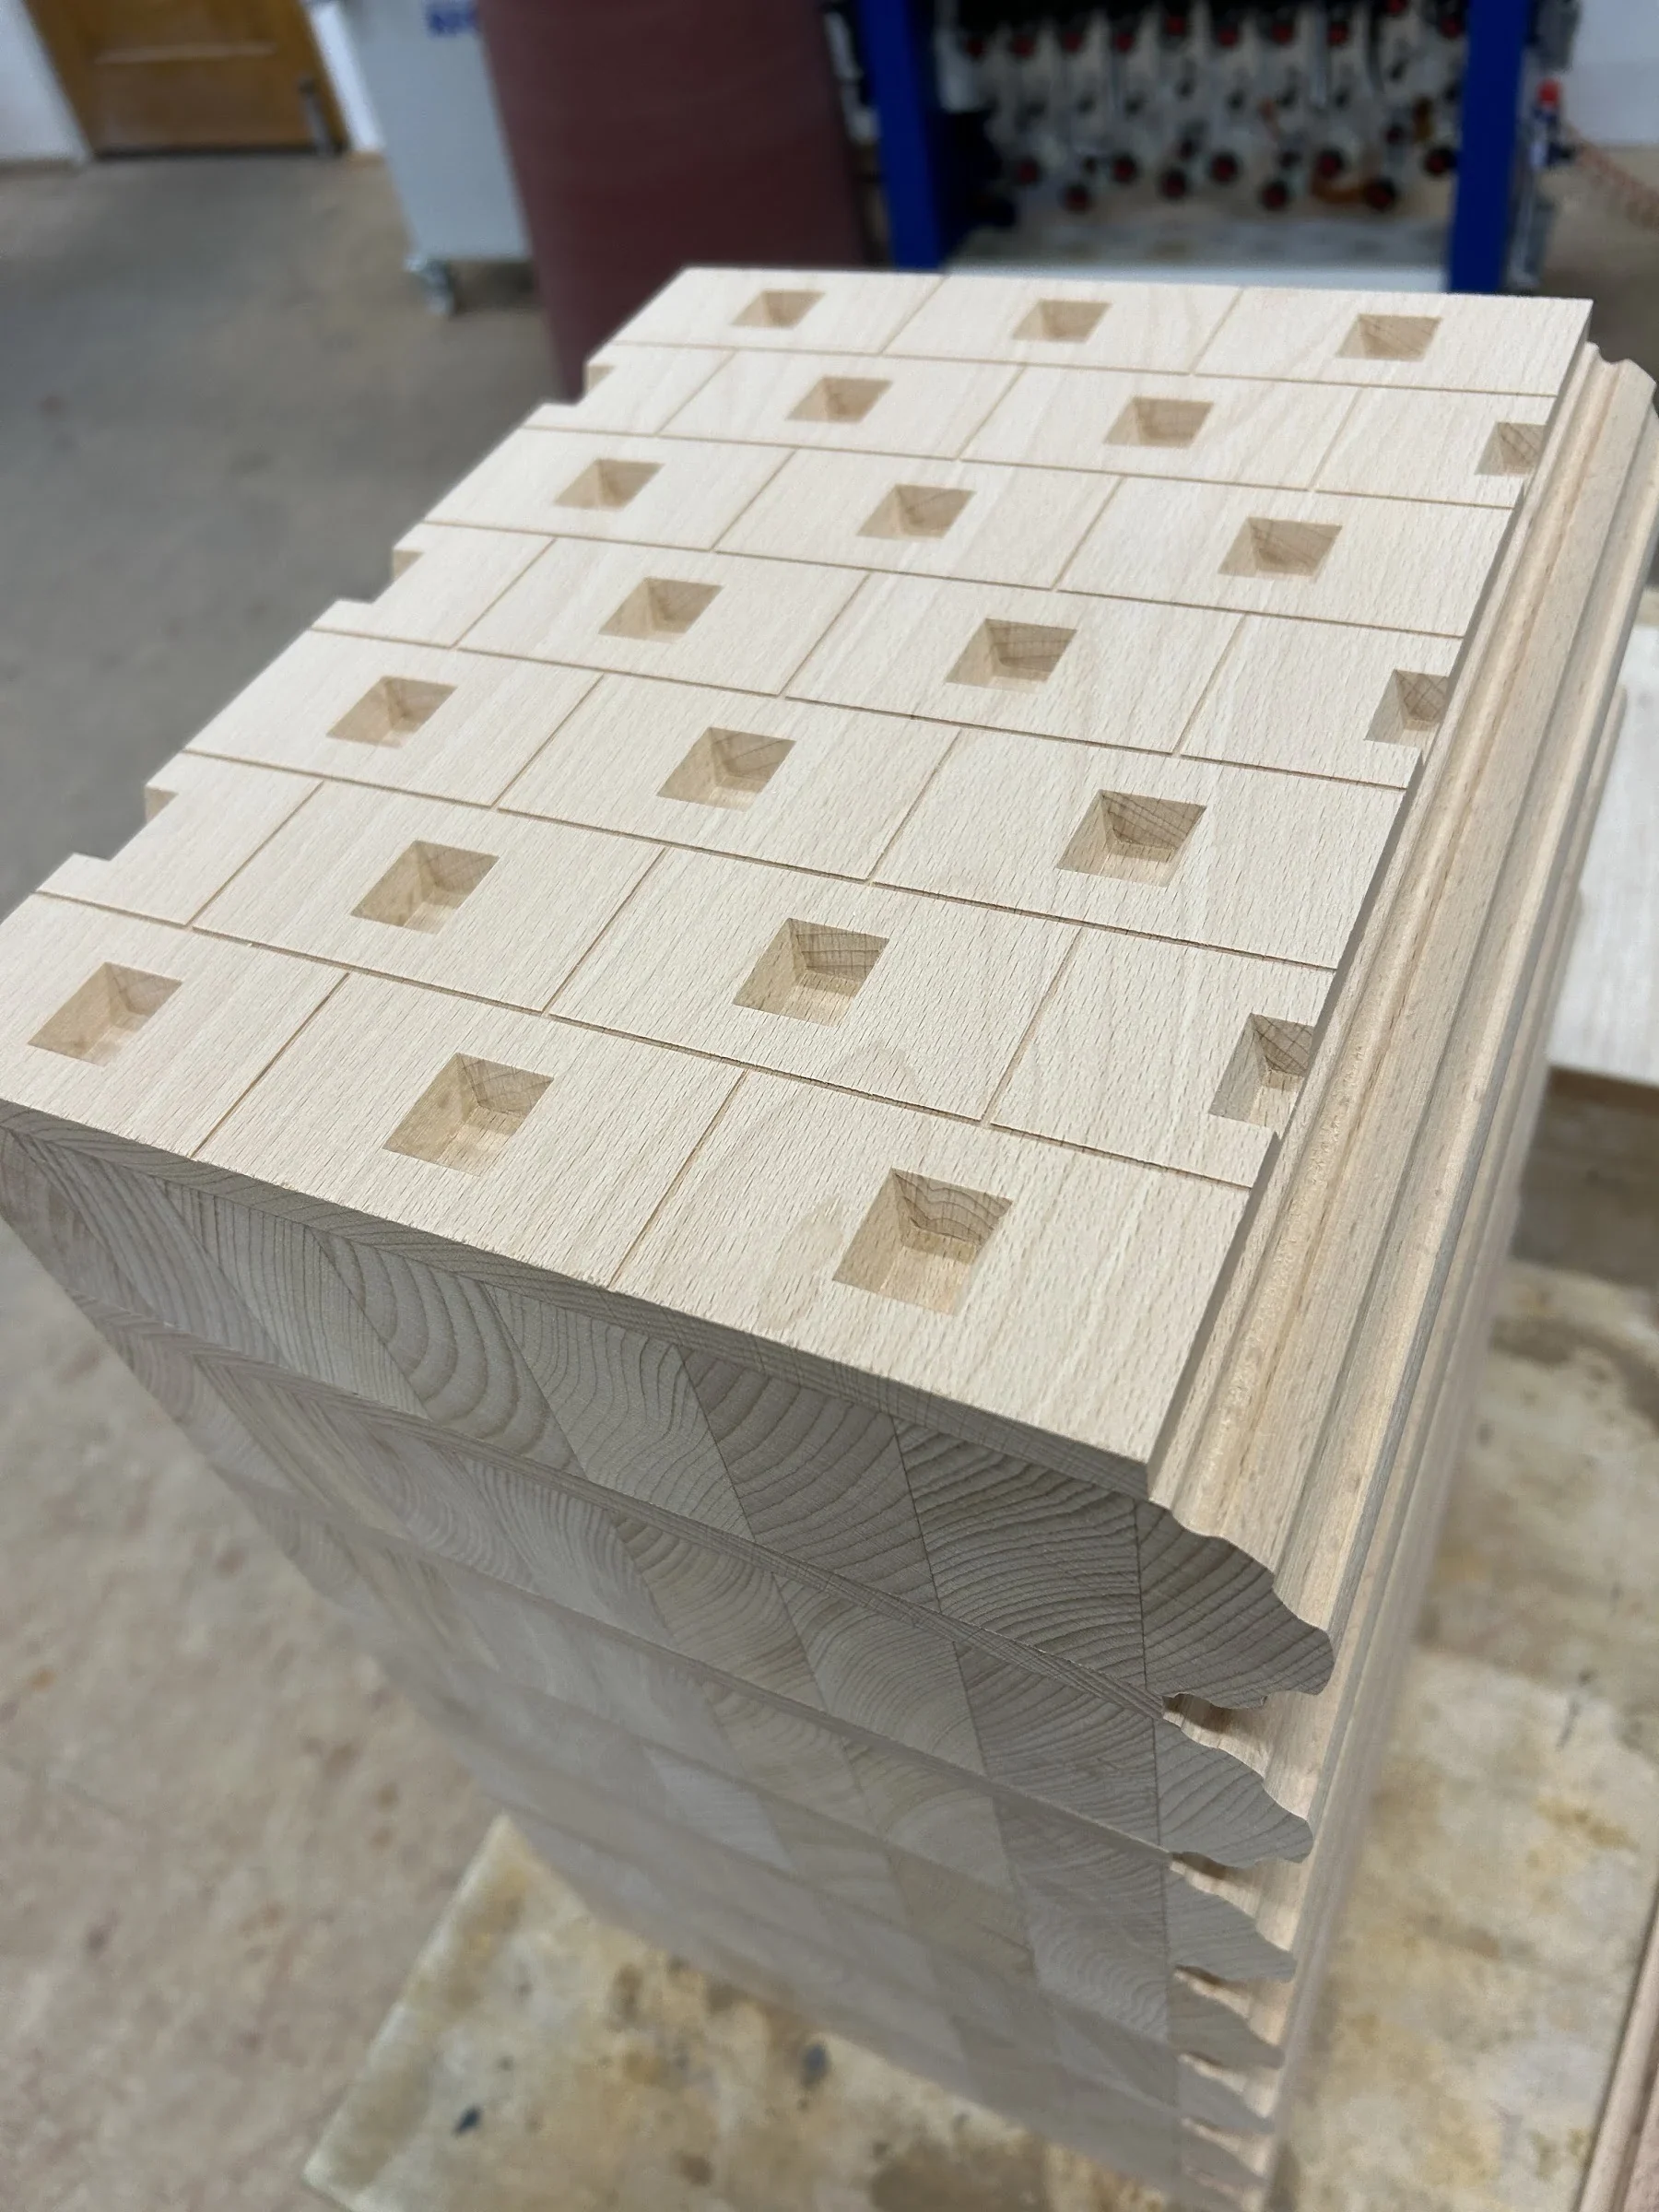
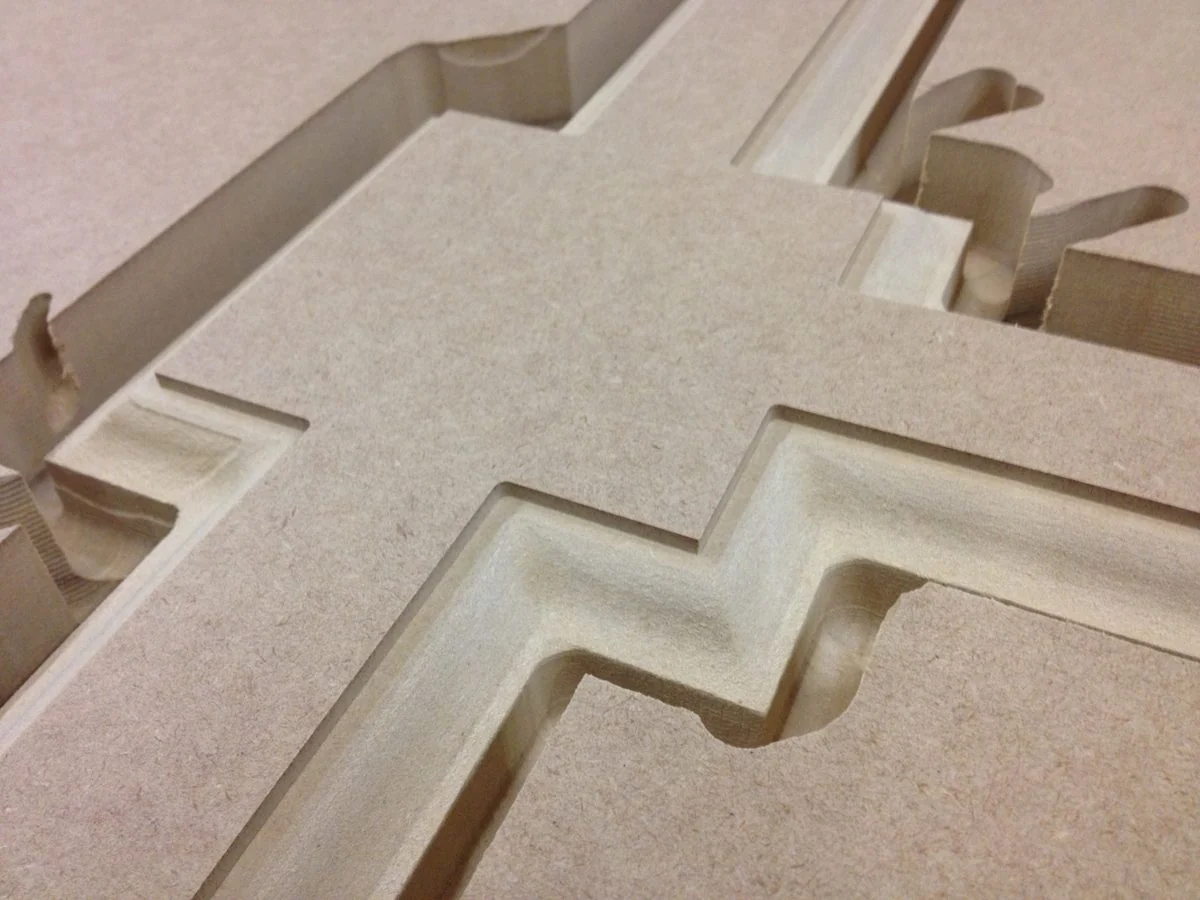
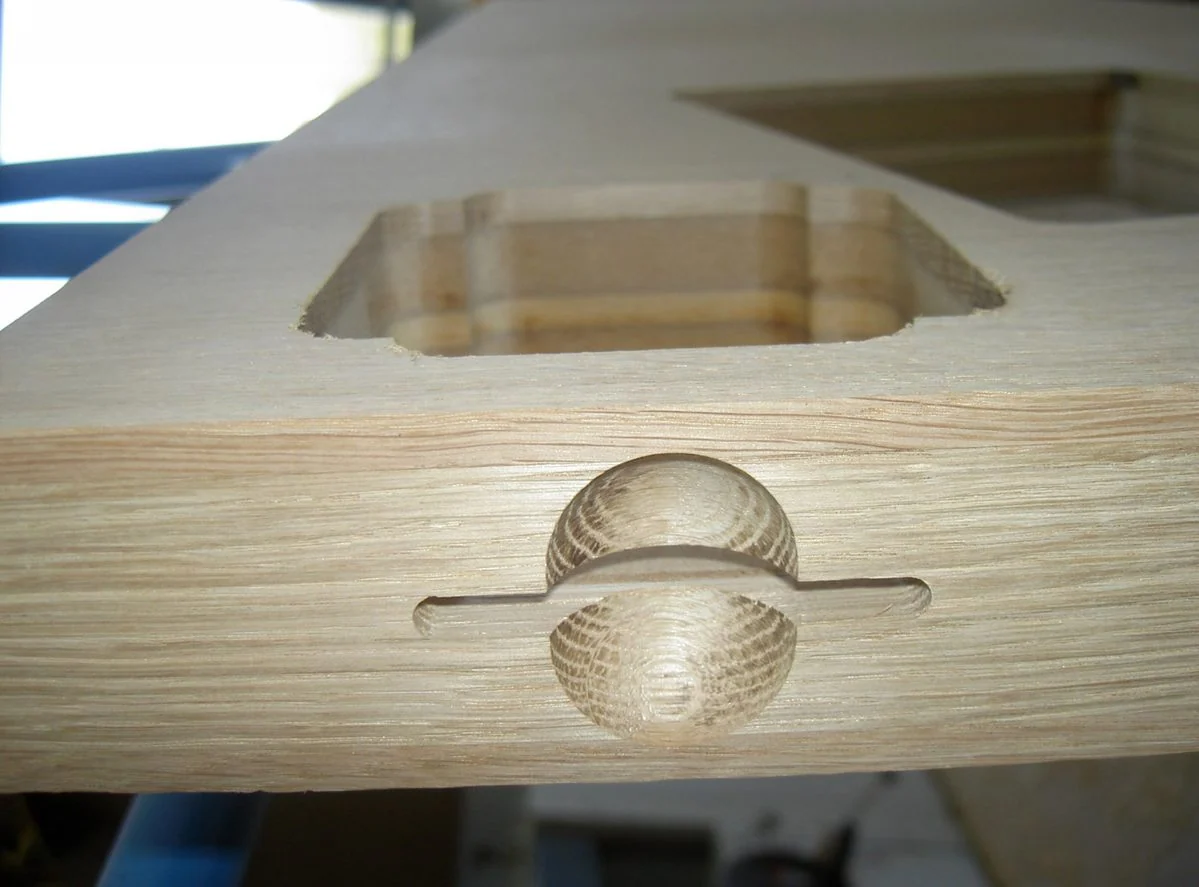
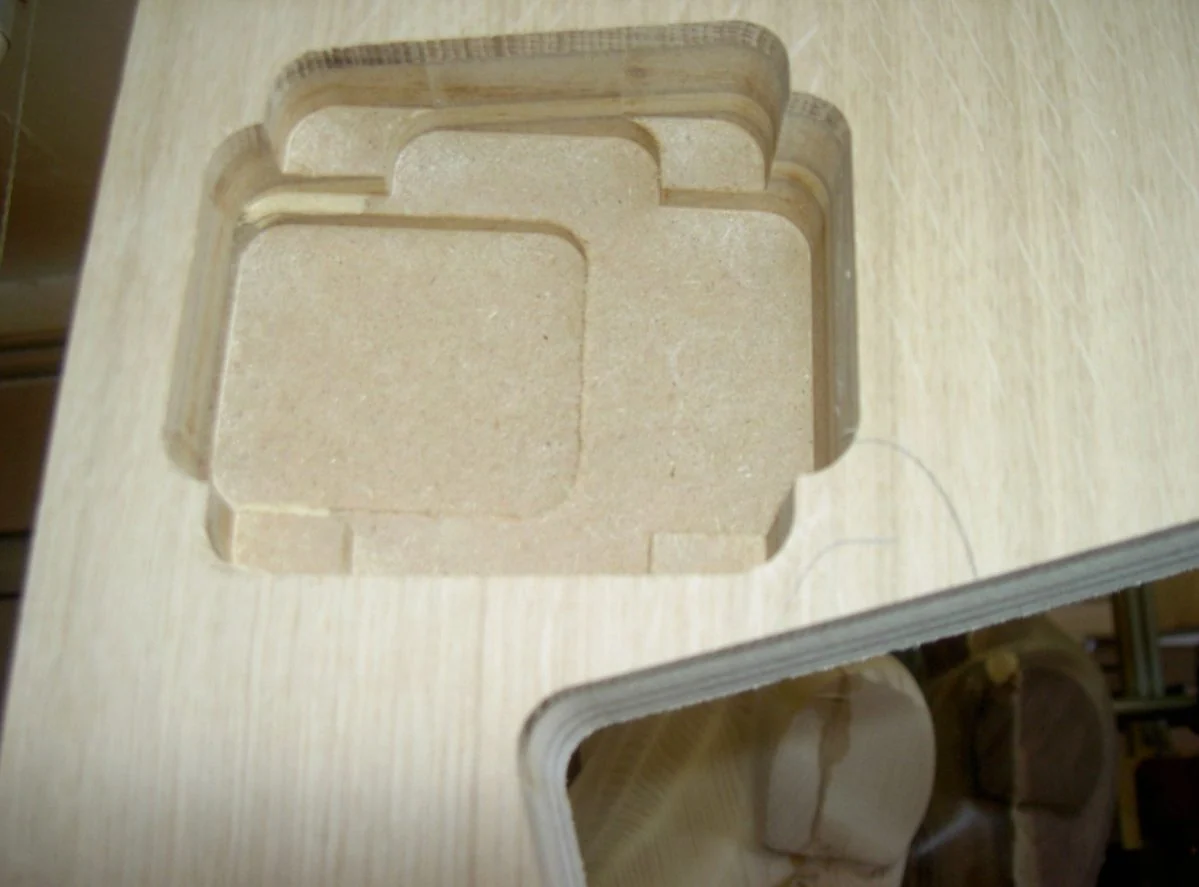
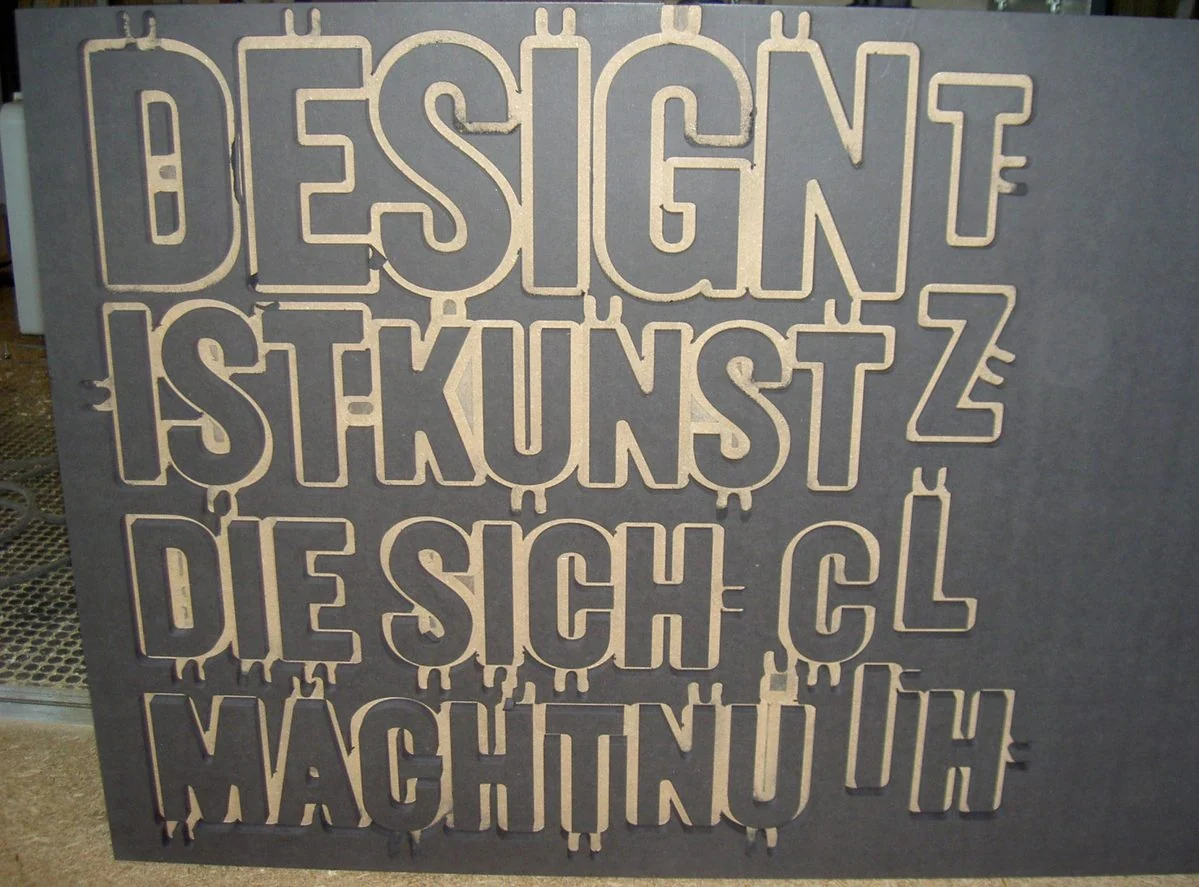
Taschen, Bohrungen und Konturen entstehen auf festgelegten Tiefen. Kleine Haltestege können ausgeschnittene Teile bis zum Ende der Bearbeitung mit der Platte verbinden. Sie werden anschließend entfernt.
Mehr zur Anwendung
Haltestege sichern einzelne Teile während der Bearbeitung in der Platte. Nach dem Fräsen werden sie getrennt und nachgearbeitet. Einfahrbewegungen über Rampen oder eine Helix erleichtern bei geeigneten Werkzeugen den Übergang auf die Bearbeitungstiefe.
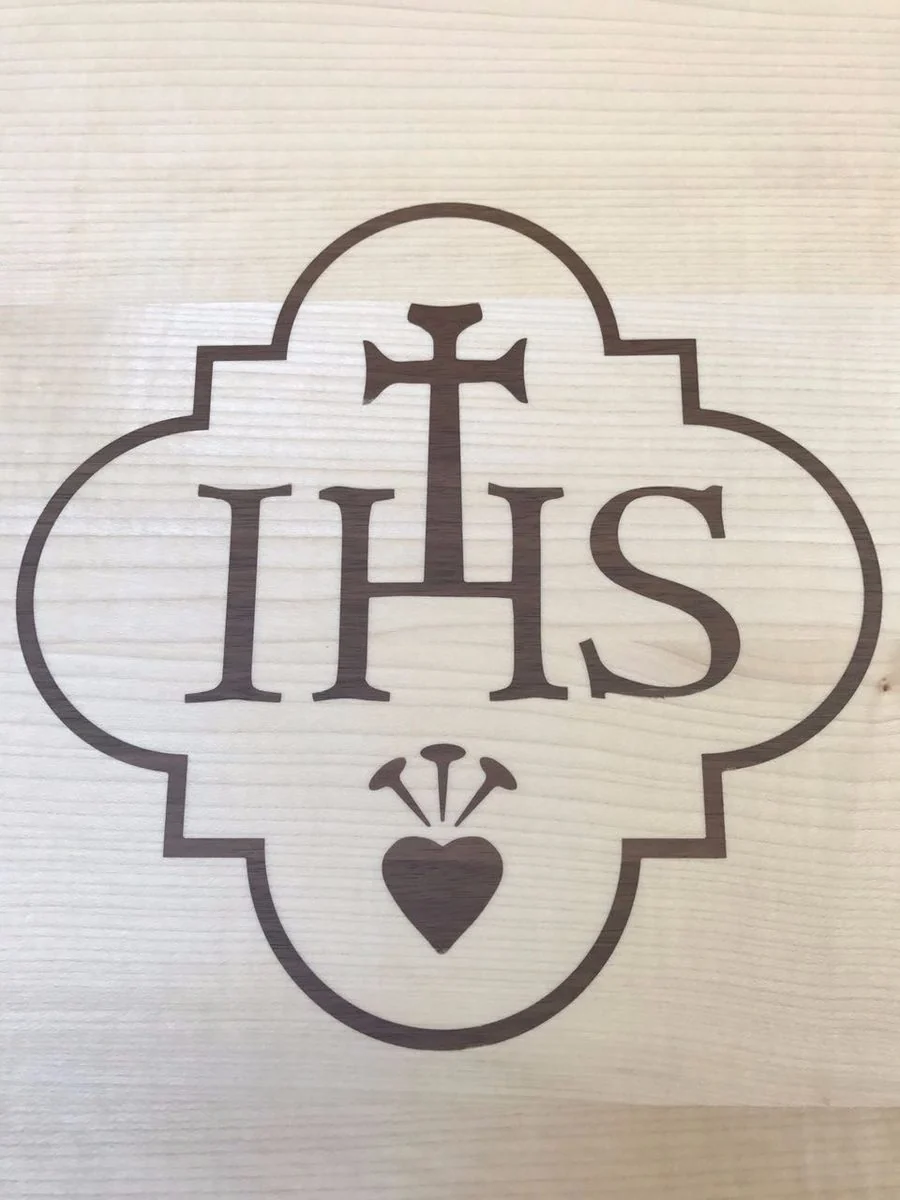
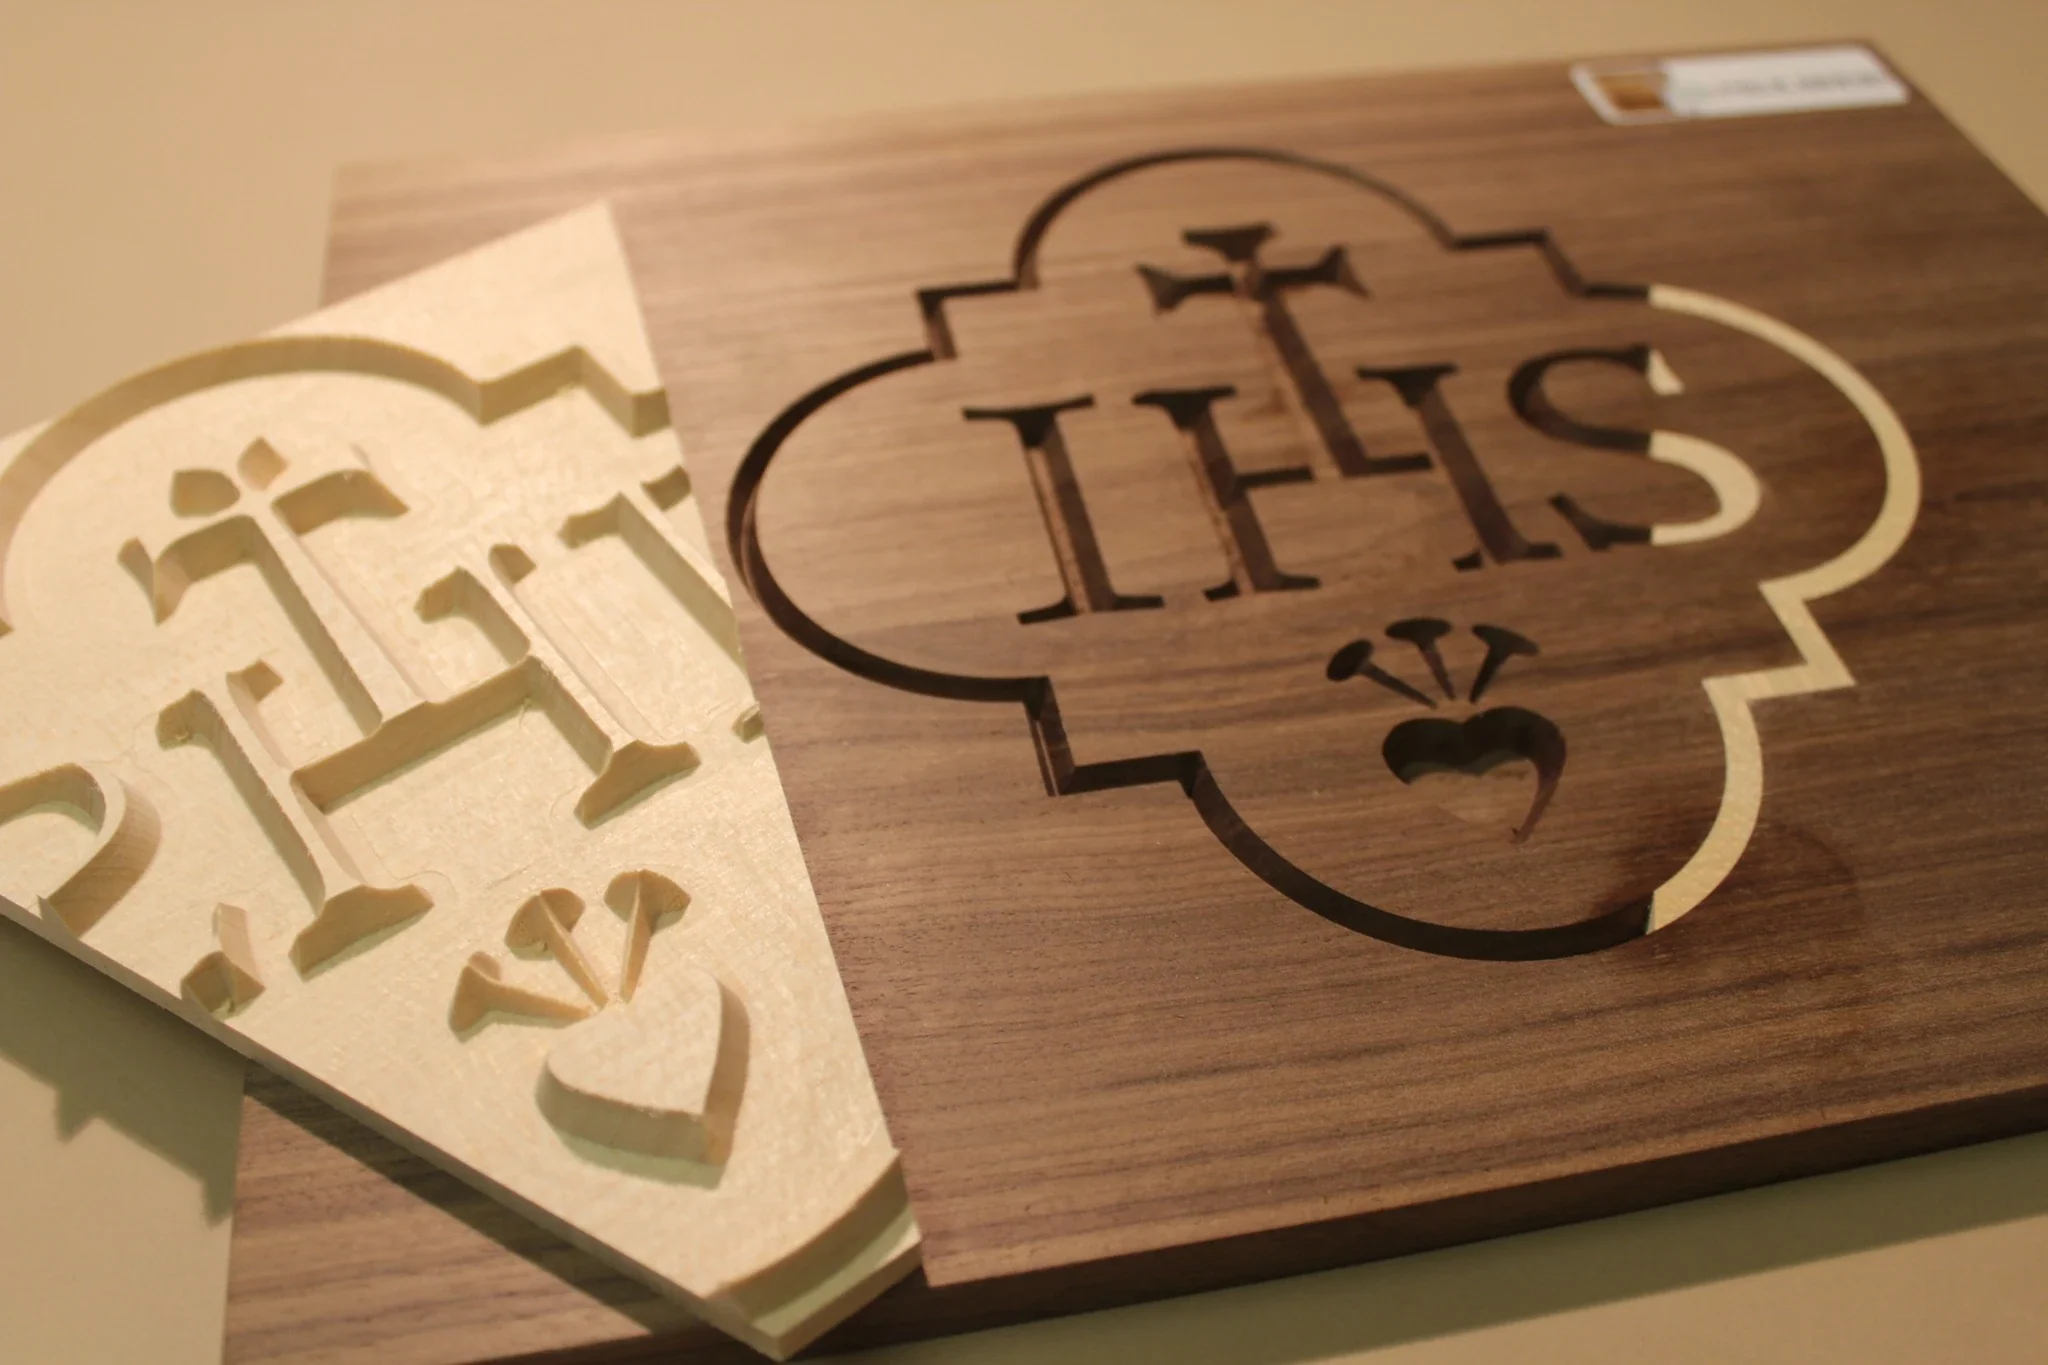
Gefräste Anschlussgeometrie an einem Holzbauteil mit FormschlussWiederholte Ausfräsungen in einem "Buch"Massivholzintarsie · fertiges Motiv
Massivholzintarsie · Ausfräsung und Einlage
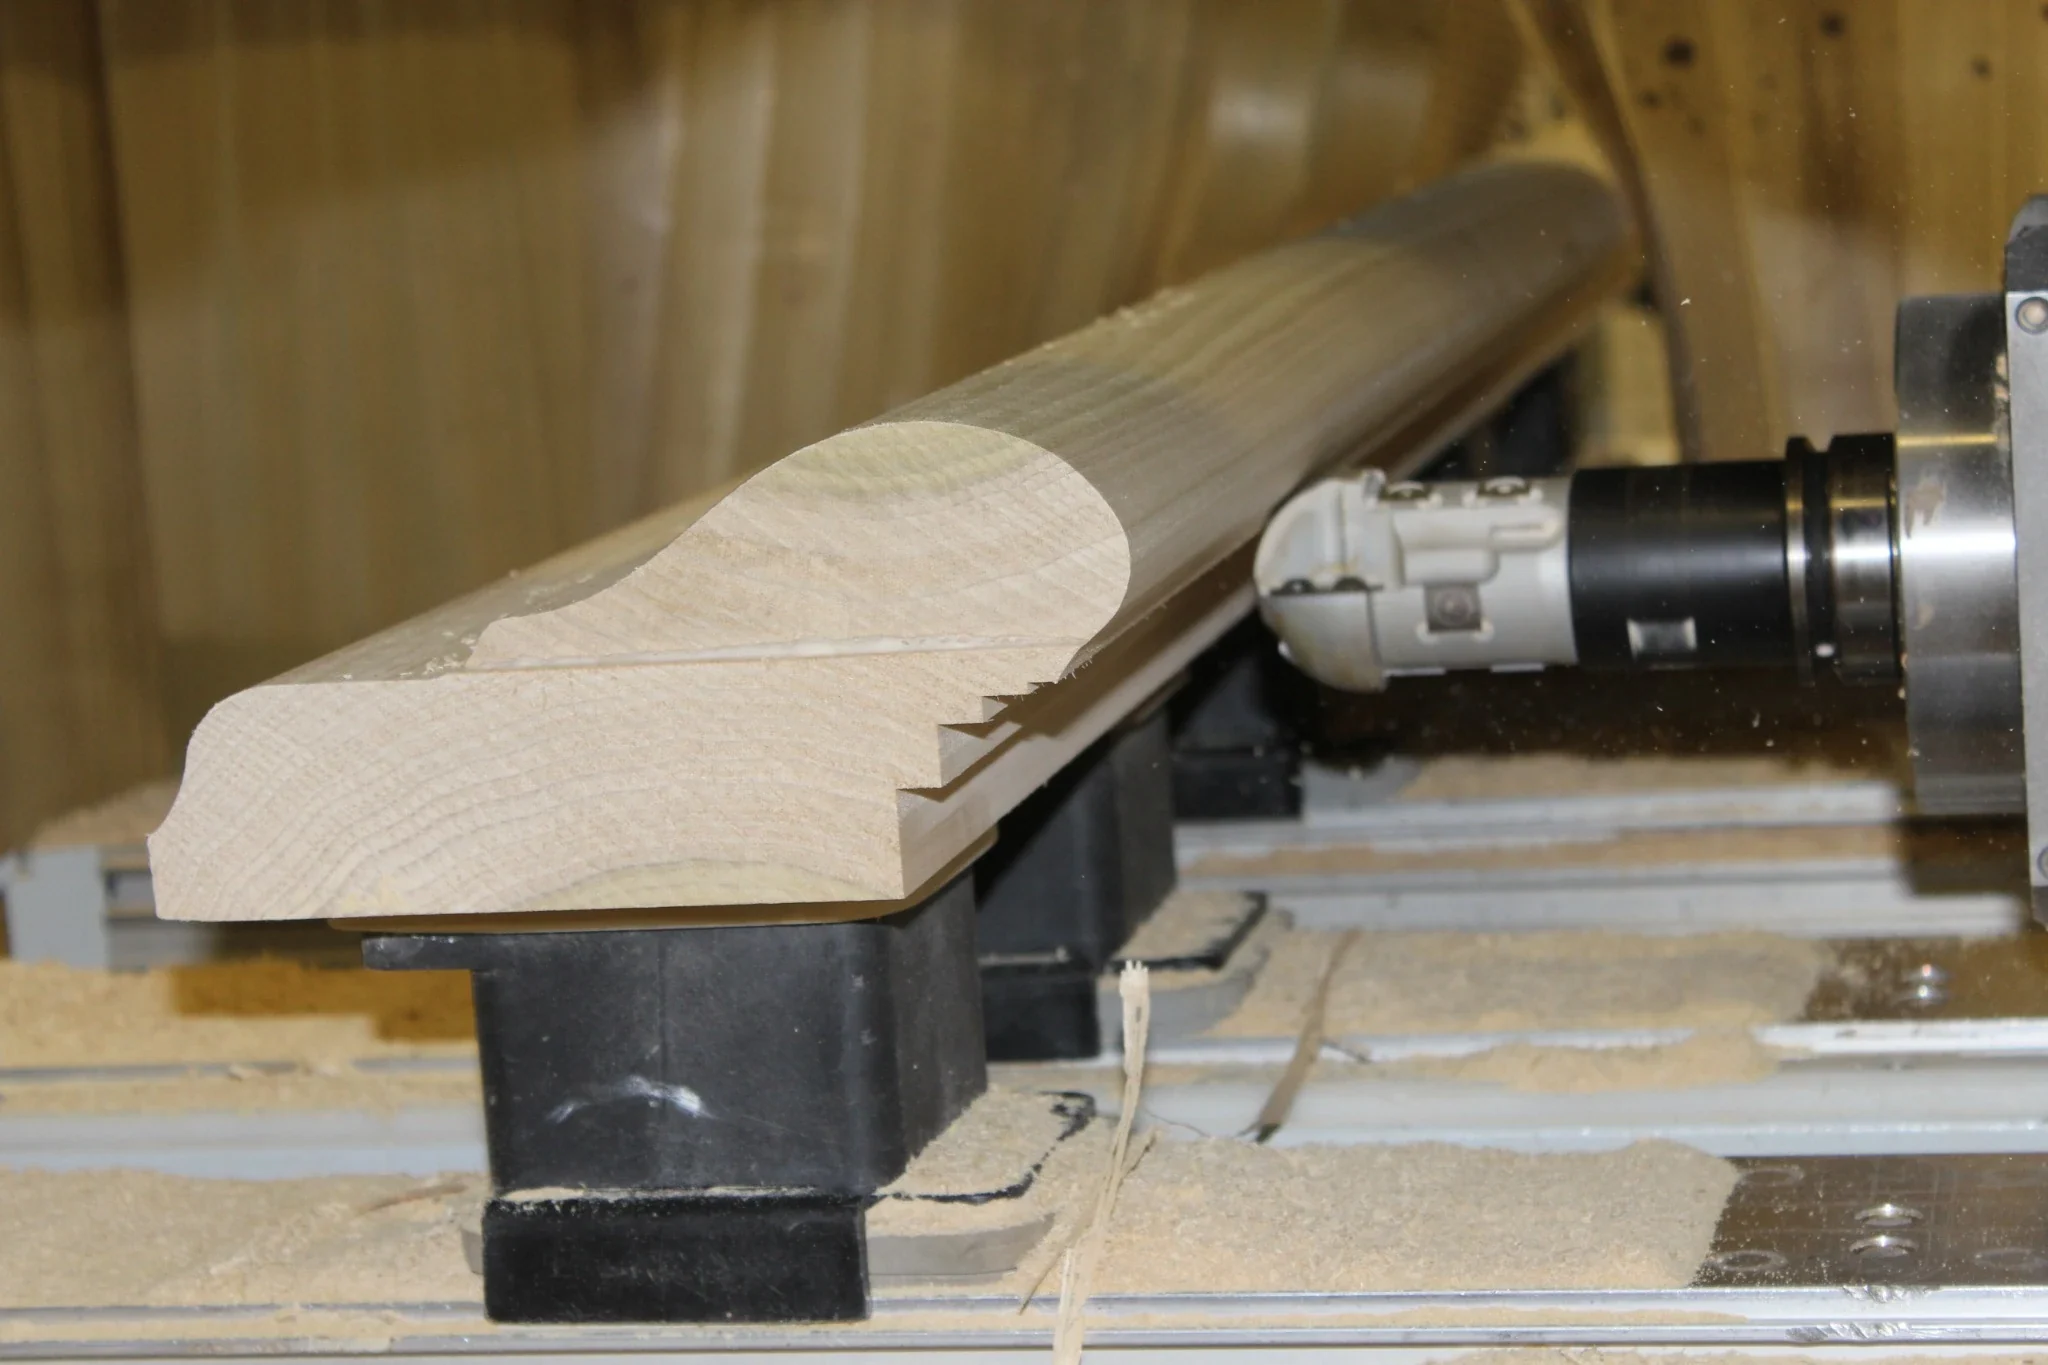
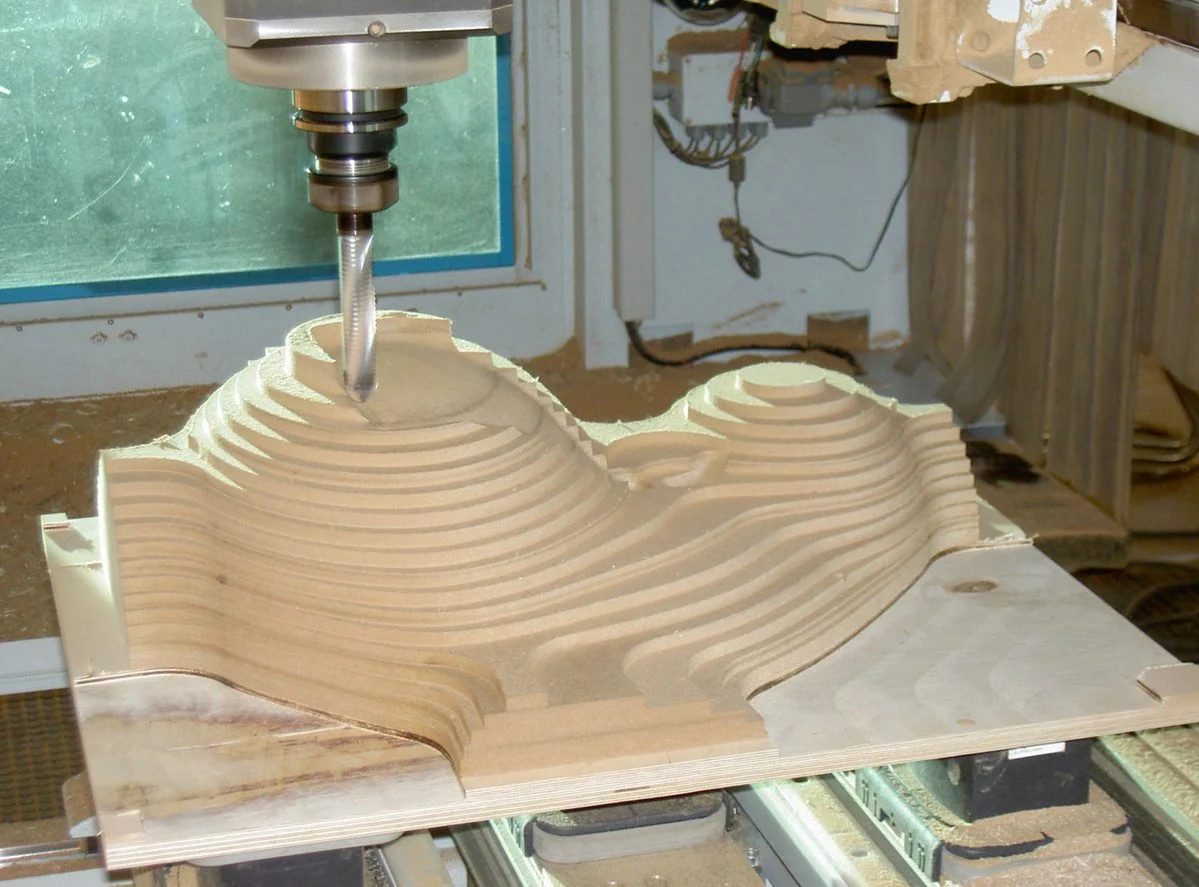
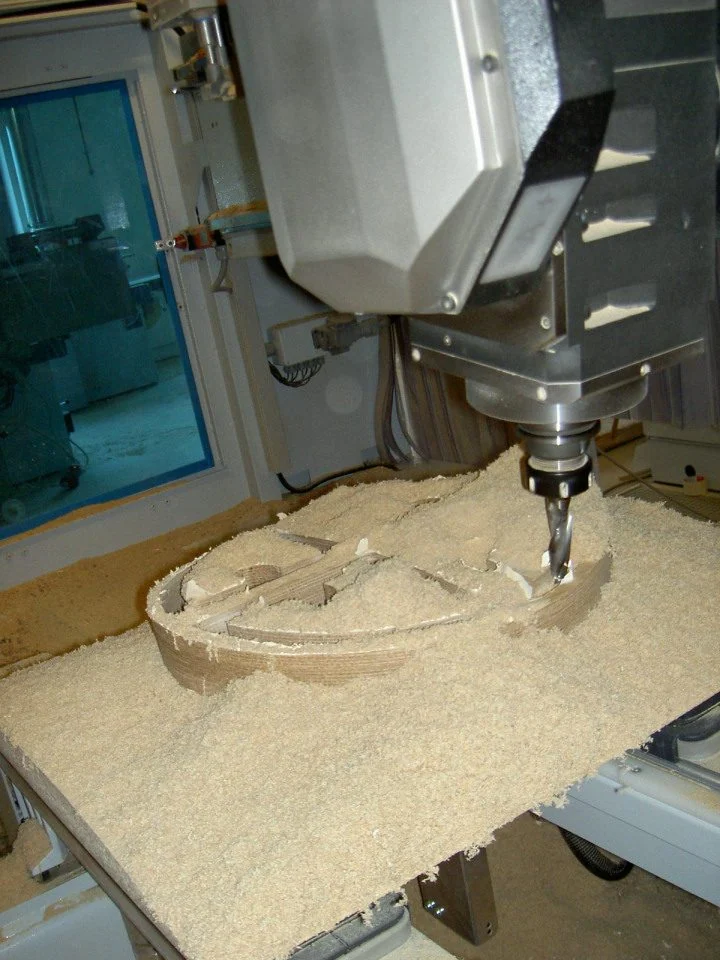
3D-Fräsen & Abzeilen
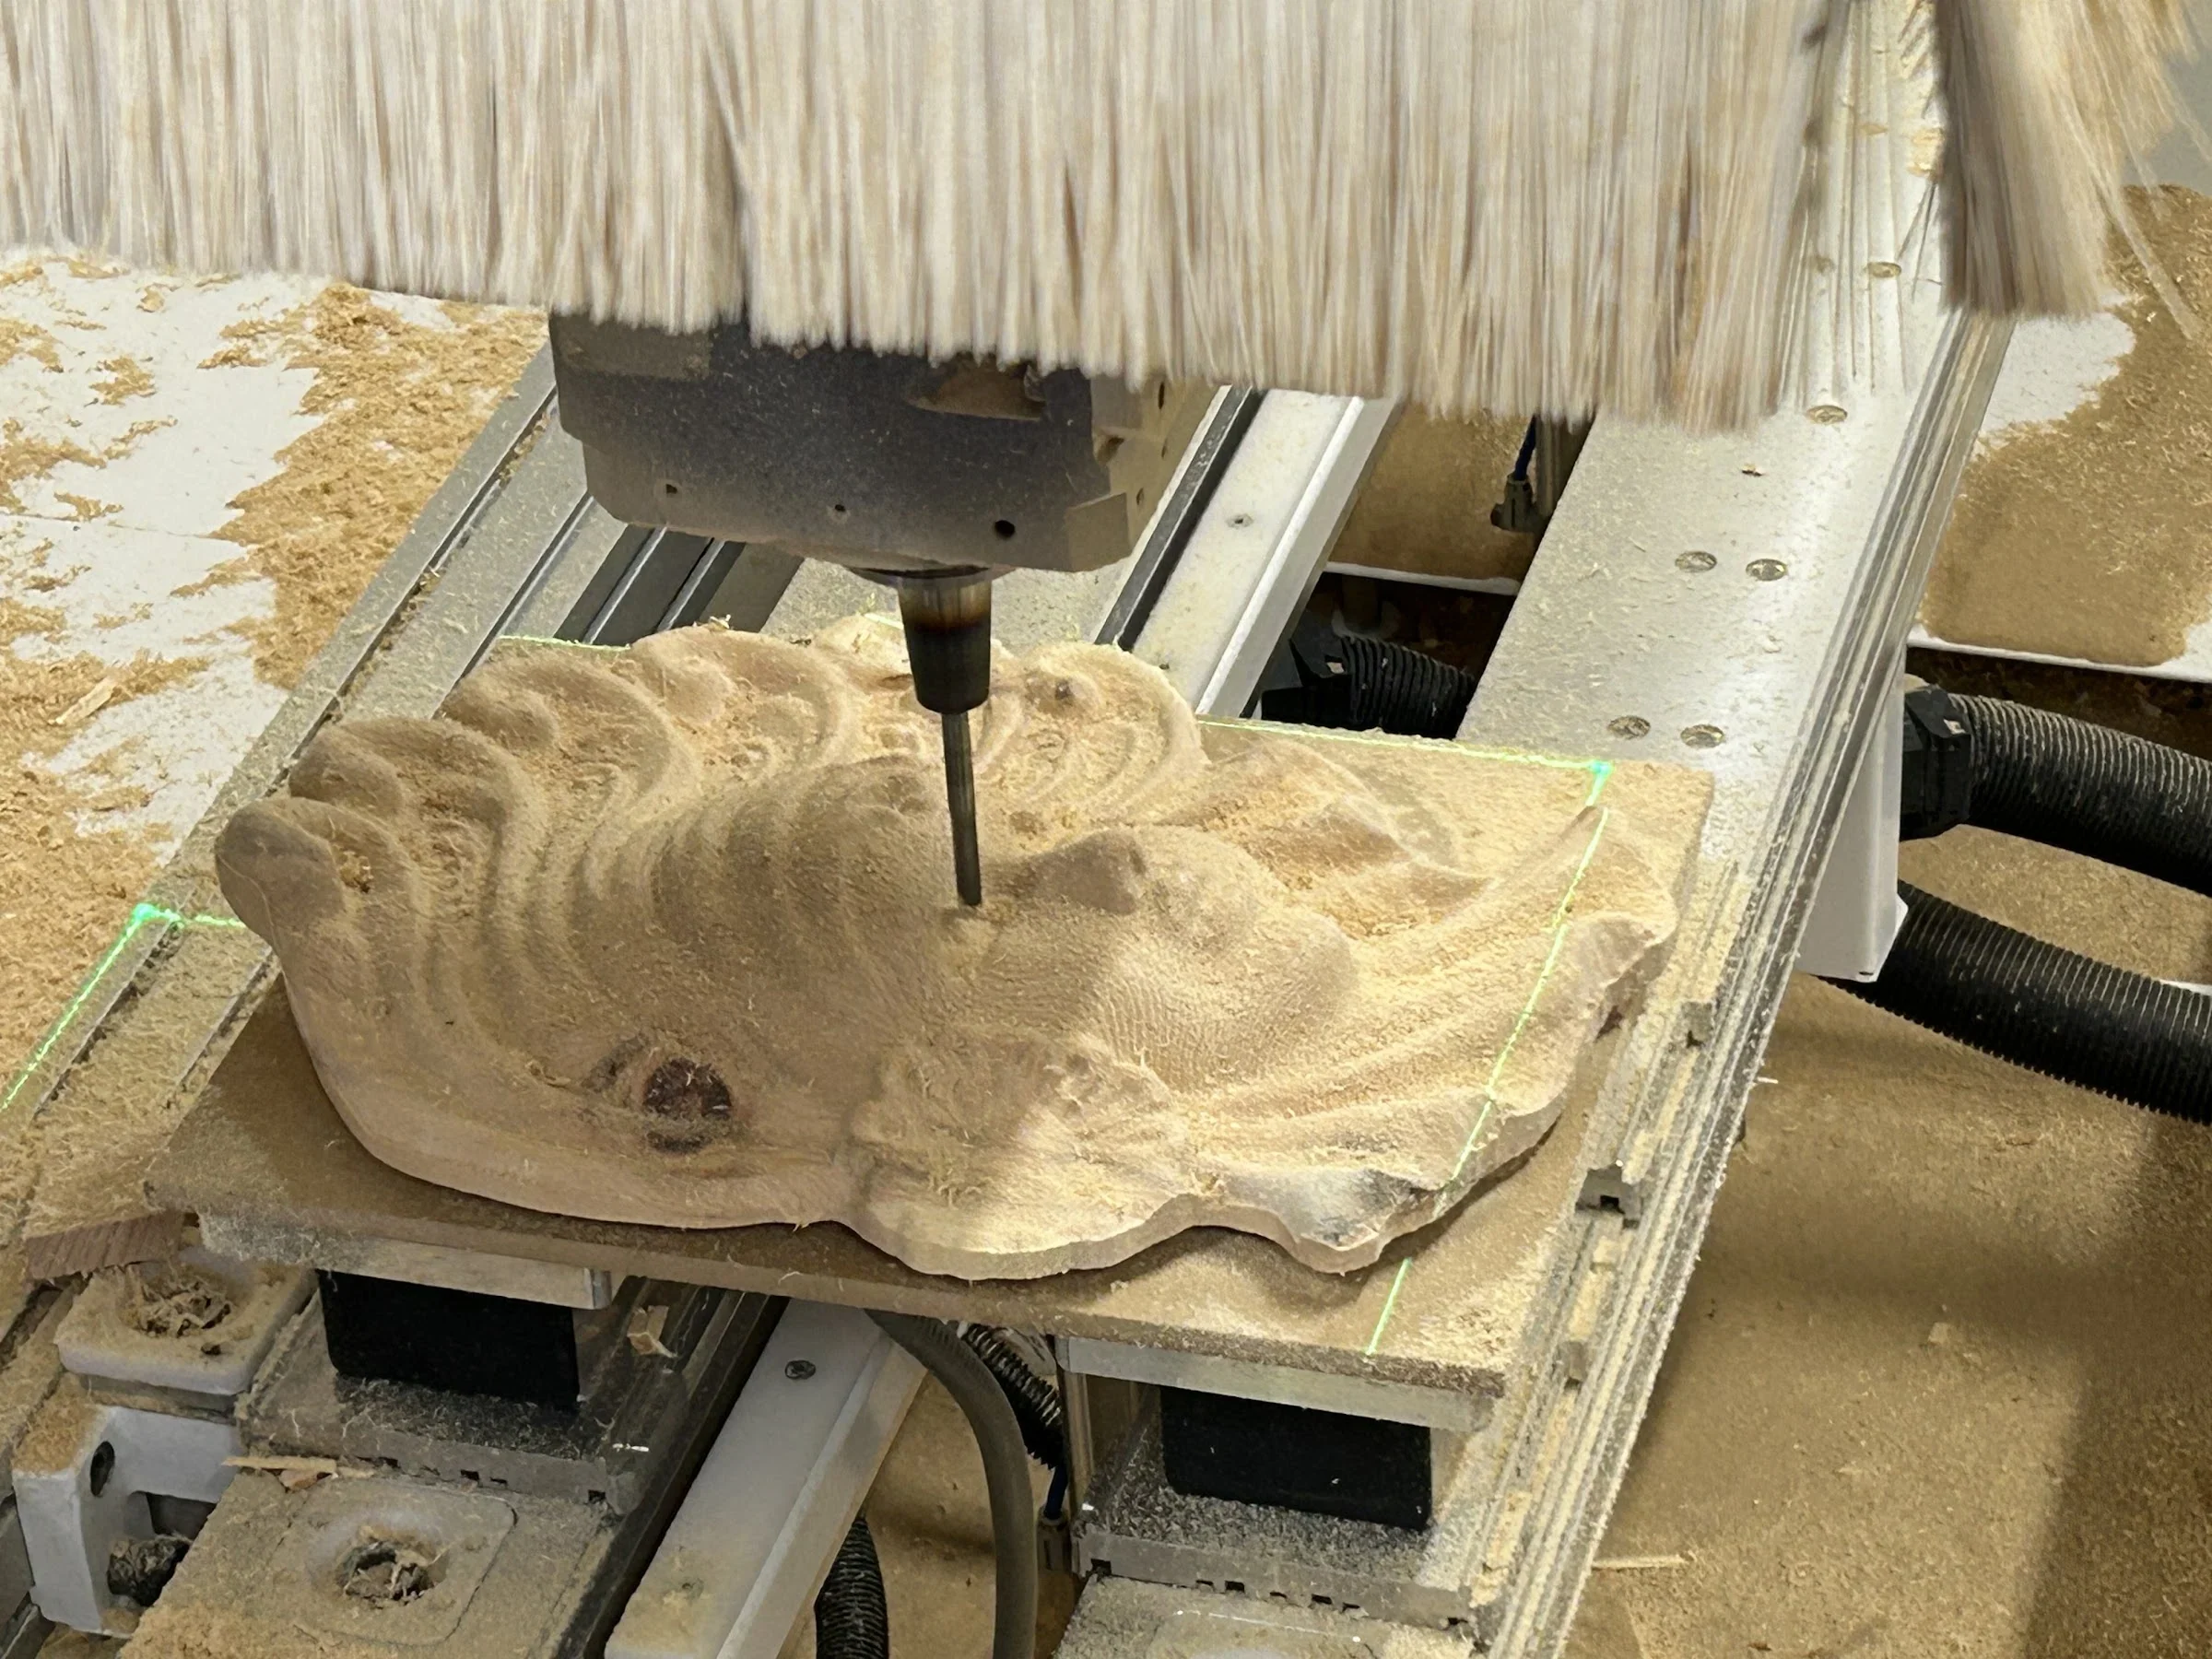
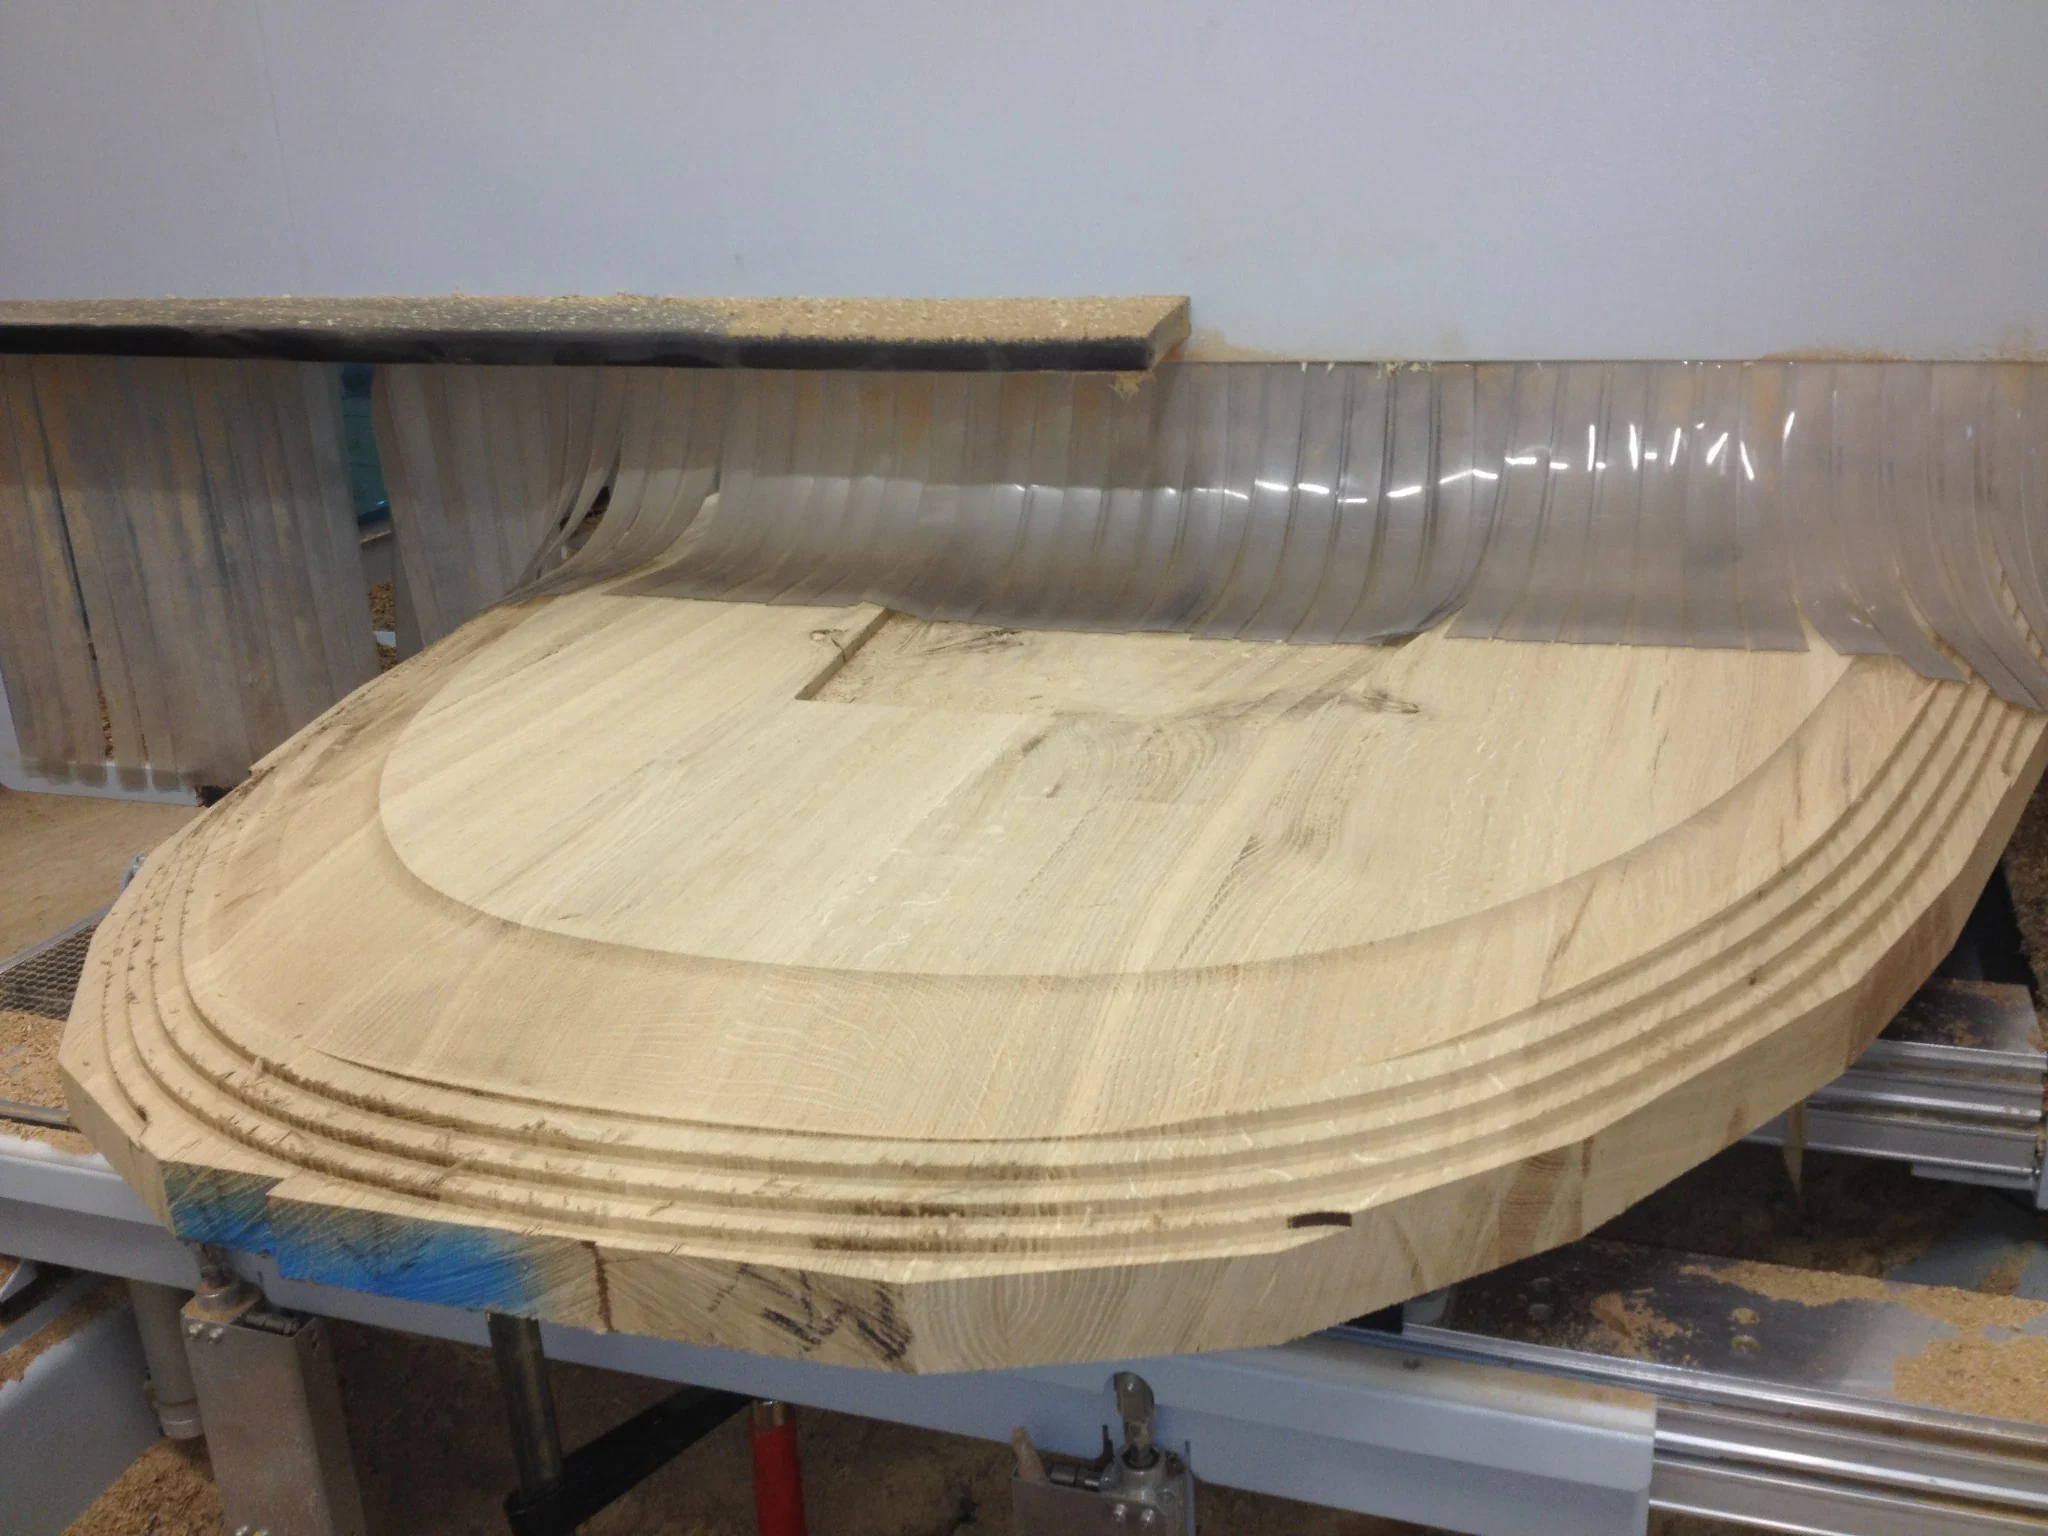
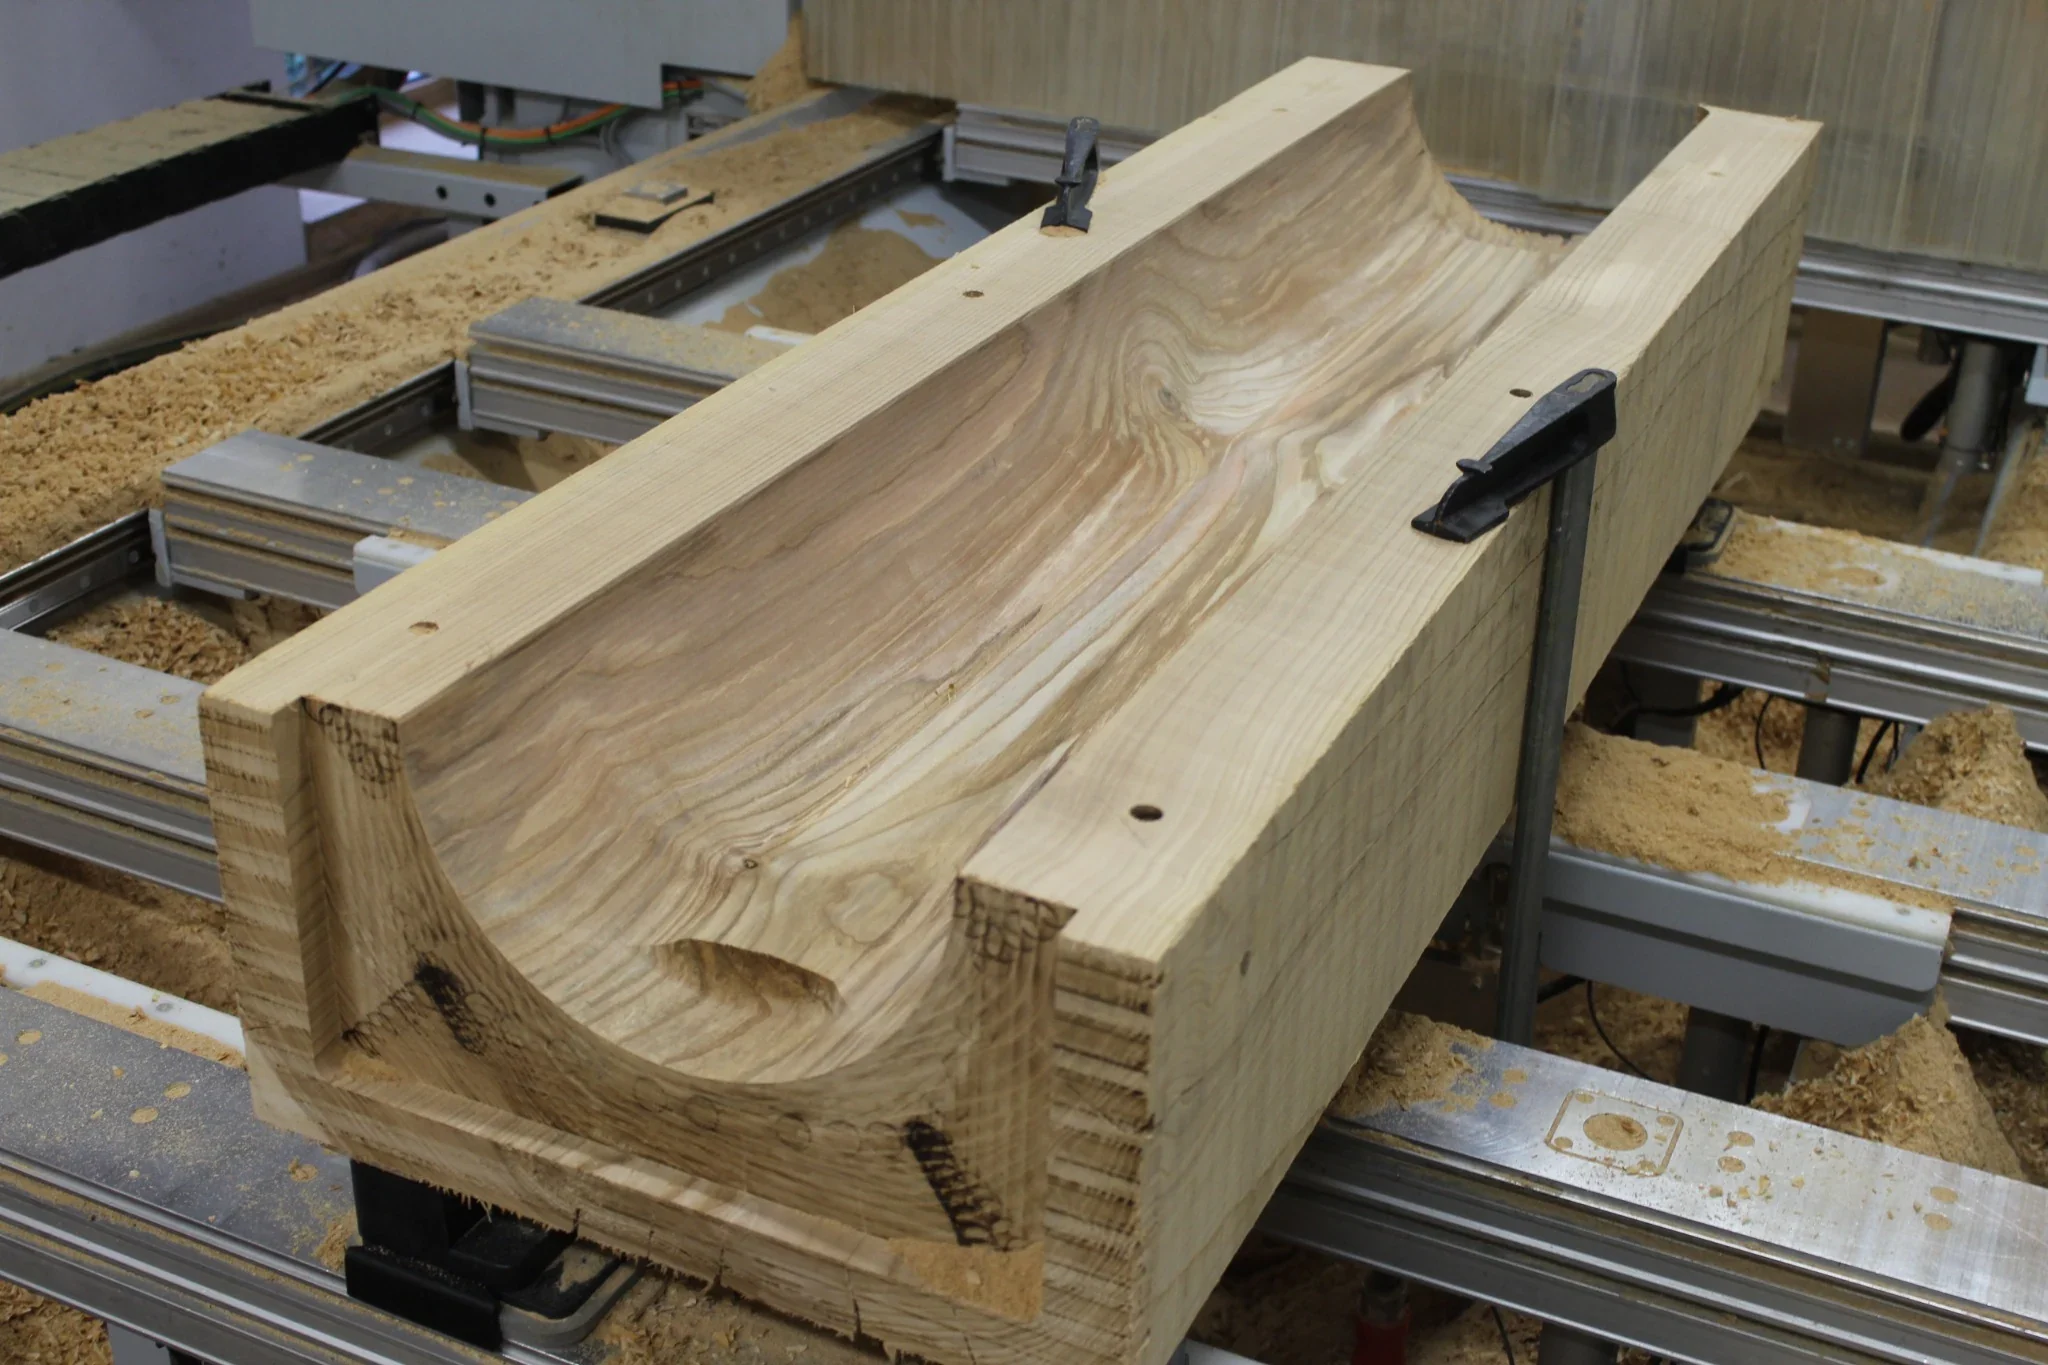
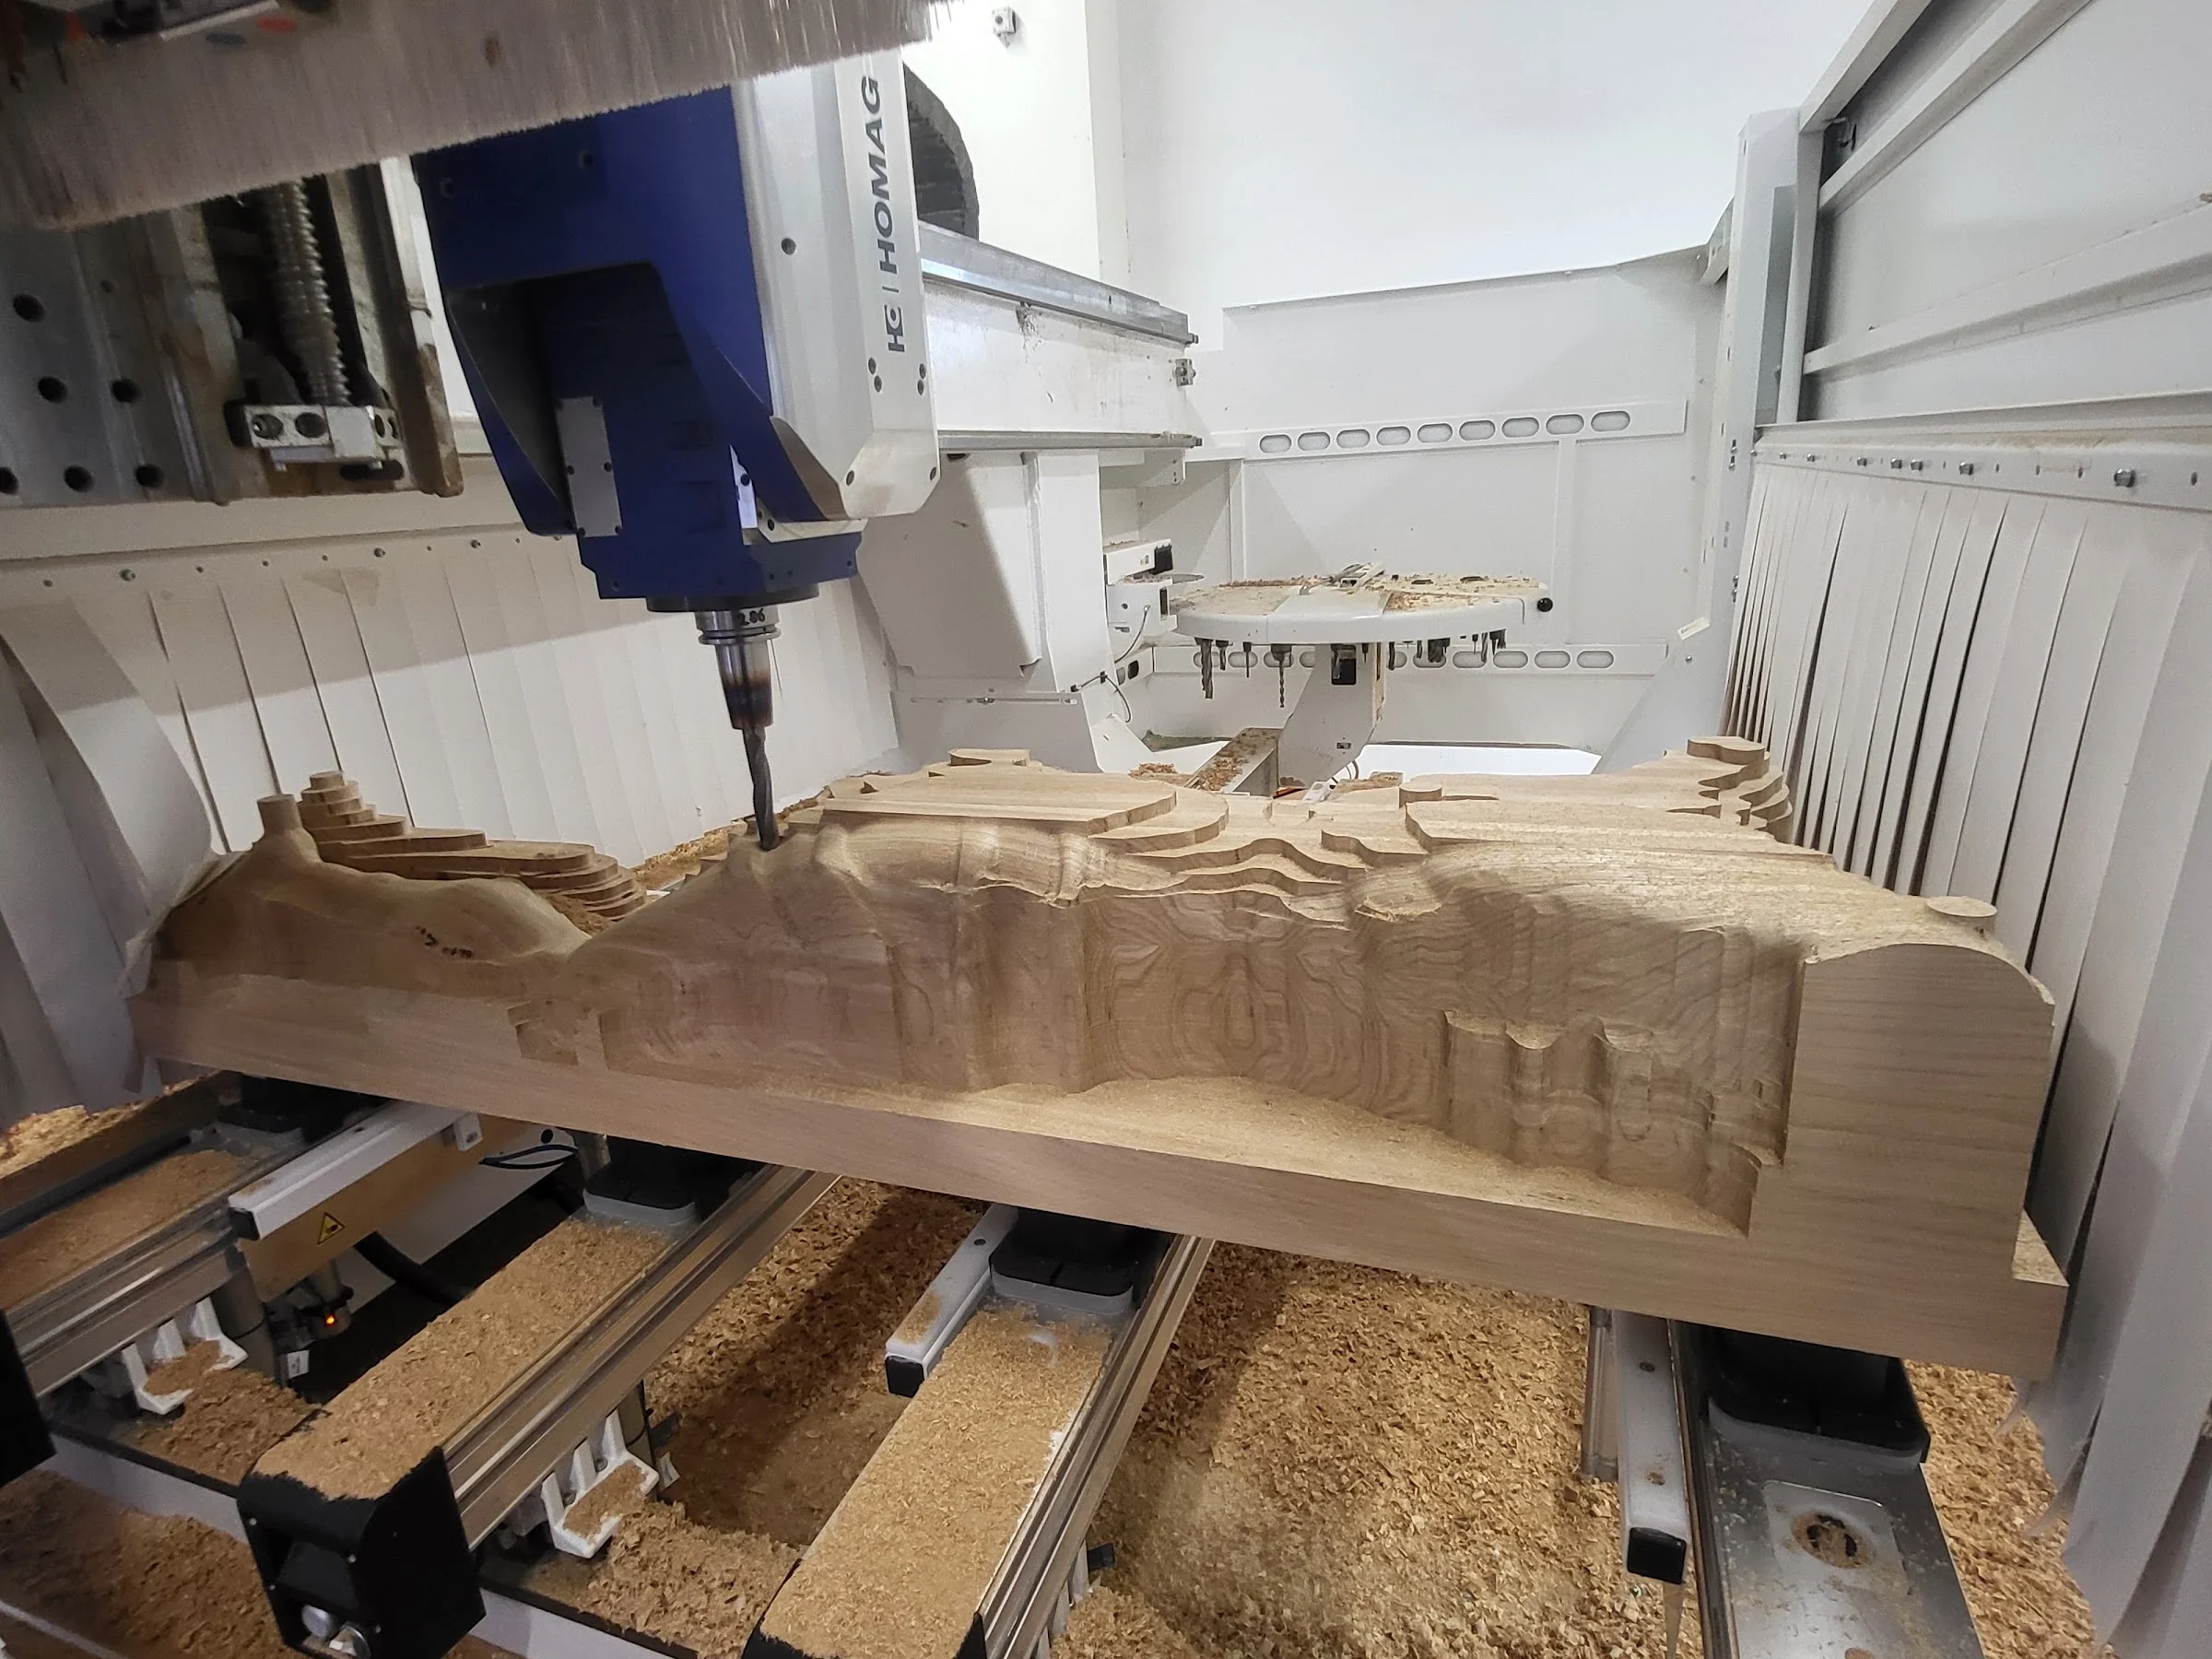
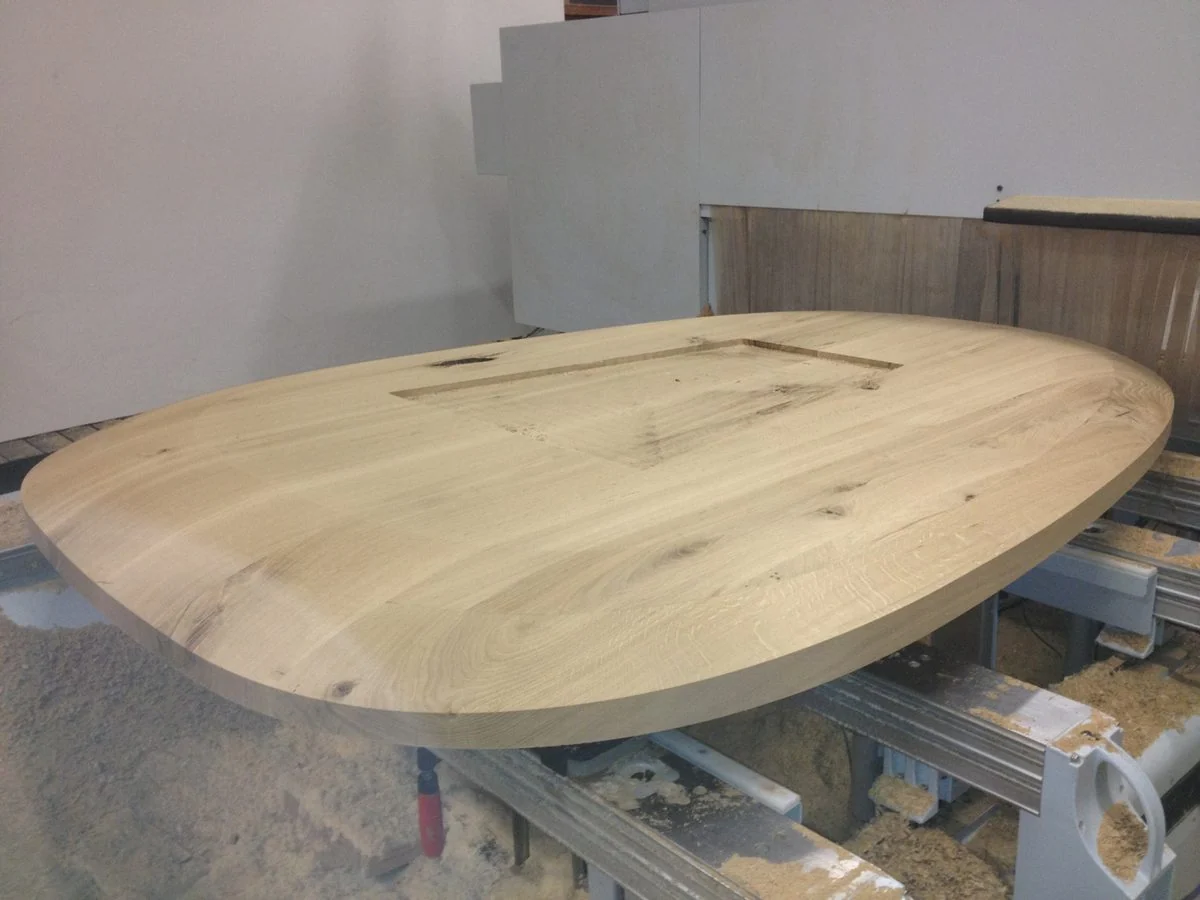
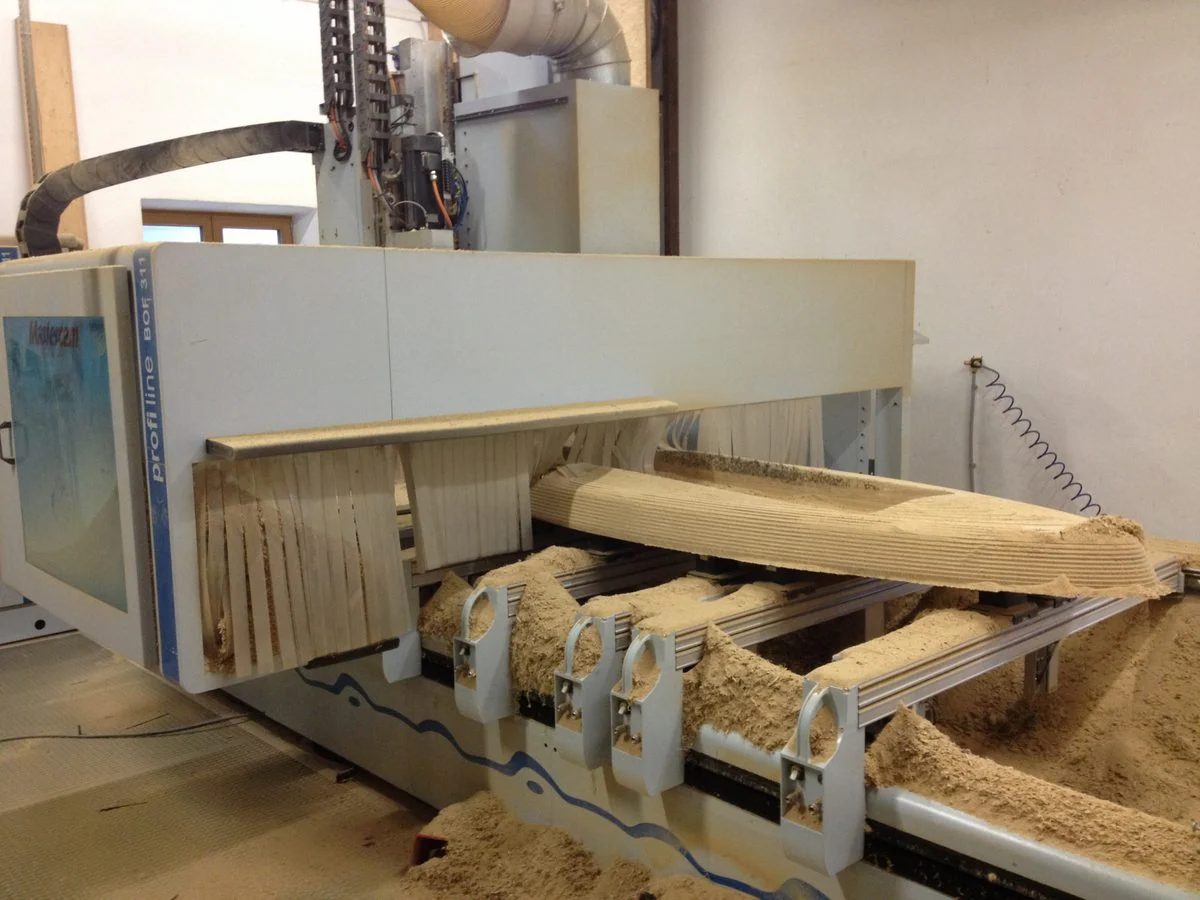
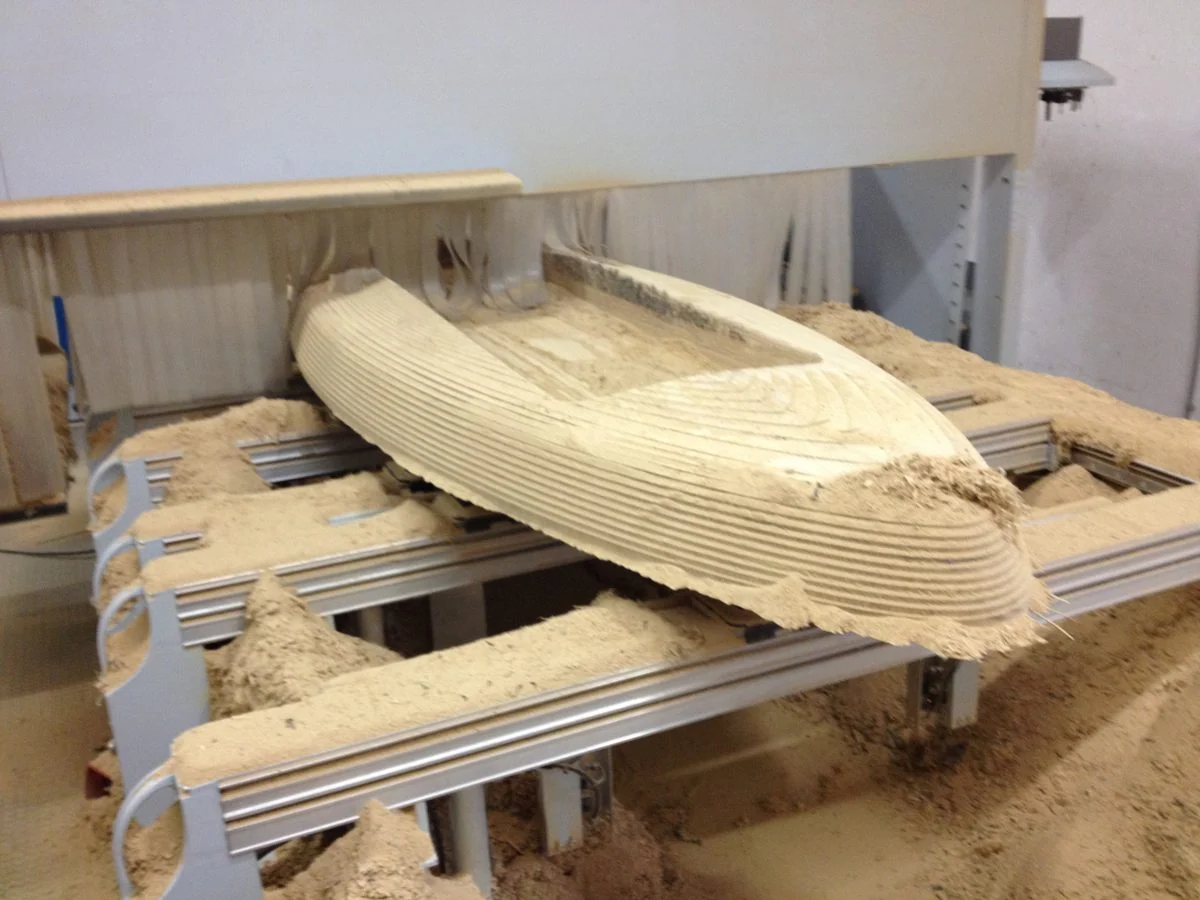
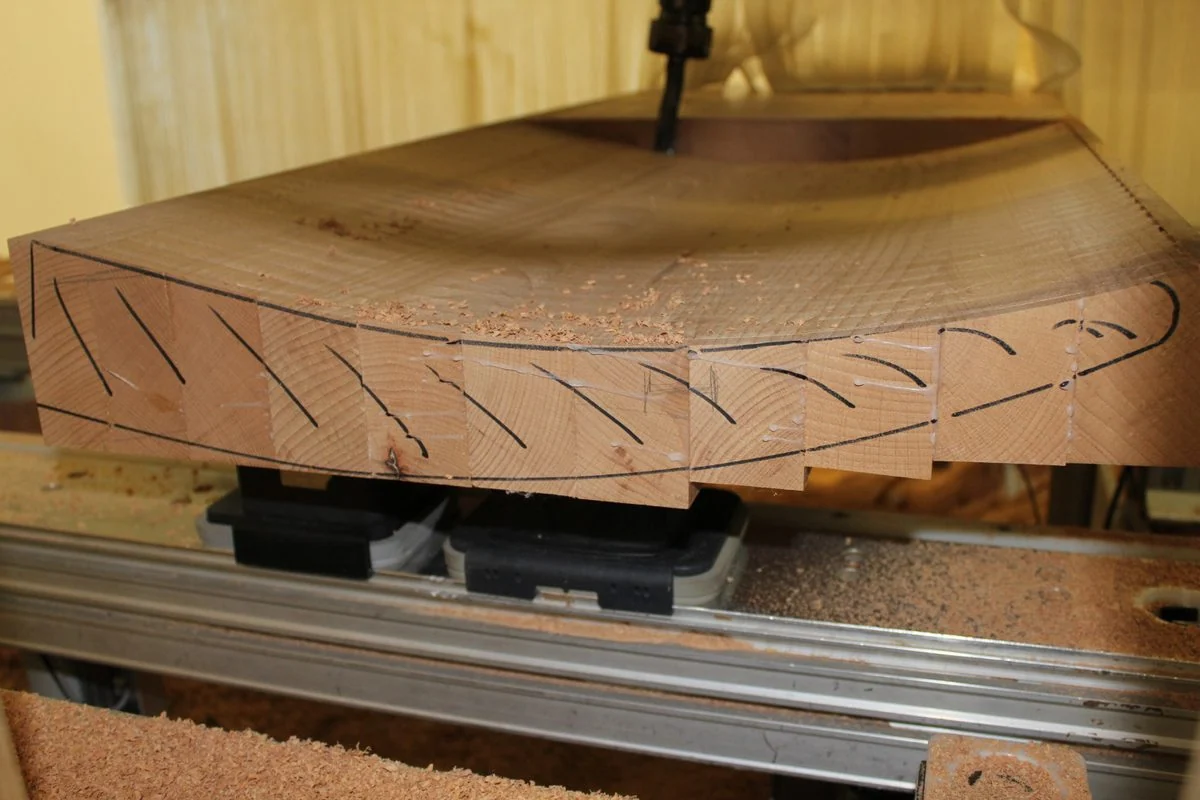
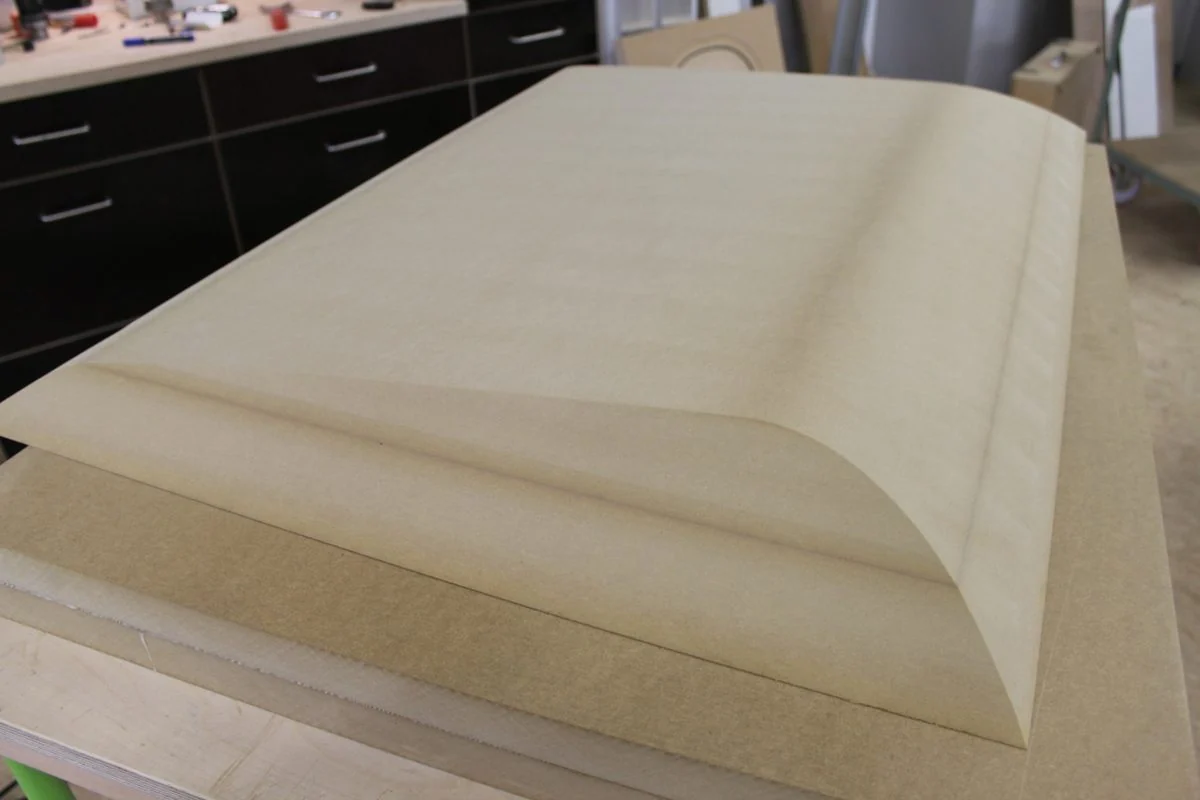
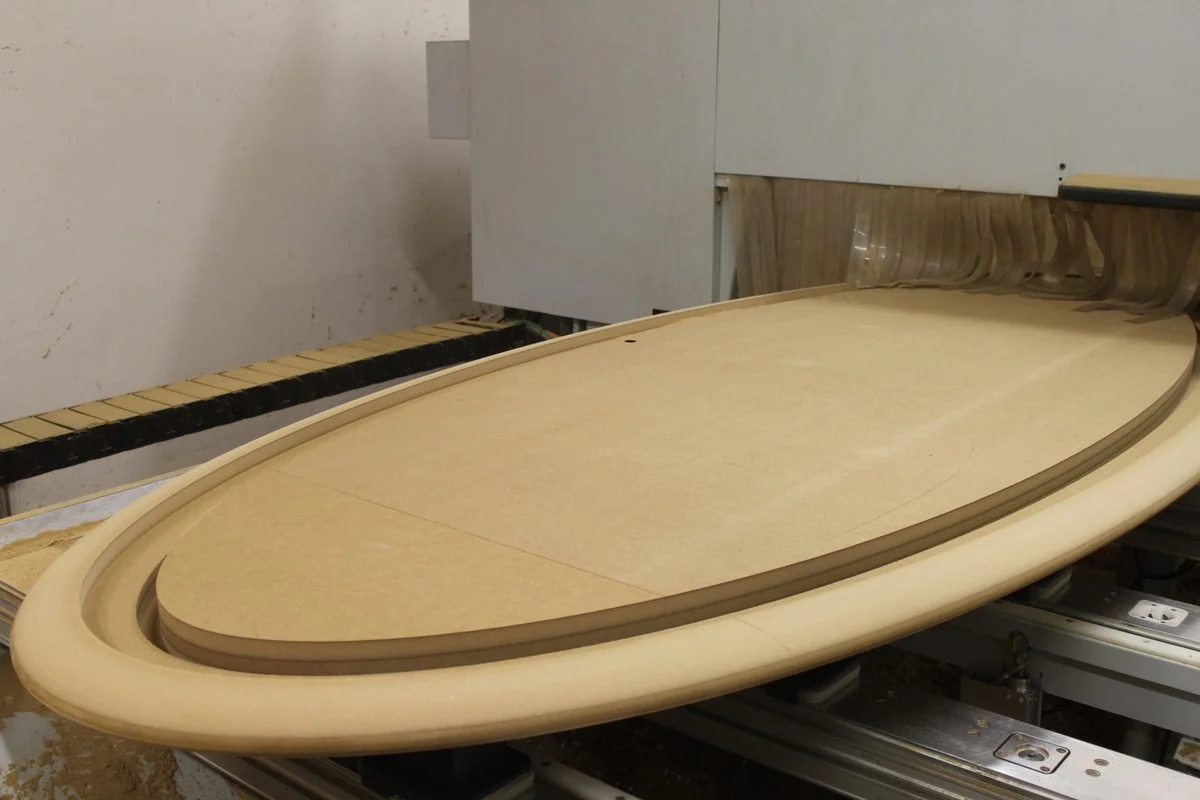
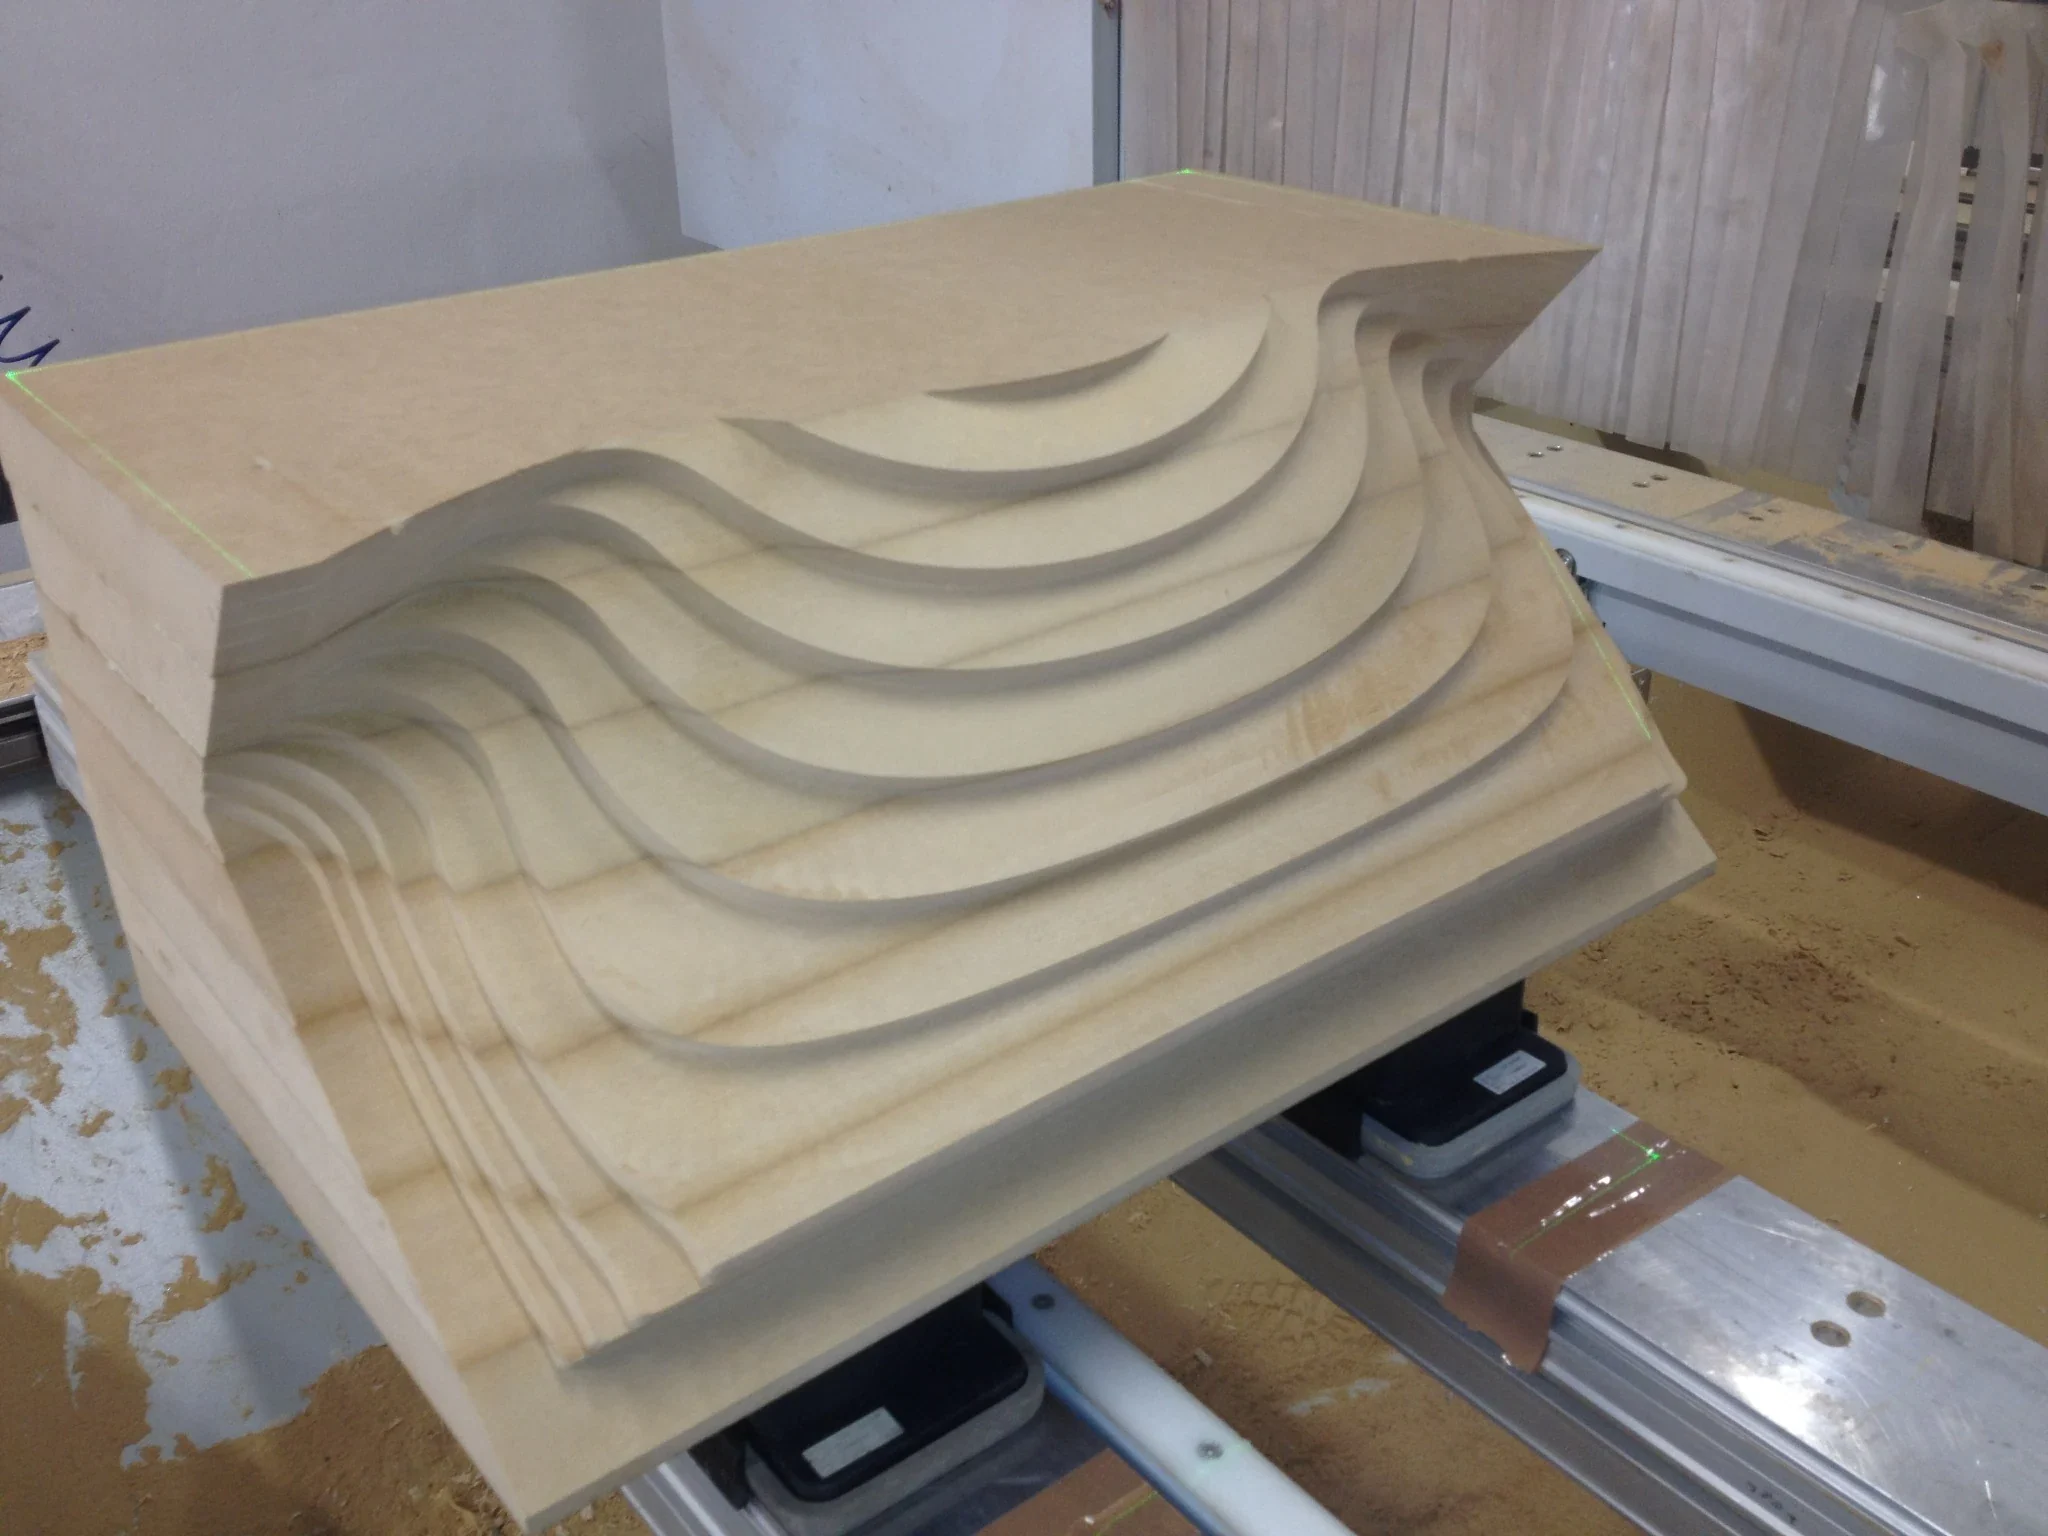
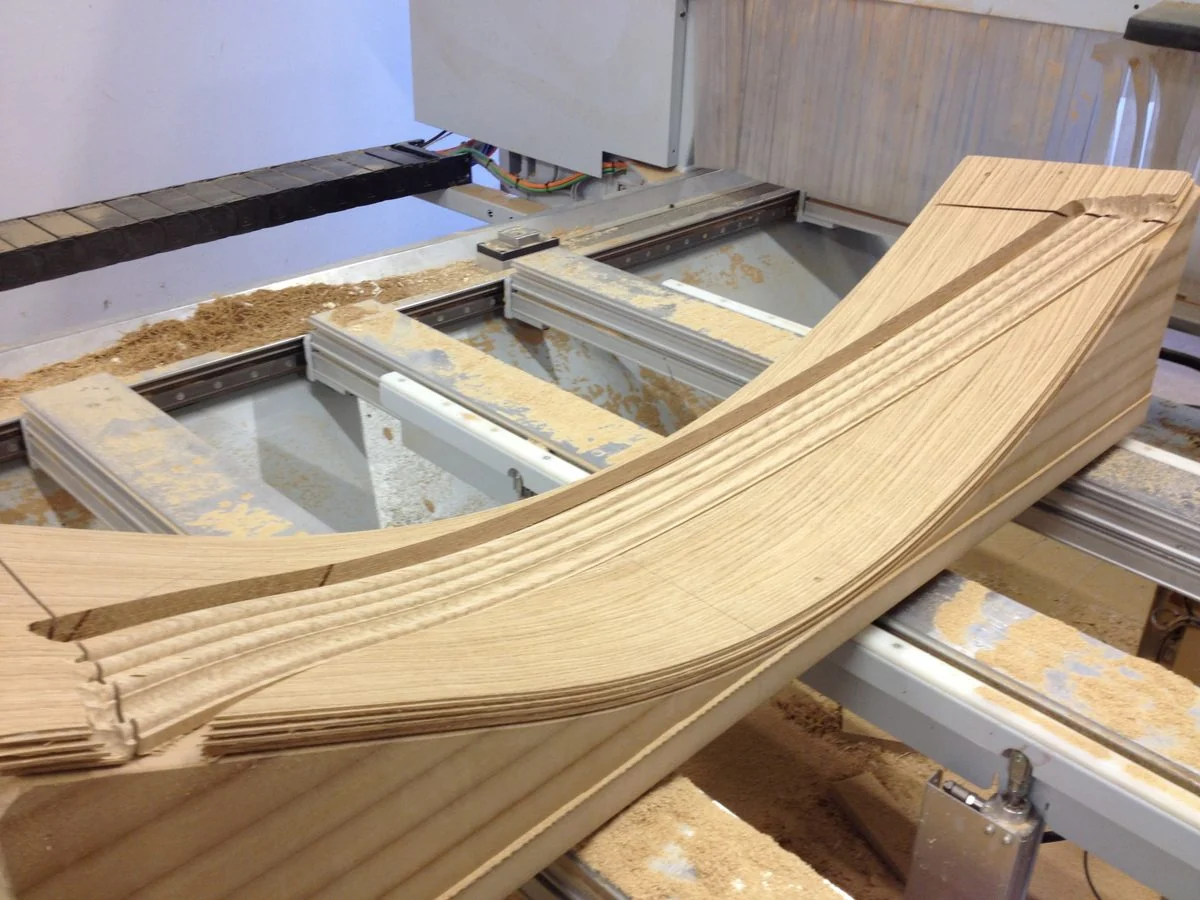
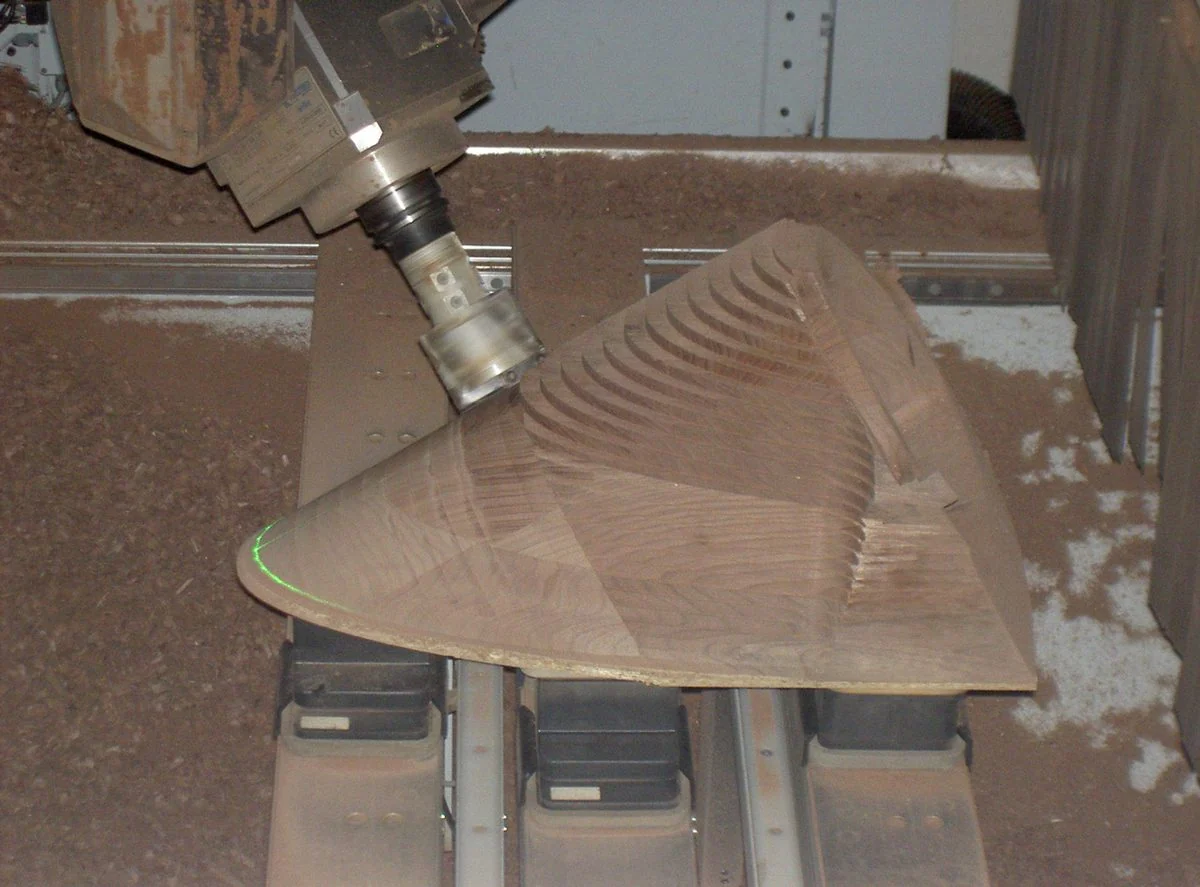
Freiformflächen werden mit räumlichen Werkzeugbahnen bearbeitet. Beim Schruppen wird zunächst Material abgetragen; das Schlichten nähert die Oberfläche an die gewünschte Form und Qualität an. Beim Abzeilen fährt der Fräser in dicht nebeneinanderliegenden Bahnen über die Fläche. So entsteht Schritt für Schritt die gewünschte räumliche Form. Beispiele aus unserer Fertigung sind die Ausfräsung eines Spiegelrahmens in Tieffräs-MDF und das Kopfteil eines Wikingerbettes.
Mehr zur Anwendung
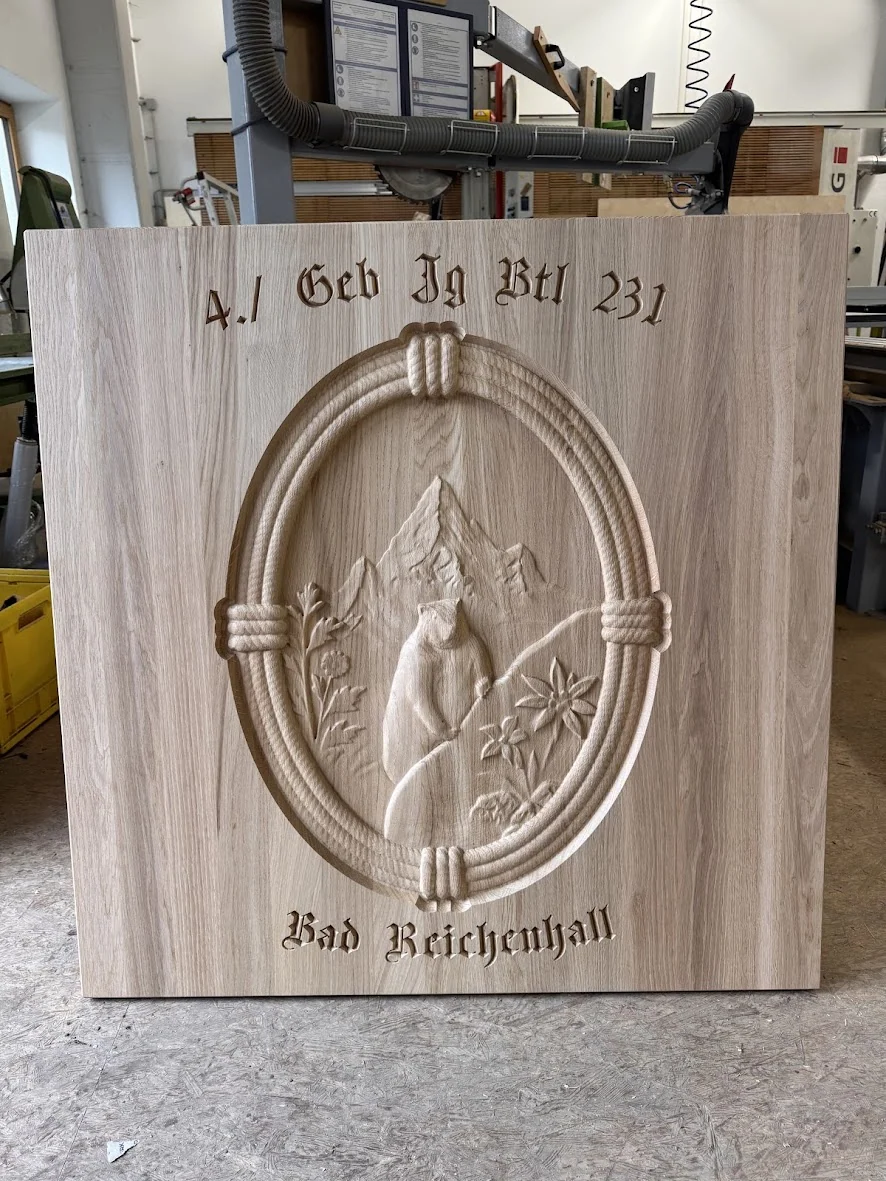
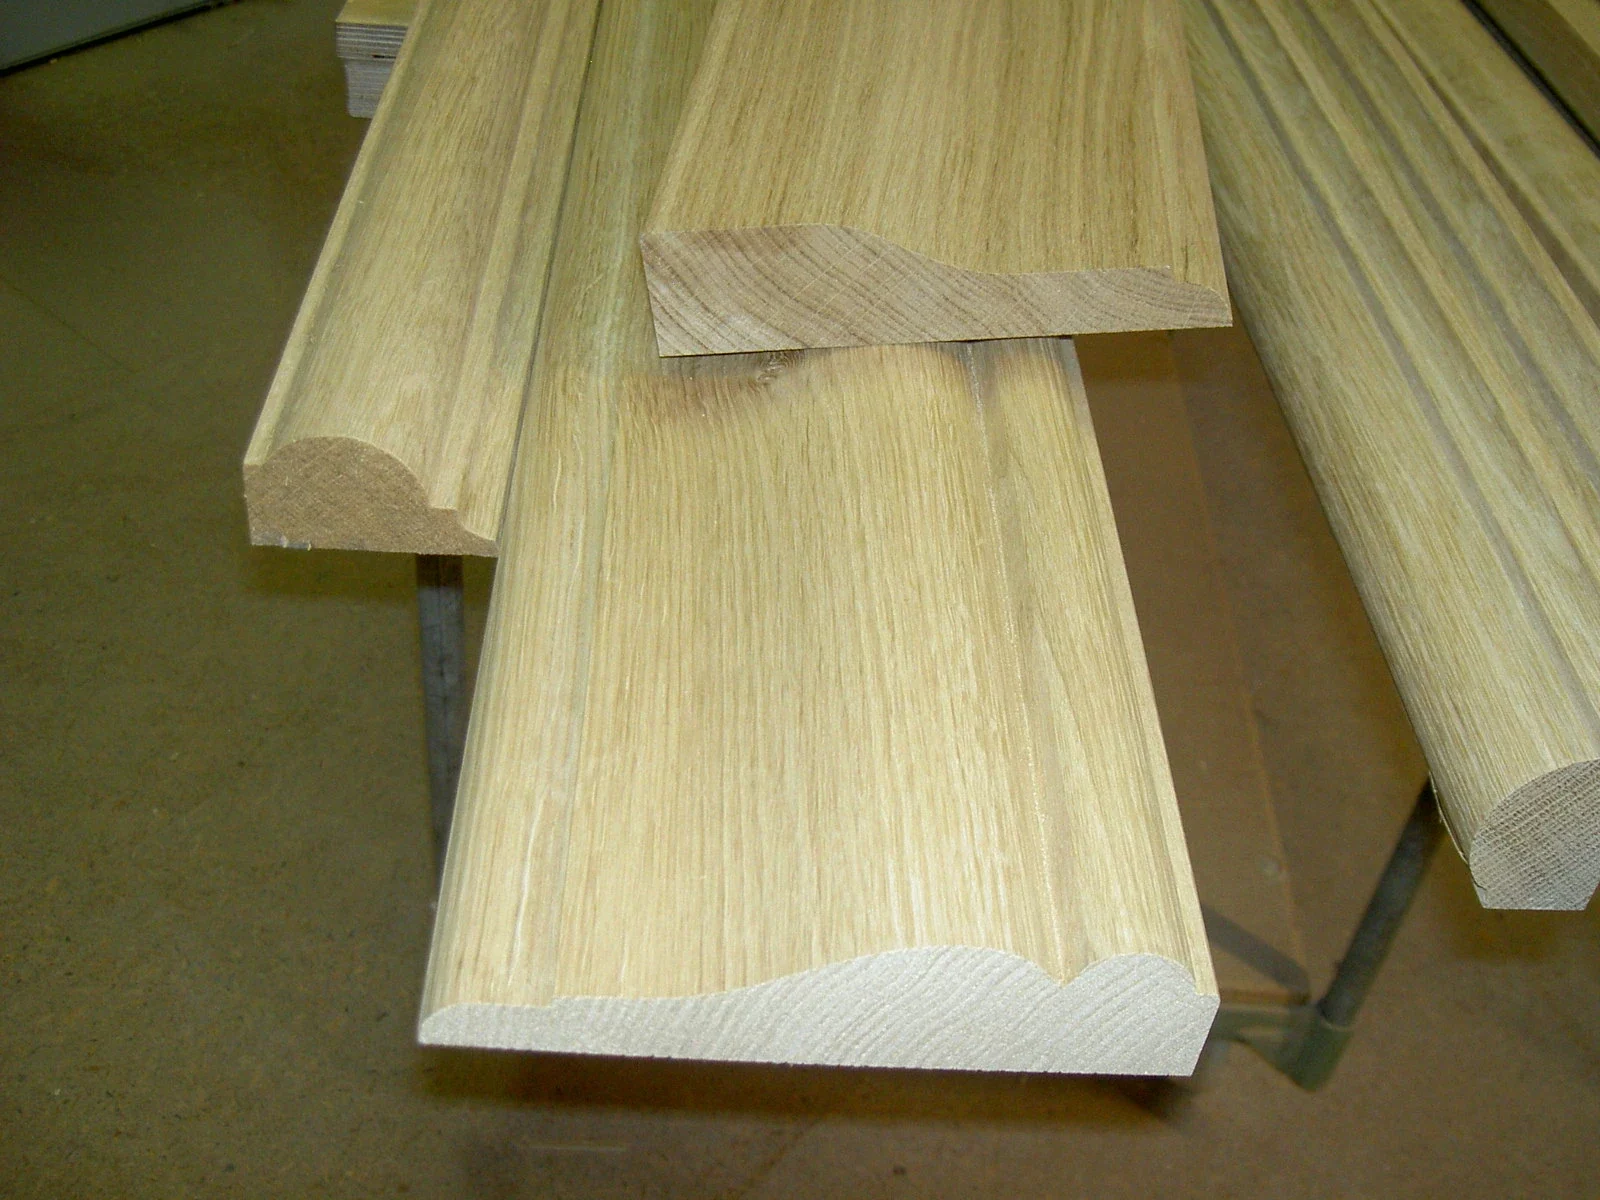
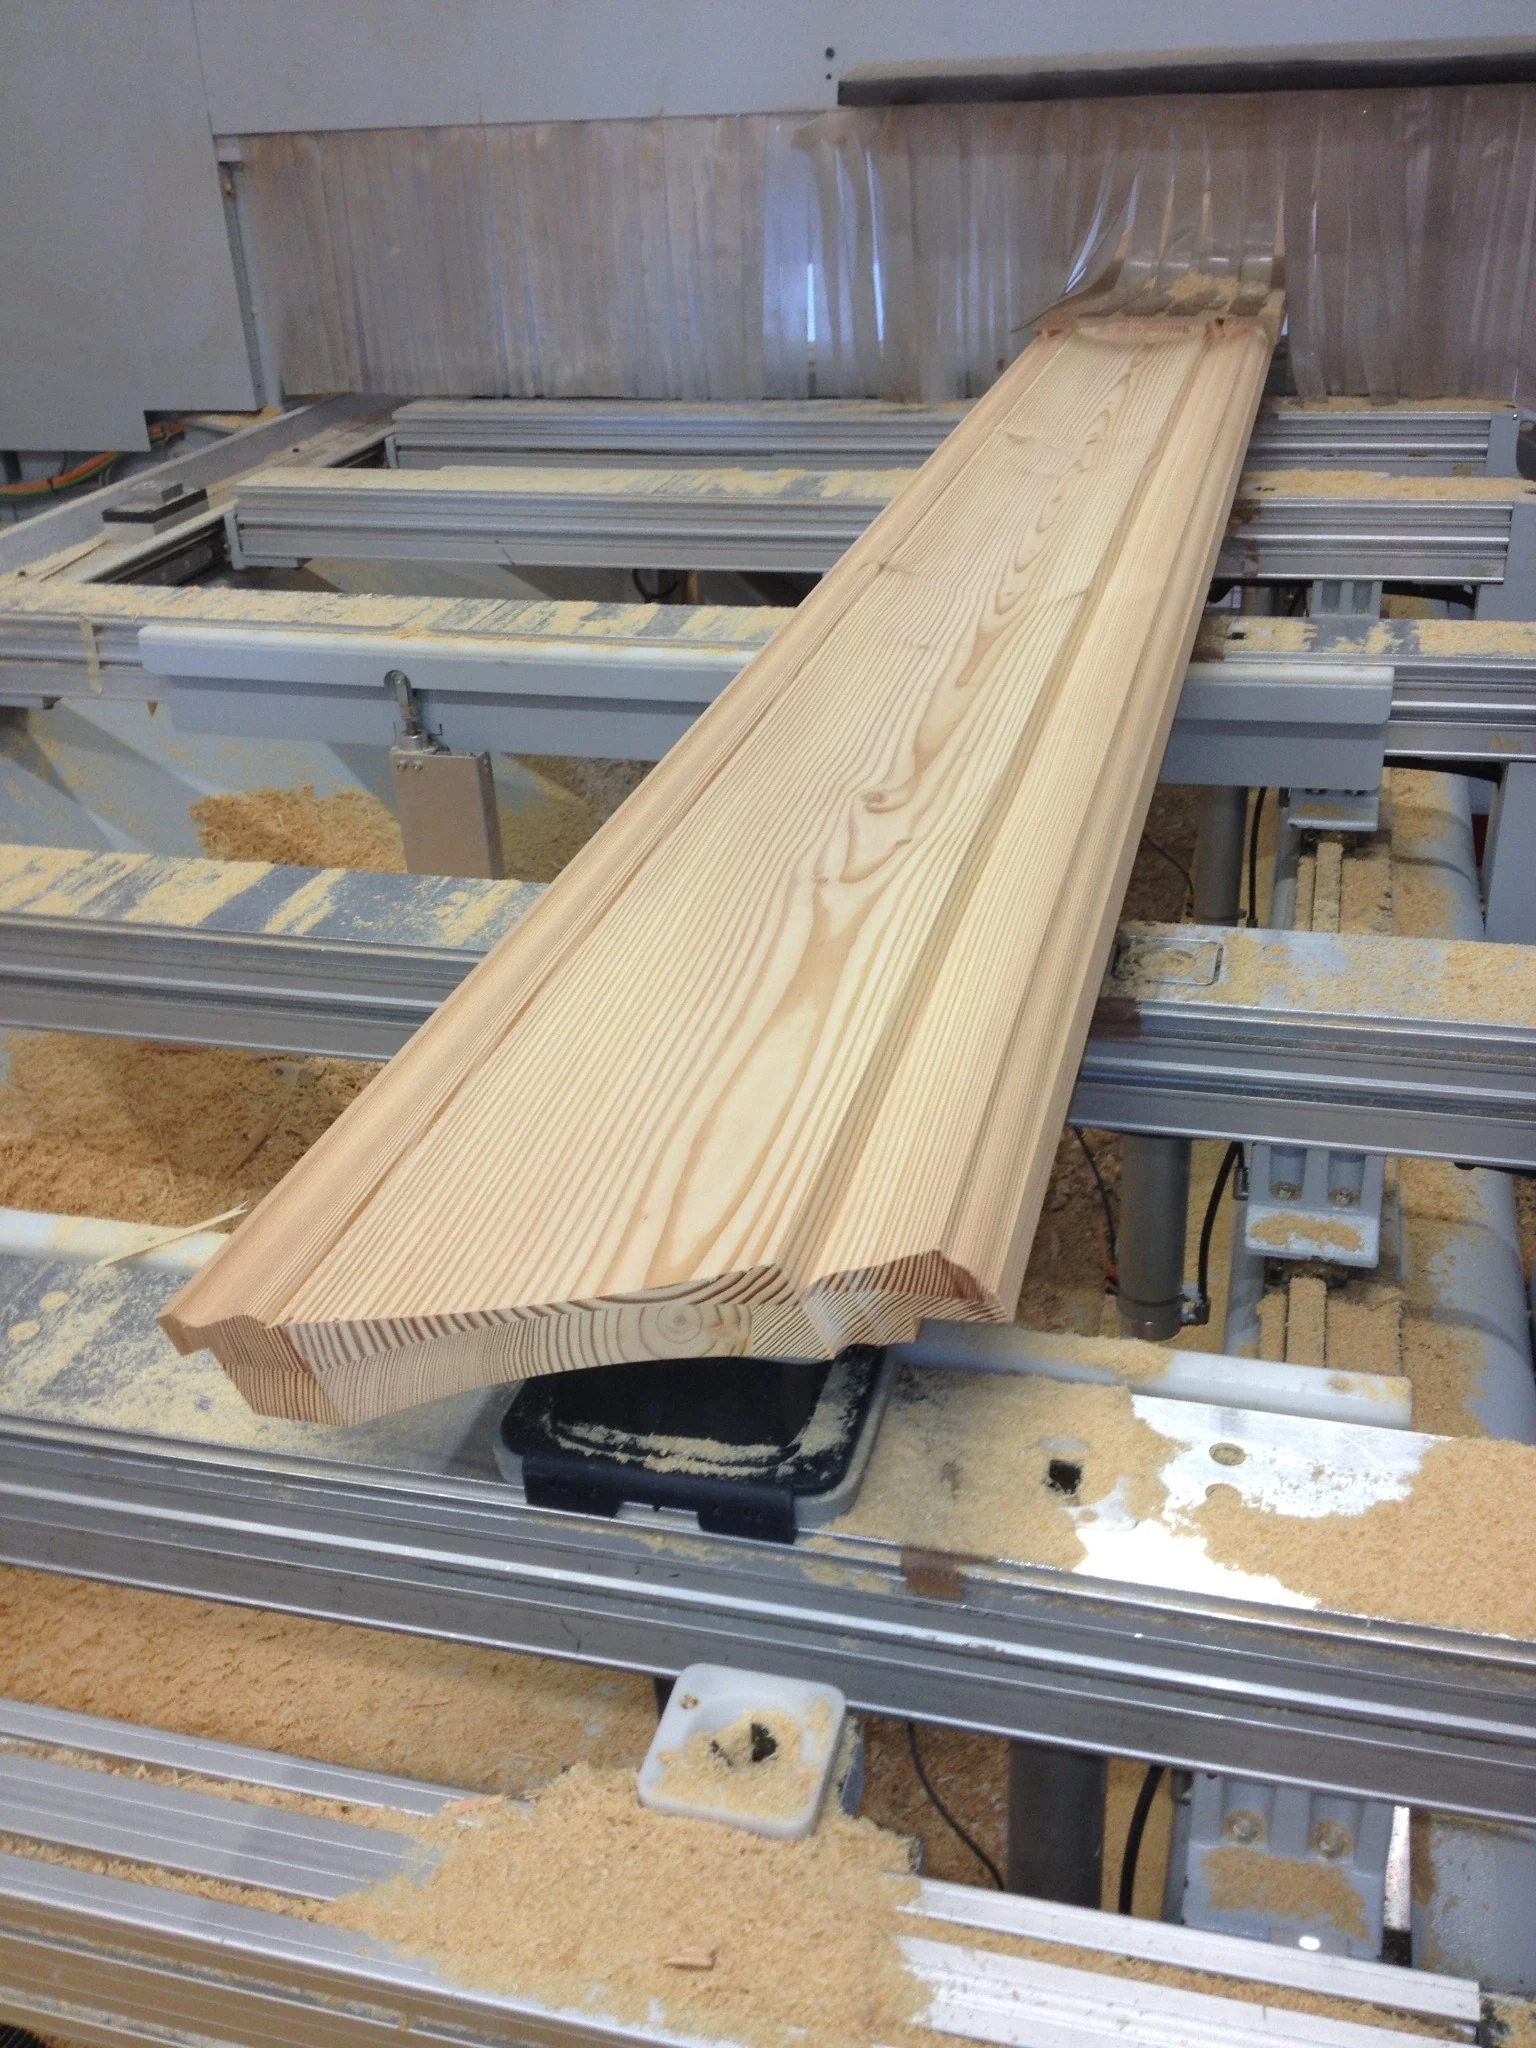
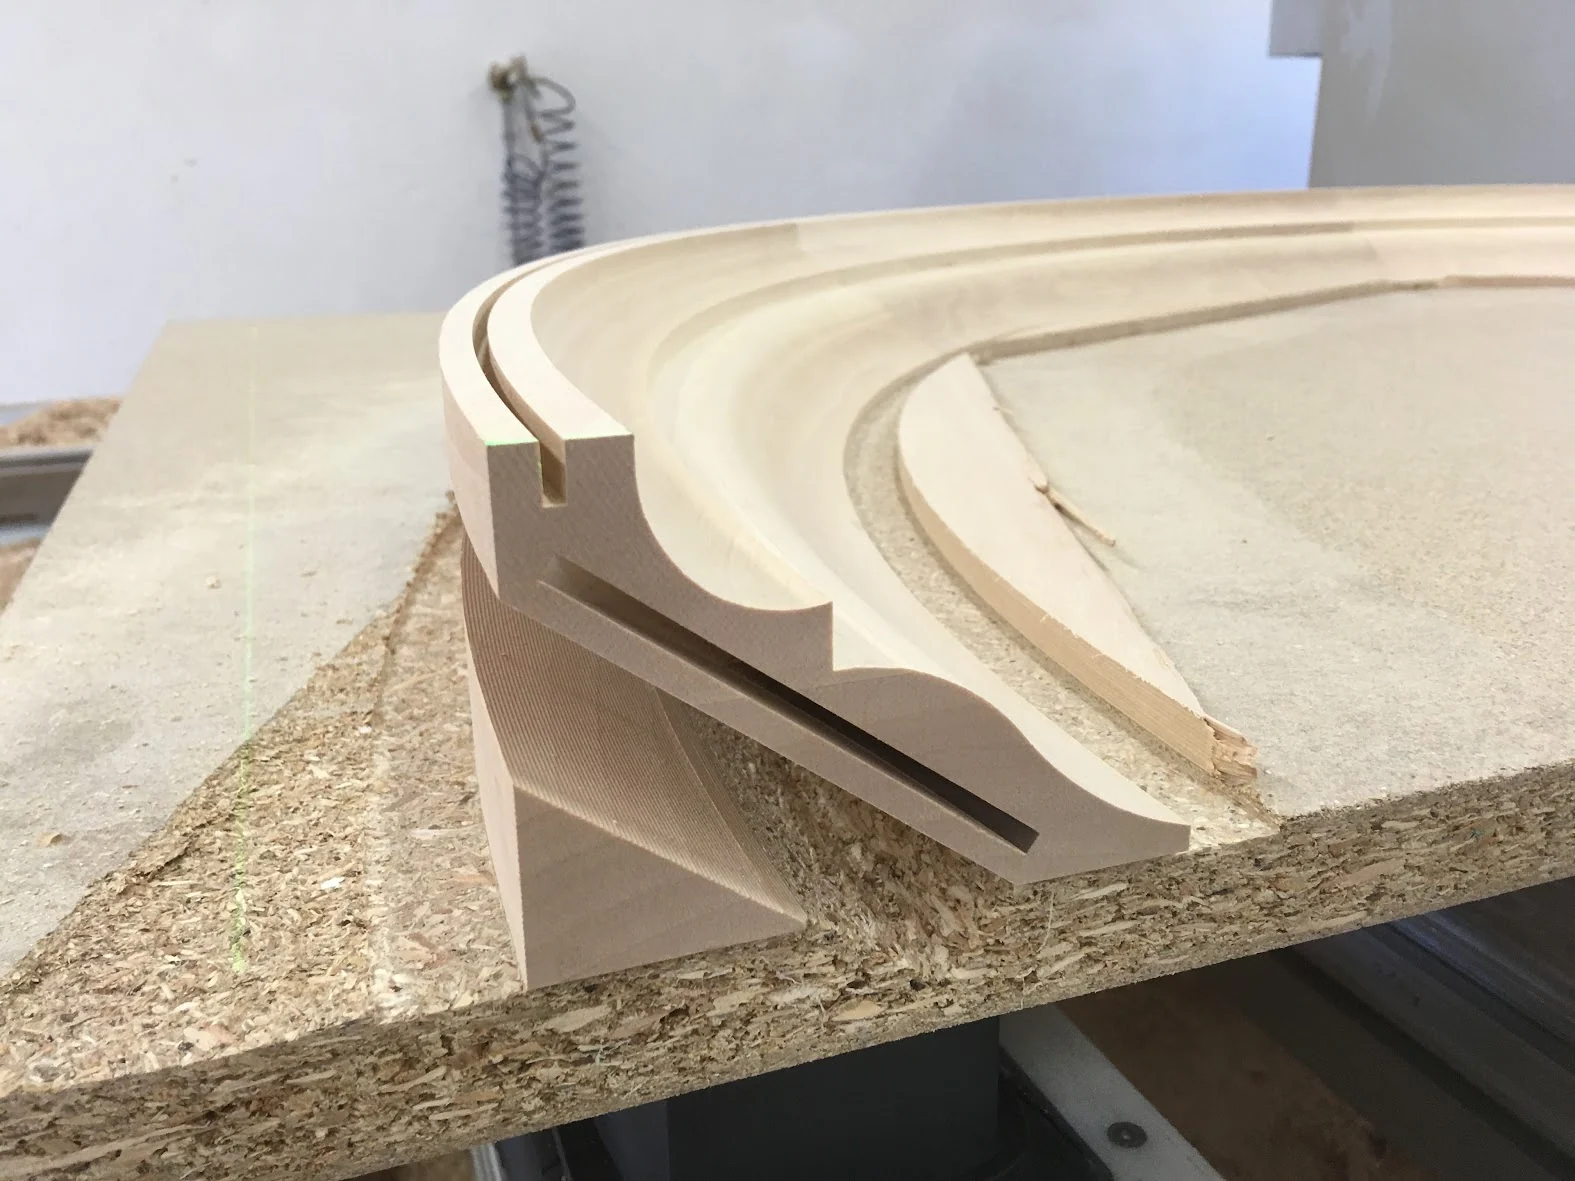
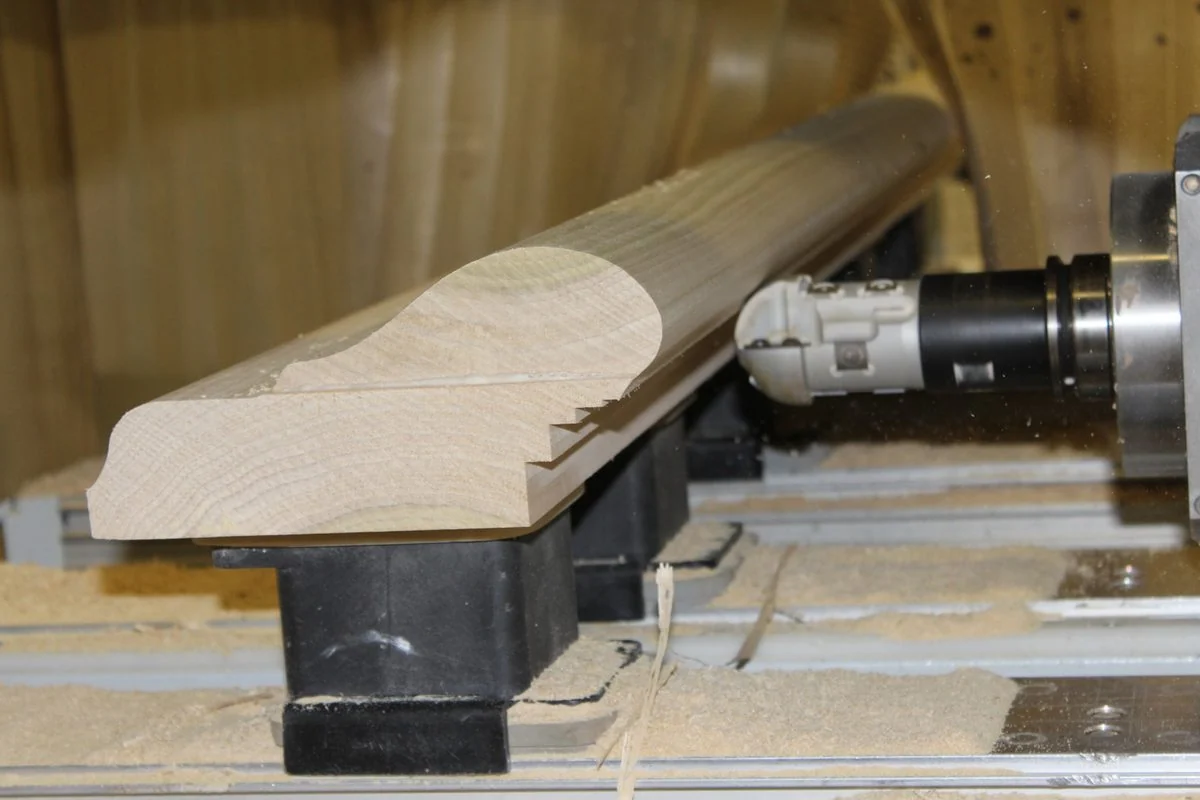
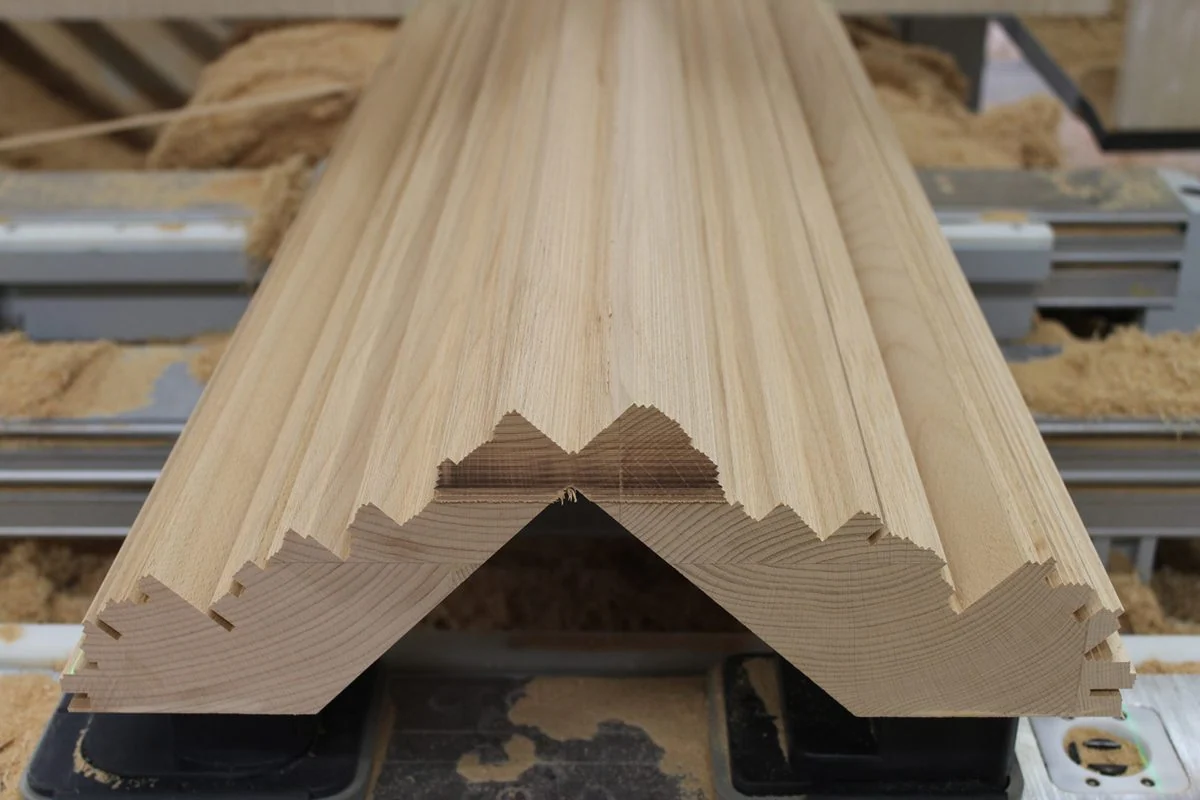
Freie Profilgestaltung durch Abzeilen: Statt eines fest vorgegebenen Profilmessers entsteht das Profil aus vielen einzelnen Werkzeugbahnen. So lassen sich auch gebogene Verläufe und Sonderprofile für historische Bauteile umsetzen.
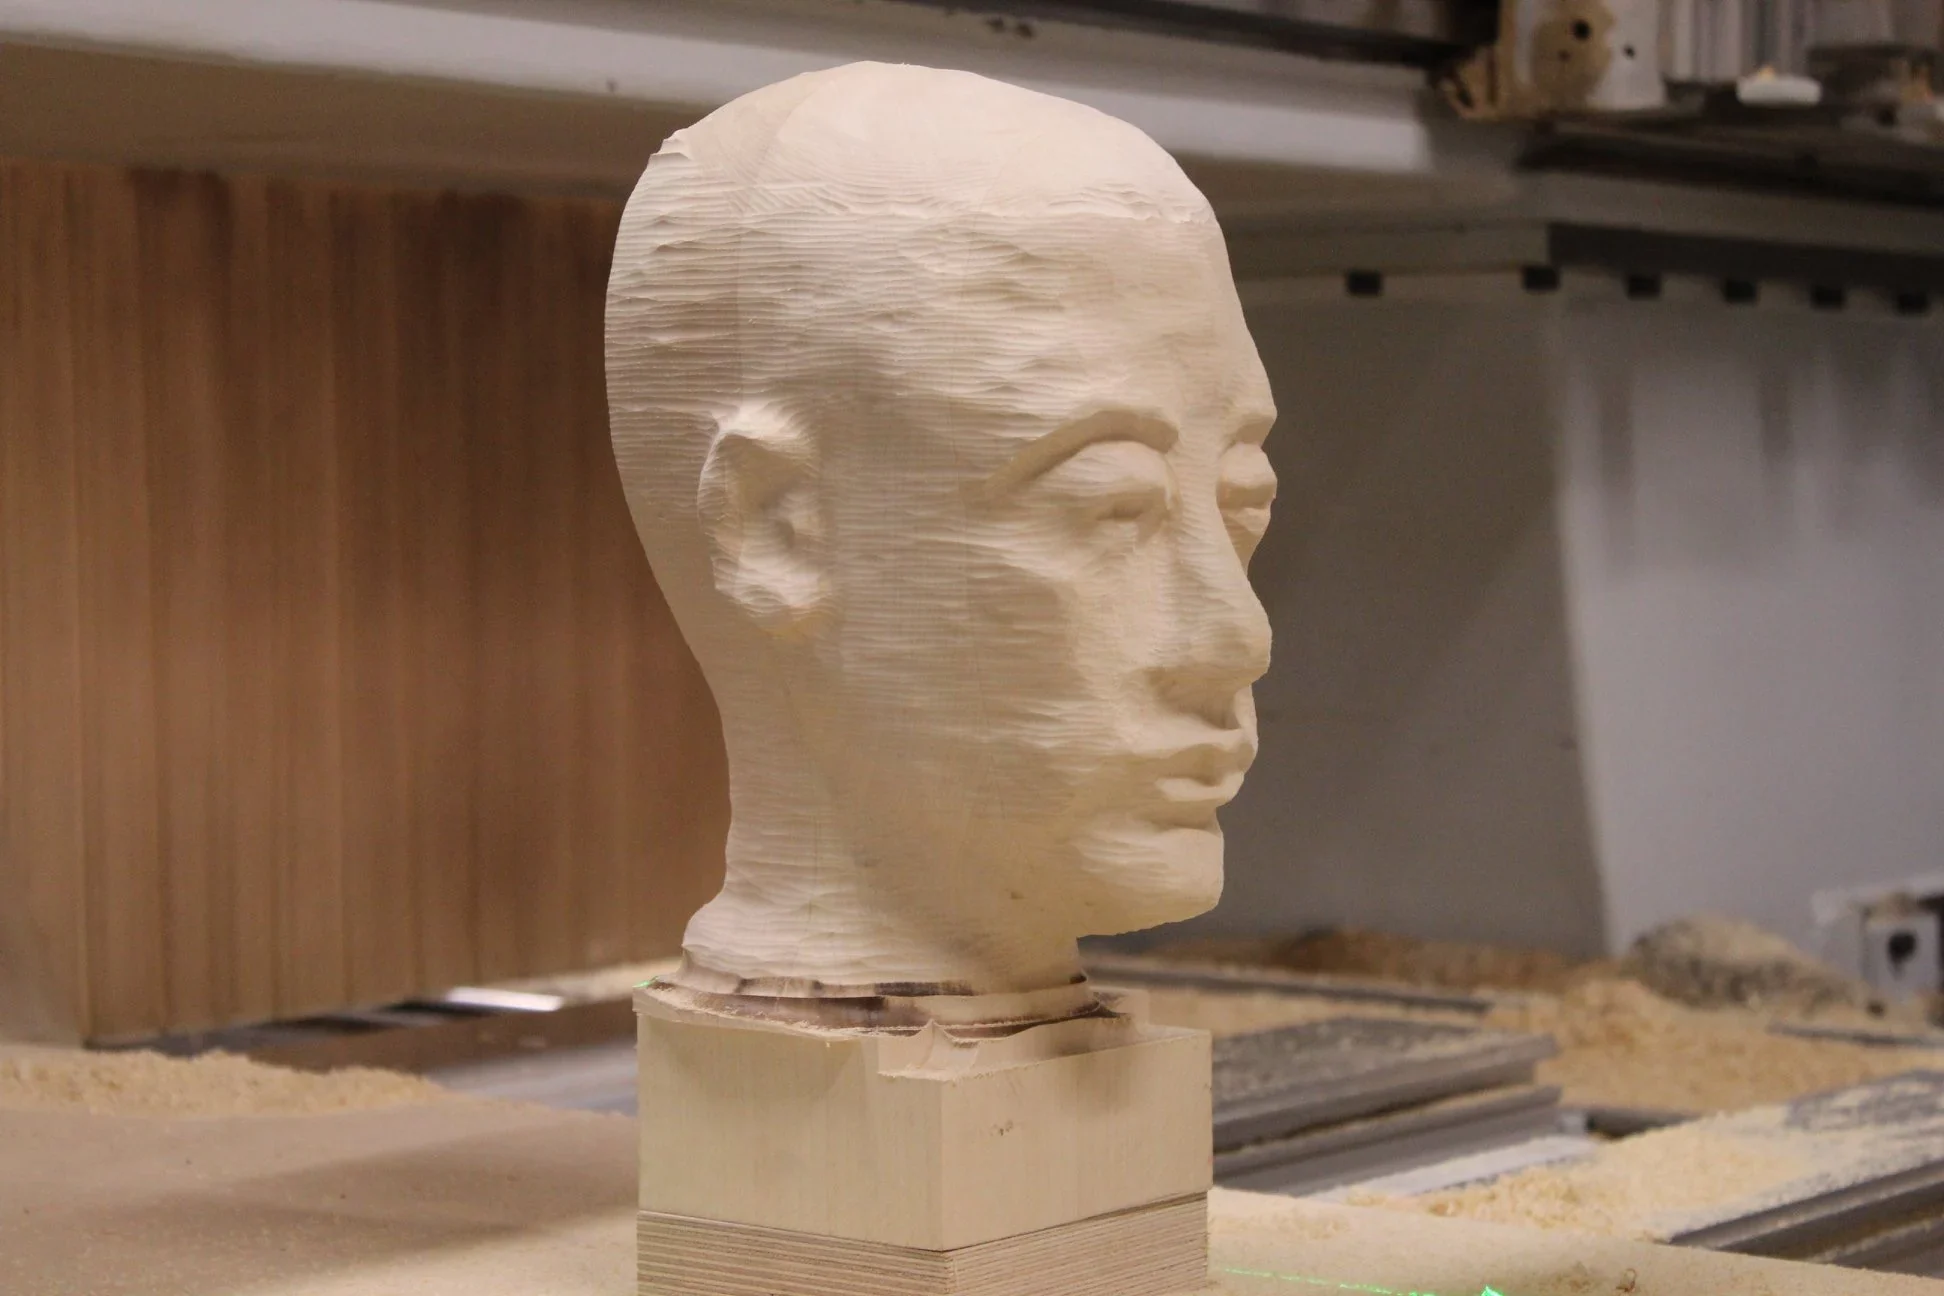
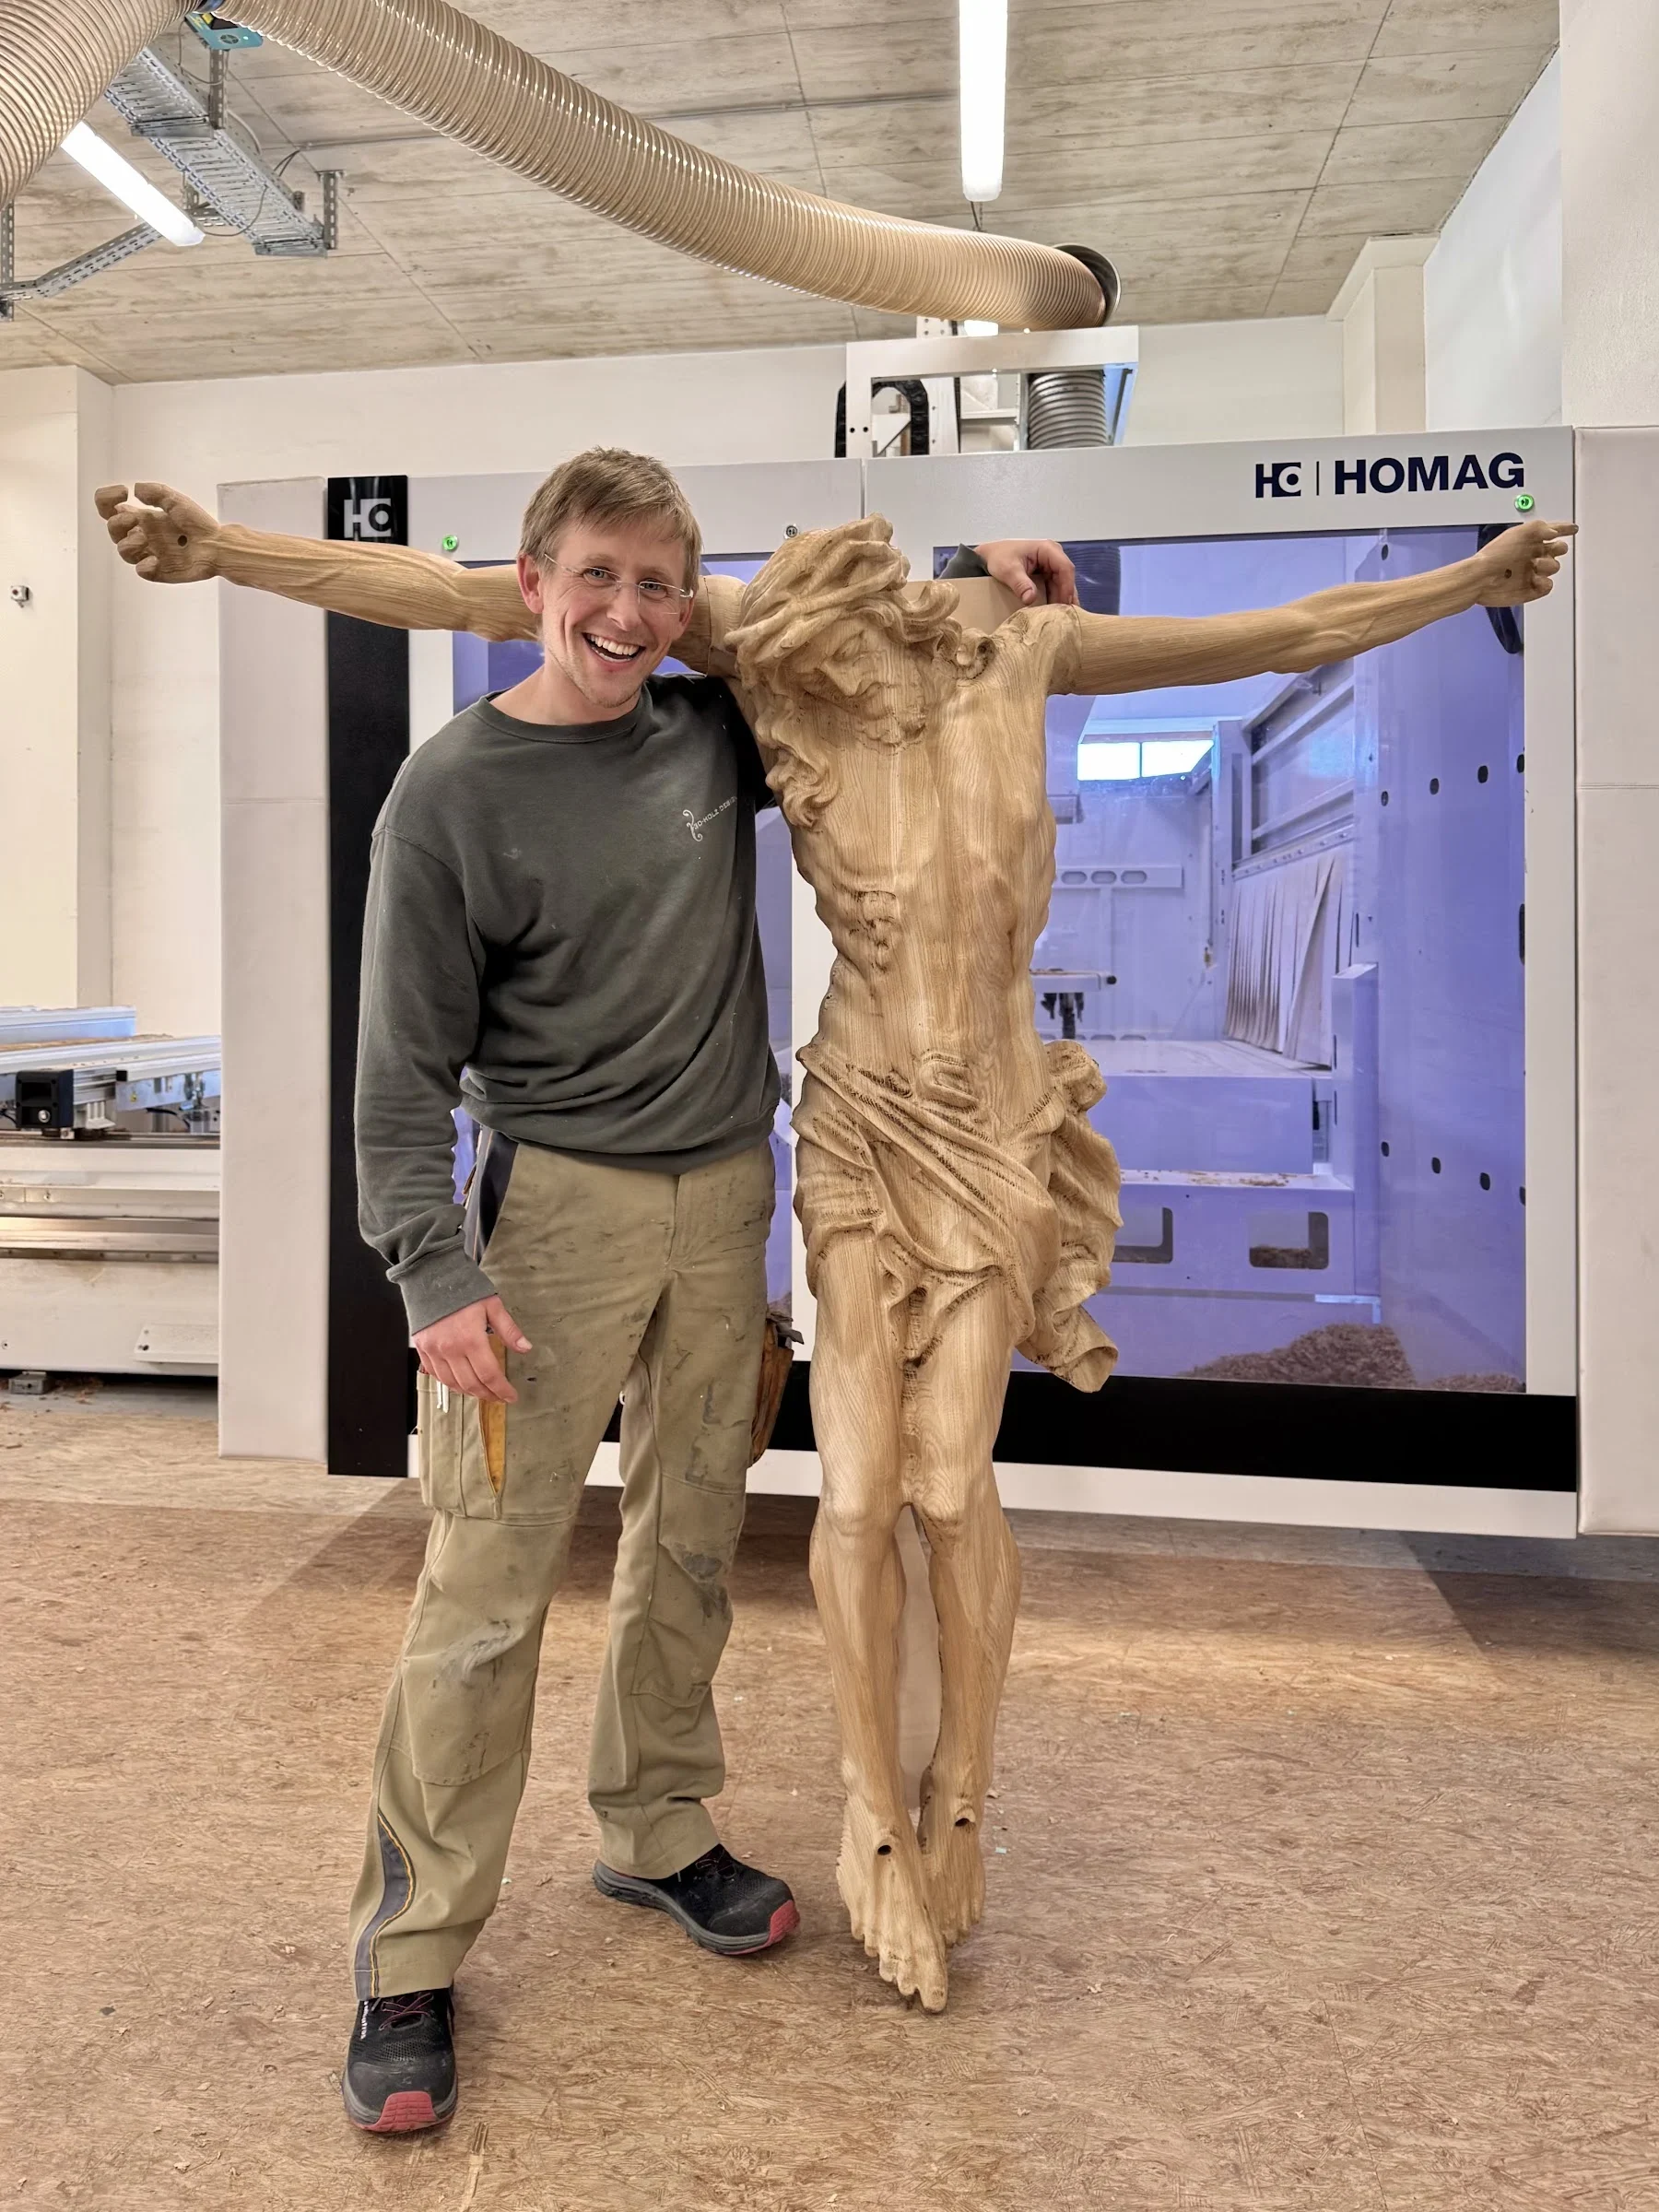
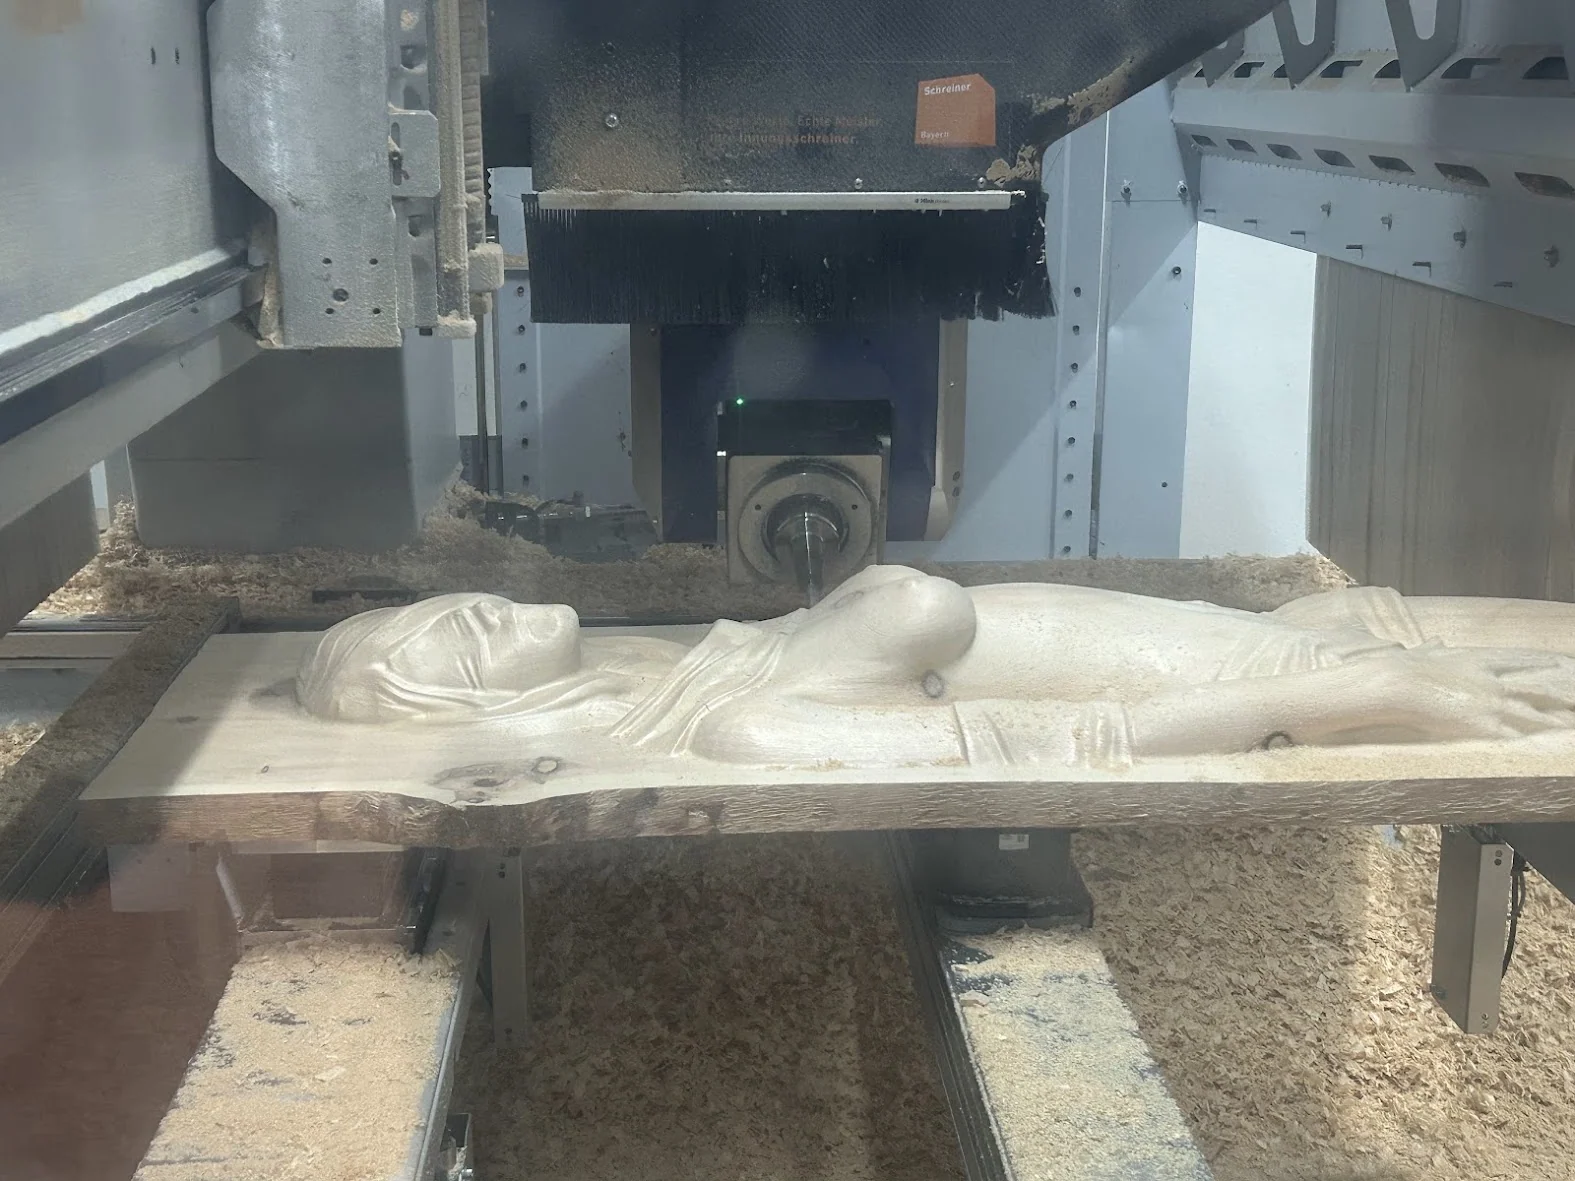
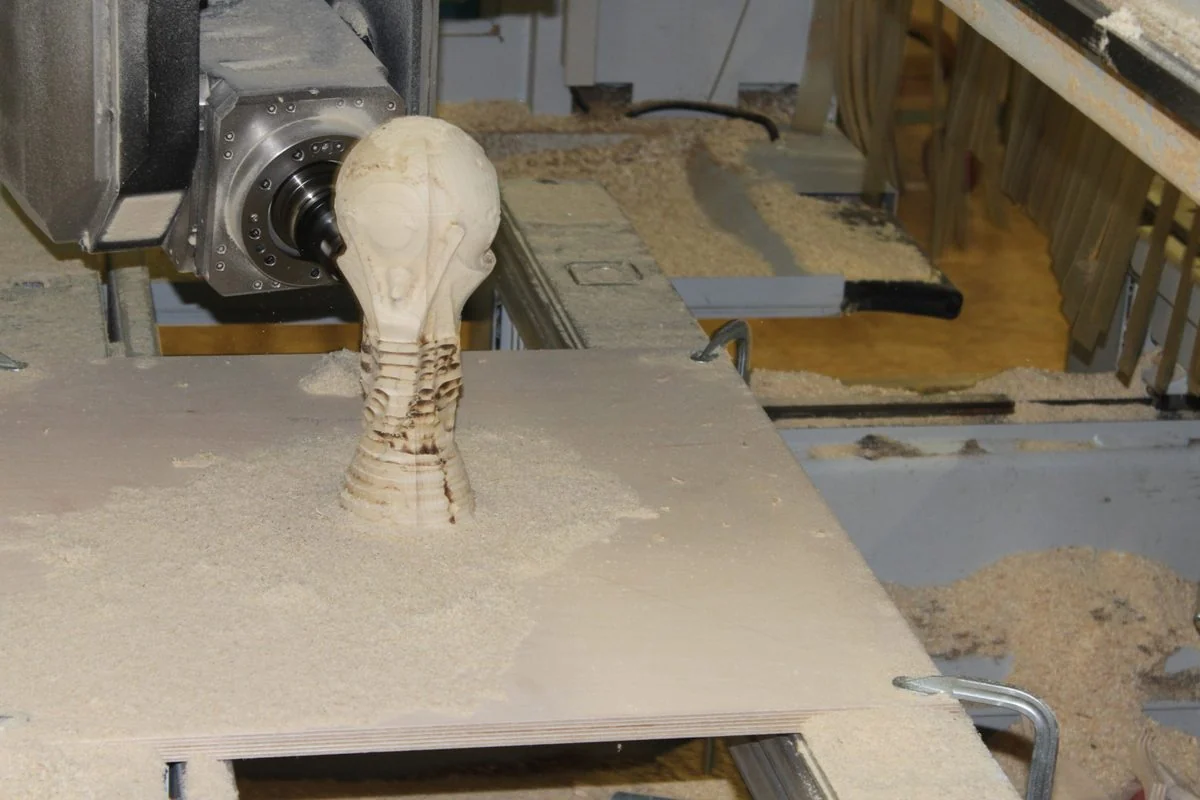
Die Bildreihe zeigt unter anderem eine venezianische Maske aus Zirbenholz beim 3-Achs-Fräsen sowie freie Profilgestaltung durch Abzeilen: Individuelle Querschnitte entstehen durch dicht nebeneinanderliegende Fräsbahnen. Weitere Aufnahmen zeigen unterschiedliche 3D-Bearbeitungen aus unserer Fertigung. Ein Beispiel ist der Freialtar Fahrenberg: Das 70 Jahre alte Original wurde von uns gescannt und in Eichenholz neu gefertigt. Der digitale Zwilling bleibt für spätere Fertigungen erhalten.
Venezianische Maske aus Zirbenholz – 3-Achs-Fräsen durch AbzeilenRelief Bad Reichenhall – räumliche Ausarbeitung durch AbzeilenFreie Profilgestaltung durch Abzeilen – Profilquerschnitt während der Bearbeitung
27 weitere Bilder anzeigenBildreihe wieder einklappen
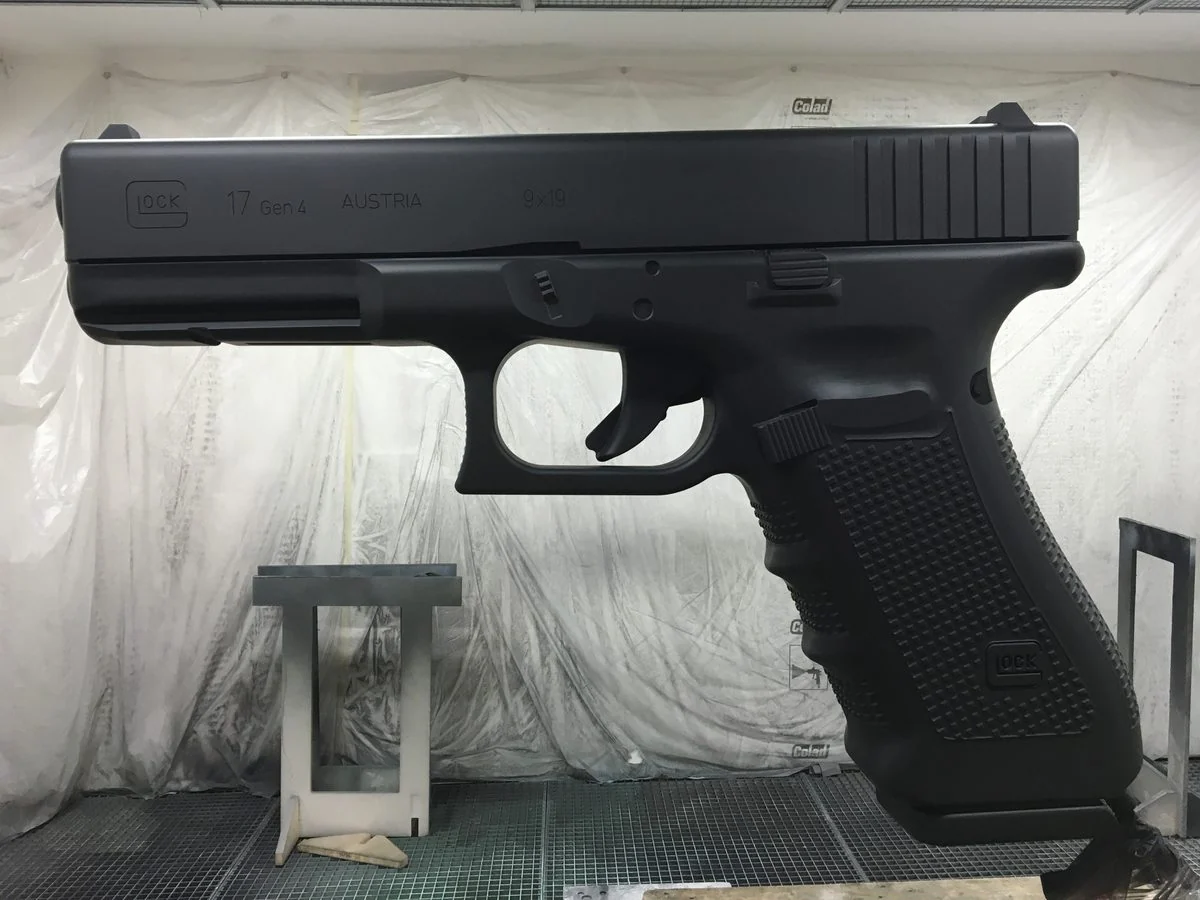
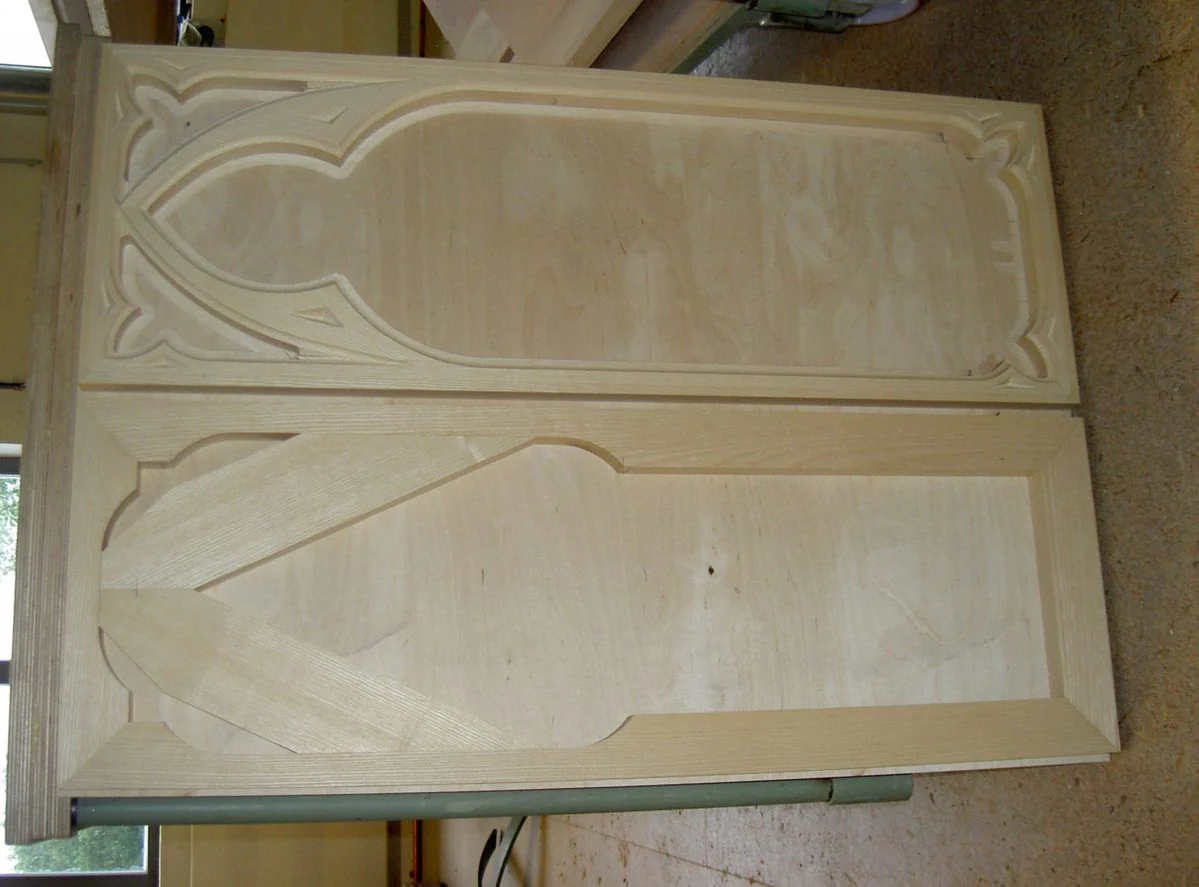
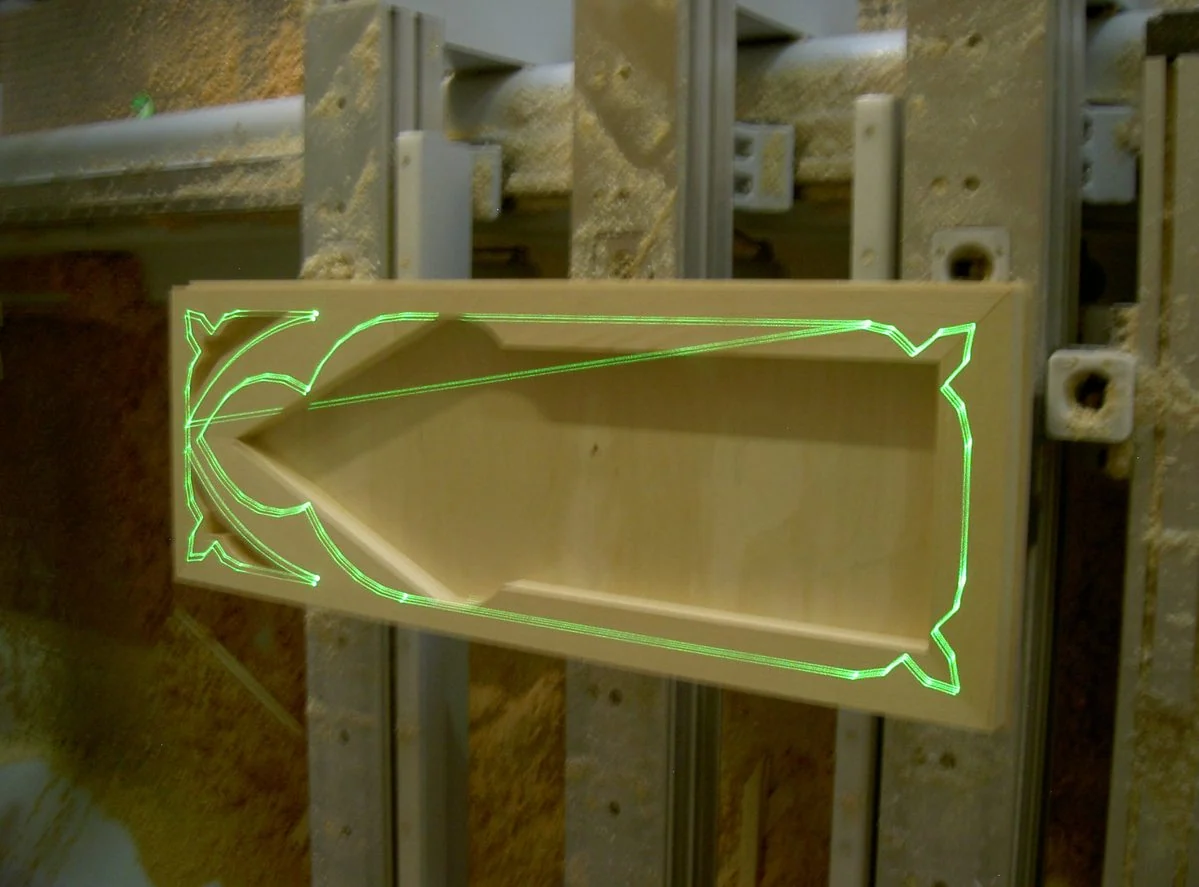
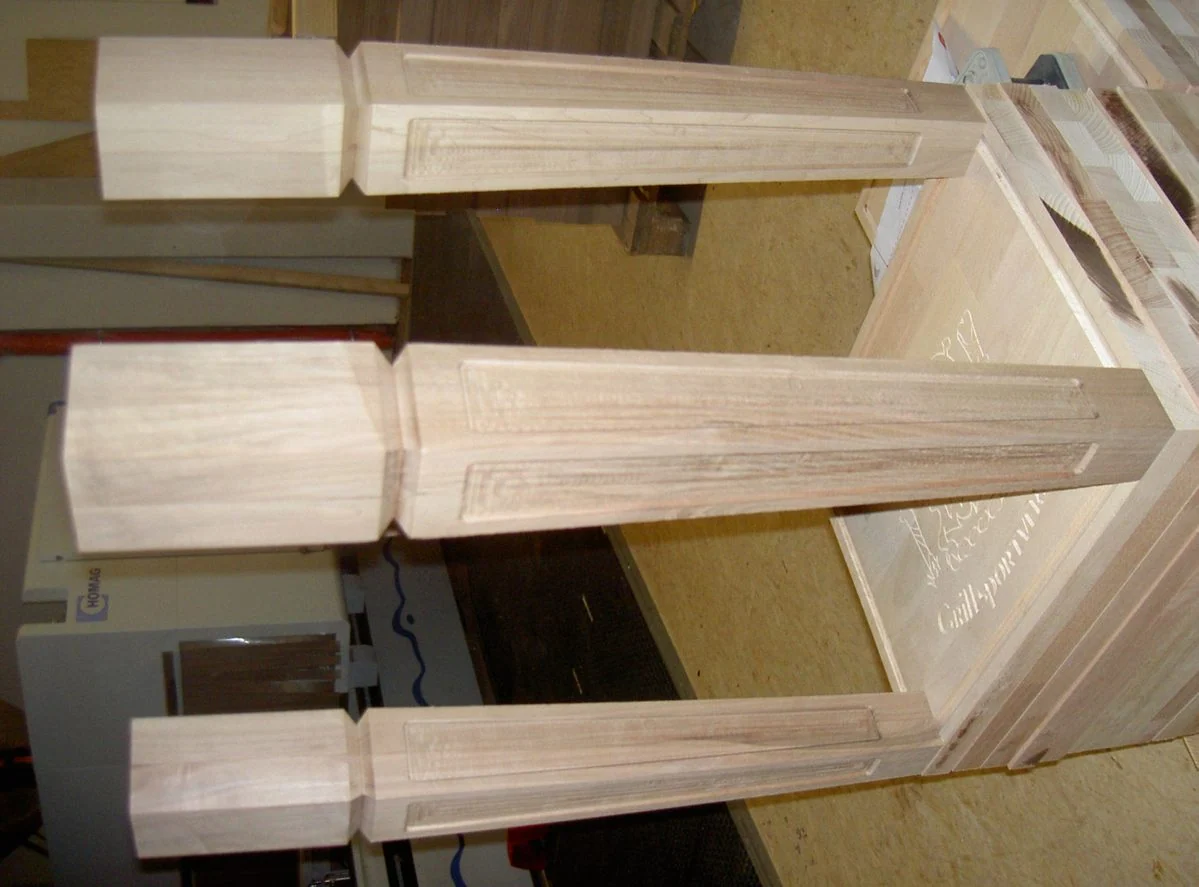
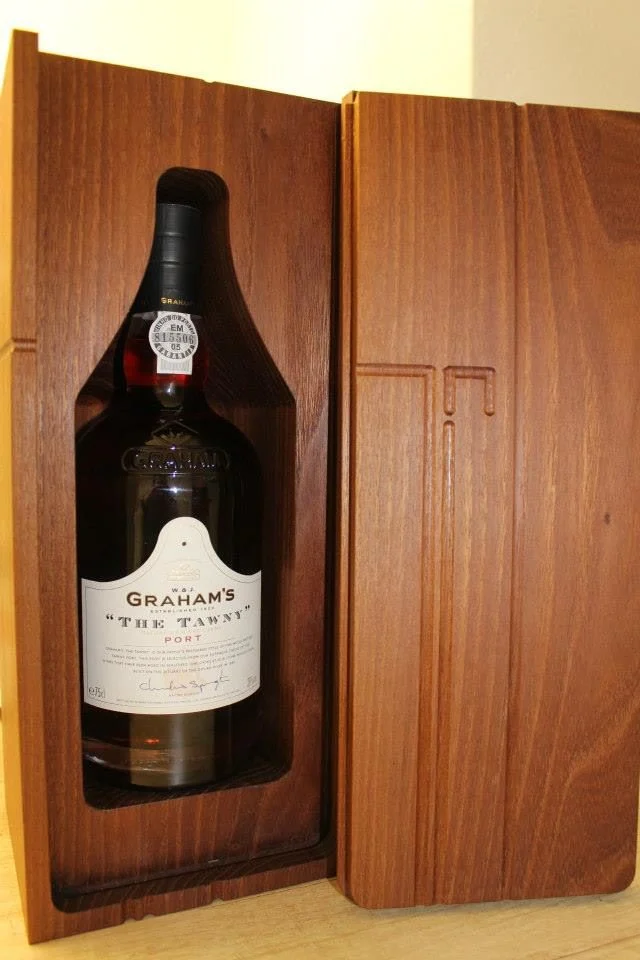
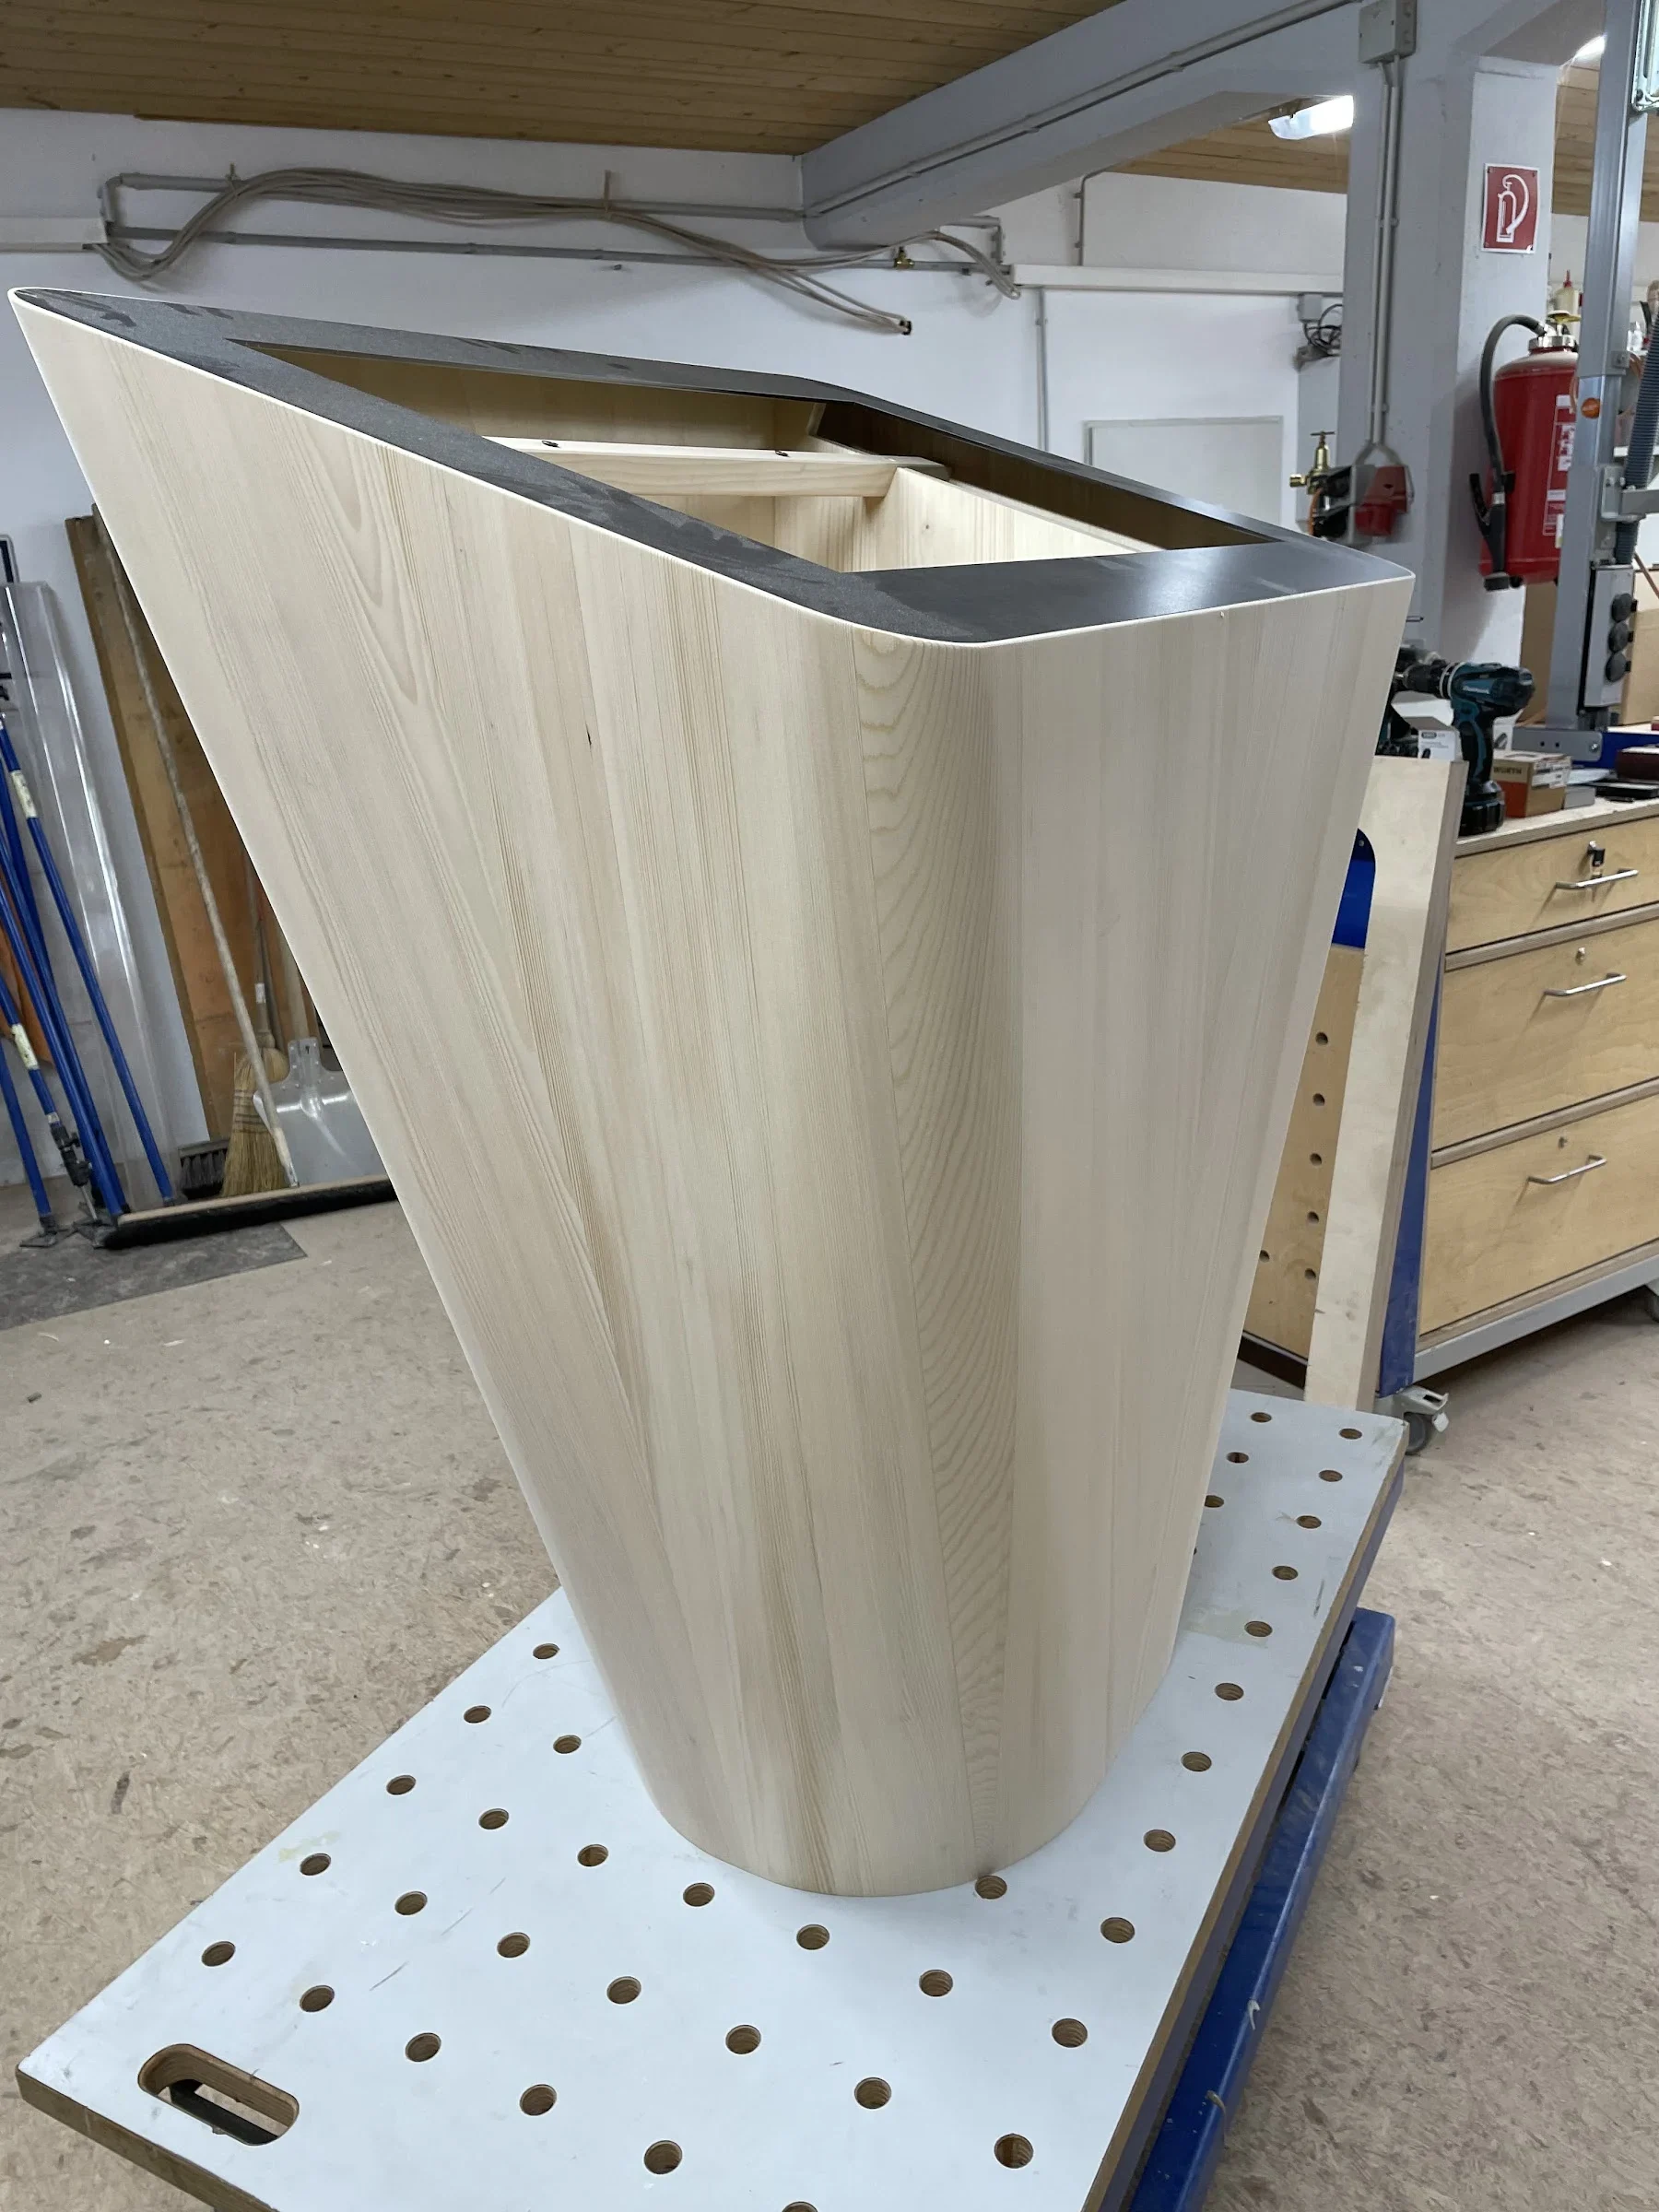
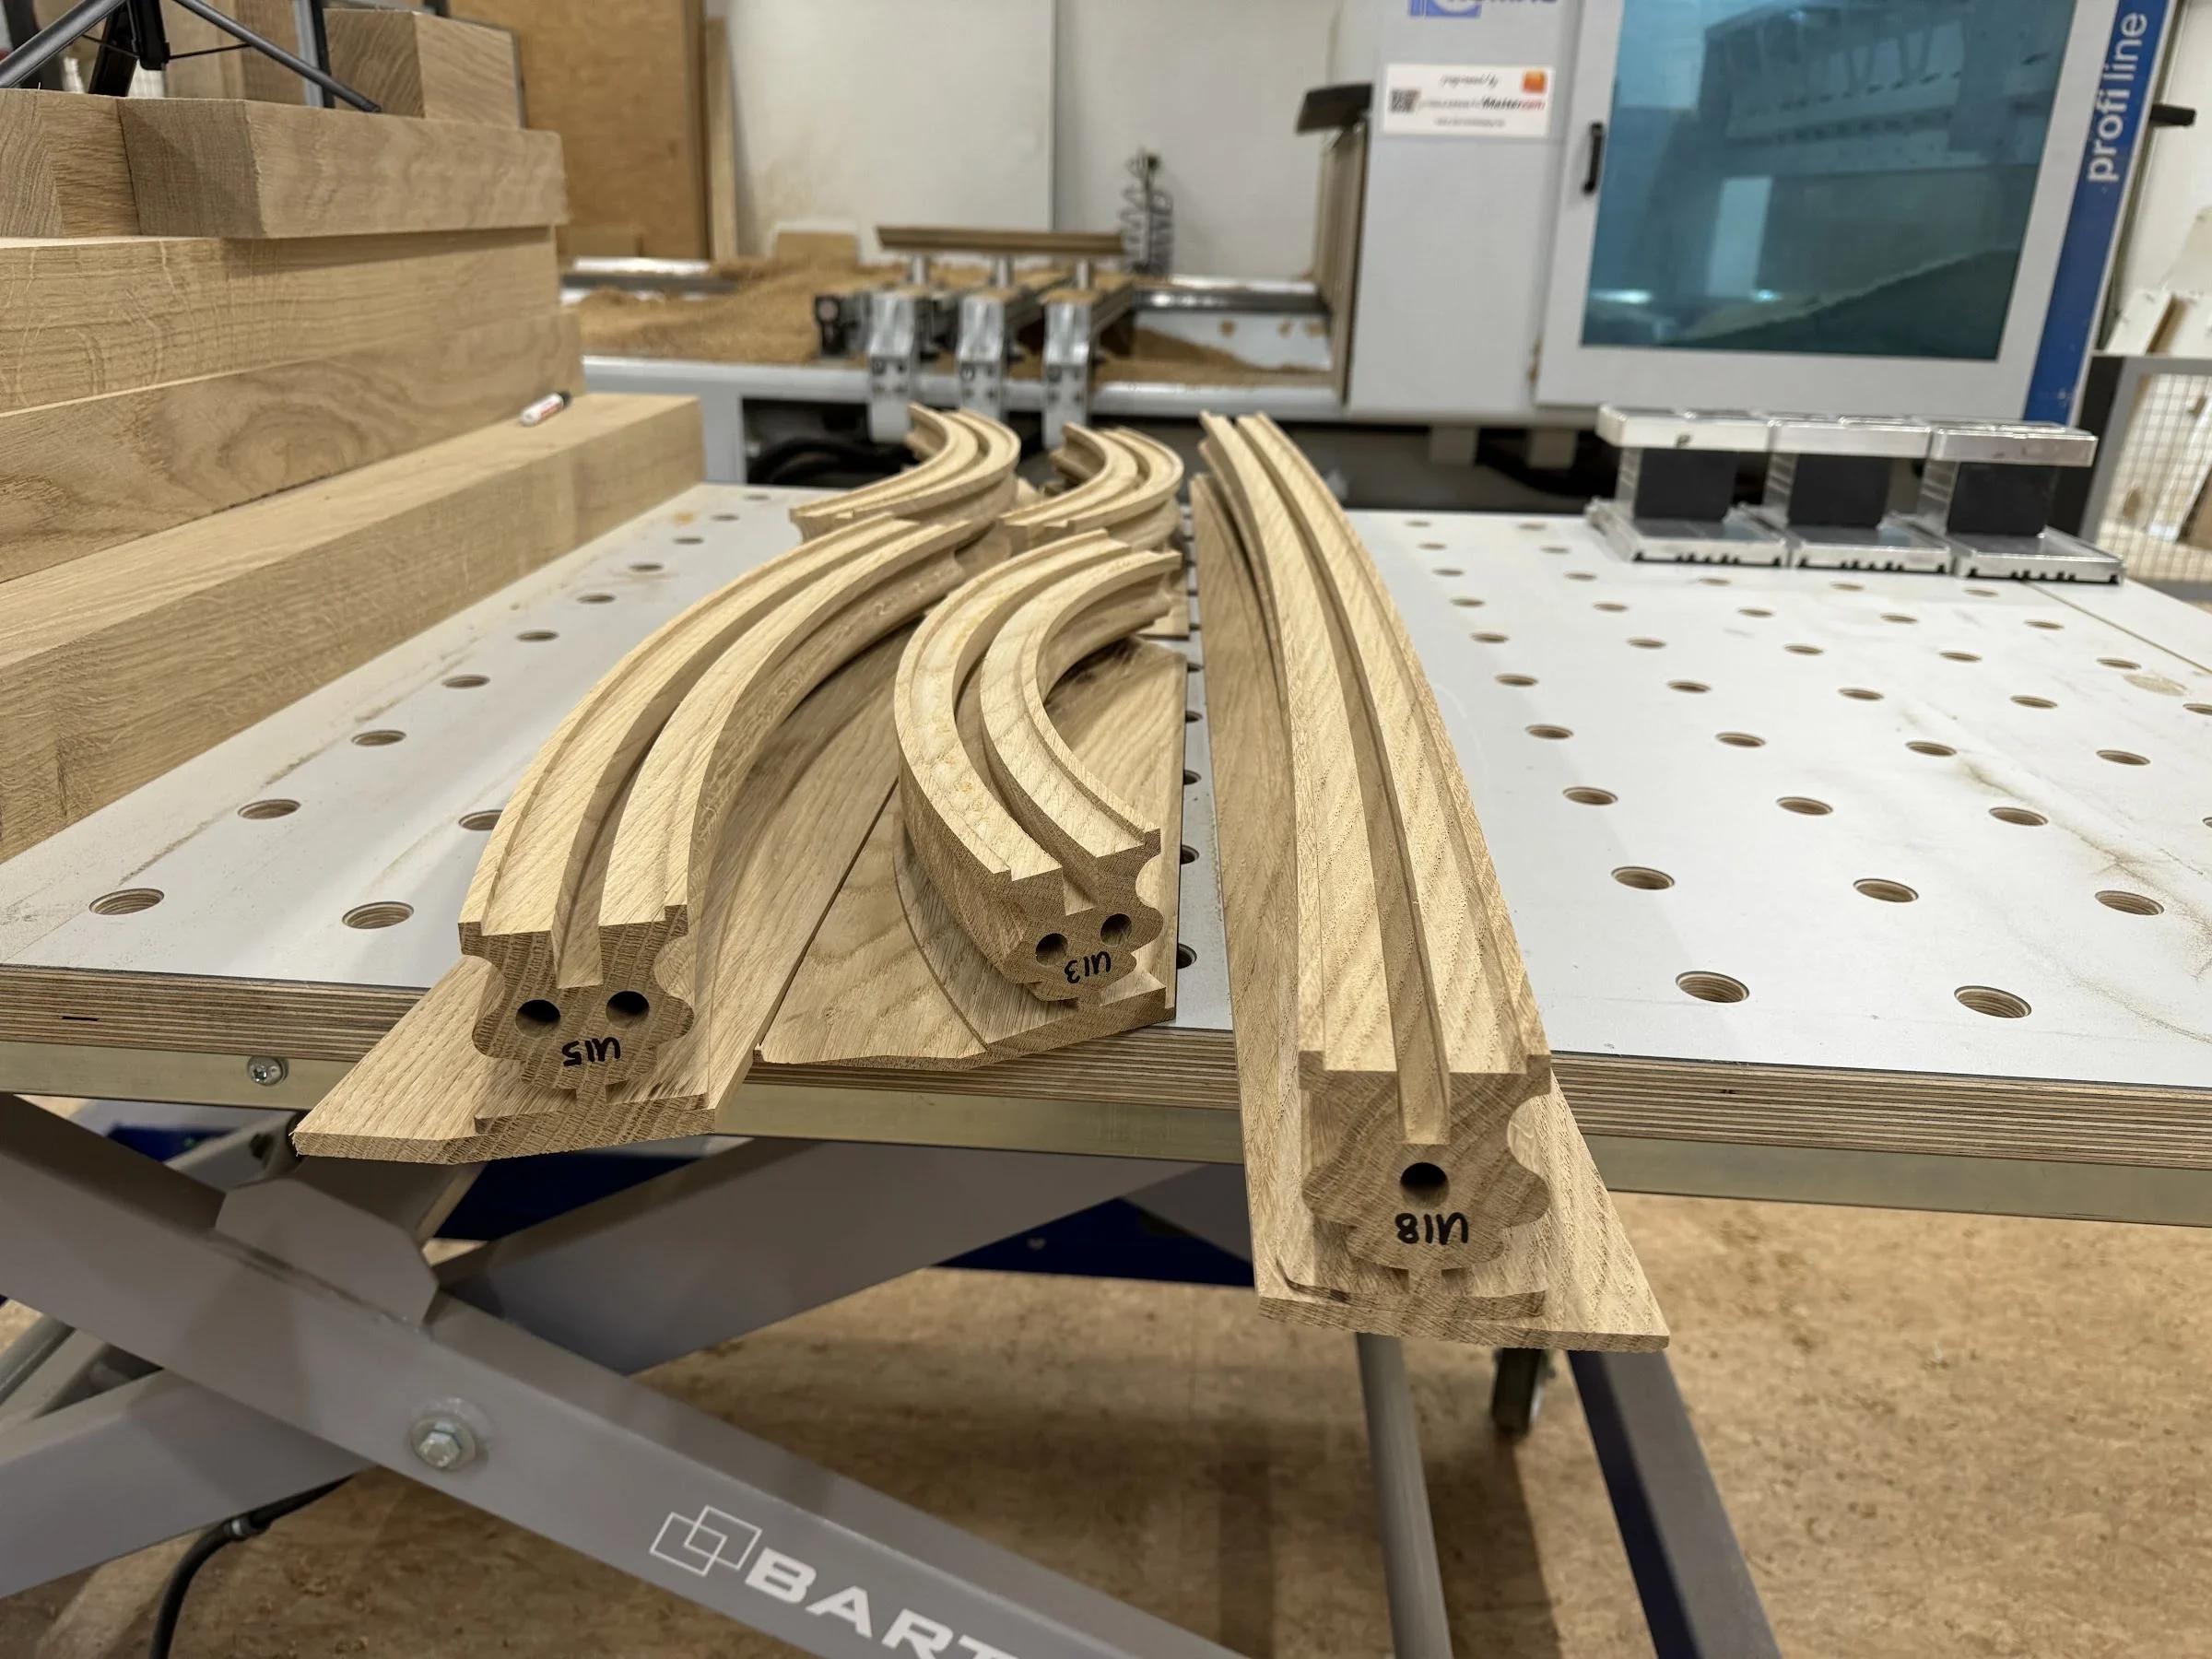
Freie Profilgestaltung durch Abzeilen – Verschiedene frei gestaltete ProfilquerschnitteRäumliche Bearbeitung einer ovalen Tischplatte3D-gefräste Innenkontur eines TreppenkrümmlingsFreialtar Fahrenberg · Abzeilen der RückseiteFreialtar Fahrenberg · Feinbearbeitung der VorderseiteFreialtar Fahrenberg · DetailbearbeitungWo schlaue Köpfe entstehen....Dreidimensional gefräste gewölbte HolzformGeschwungenes Holzbauteil auf MaschinentischFertige abgezeilte Tischplatte3D-Fräsen3D-Fräsen3D-FräsenAbzeilen eines komplexen RahmenbauprofilsAusfräsen eines konisch zulaufenden Bettkopfteils3D-Fräsen eines MDF-BlocksFräsen eines elliptisch profilierten MDF-RingesPistole in Übergröße. Als Programmierdienstleistung ausgeführt!Tischplatte mit technischem Kartenslot-EinschubLautsprecherfräsung in MDFGlasleistenfräsung für gotische HaustüreAusrichten des vorgefertigten Werkstücks mittels LaserKonisch zulaufende Tischfüße mit TaschenausfräsungenFreie Profilgestaltung durch Abzeilen – Individuelles Längsprofil auf der CNC-MaschineFreialtar Fahrenberg · fertig zusammengesetzte Figur mit den Erschaffern3D-FräsenWhisky-Schatulle mit Schiebedeckel
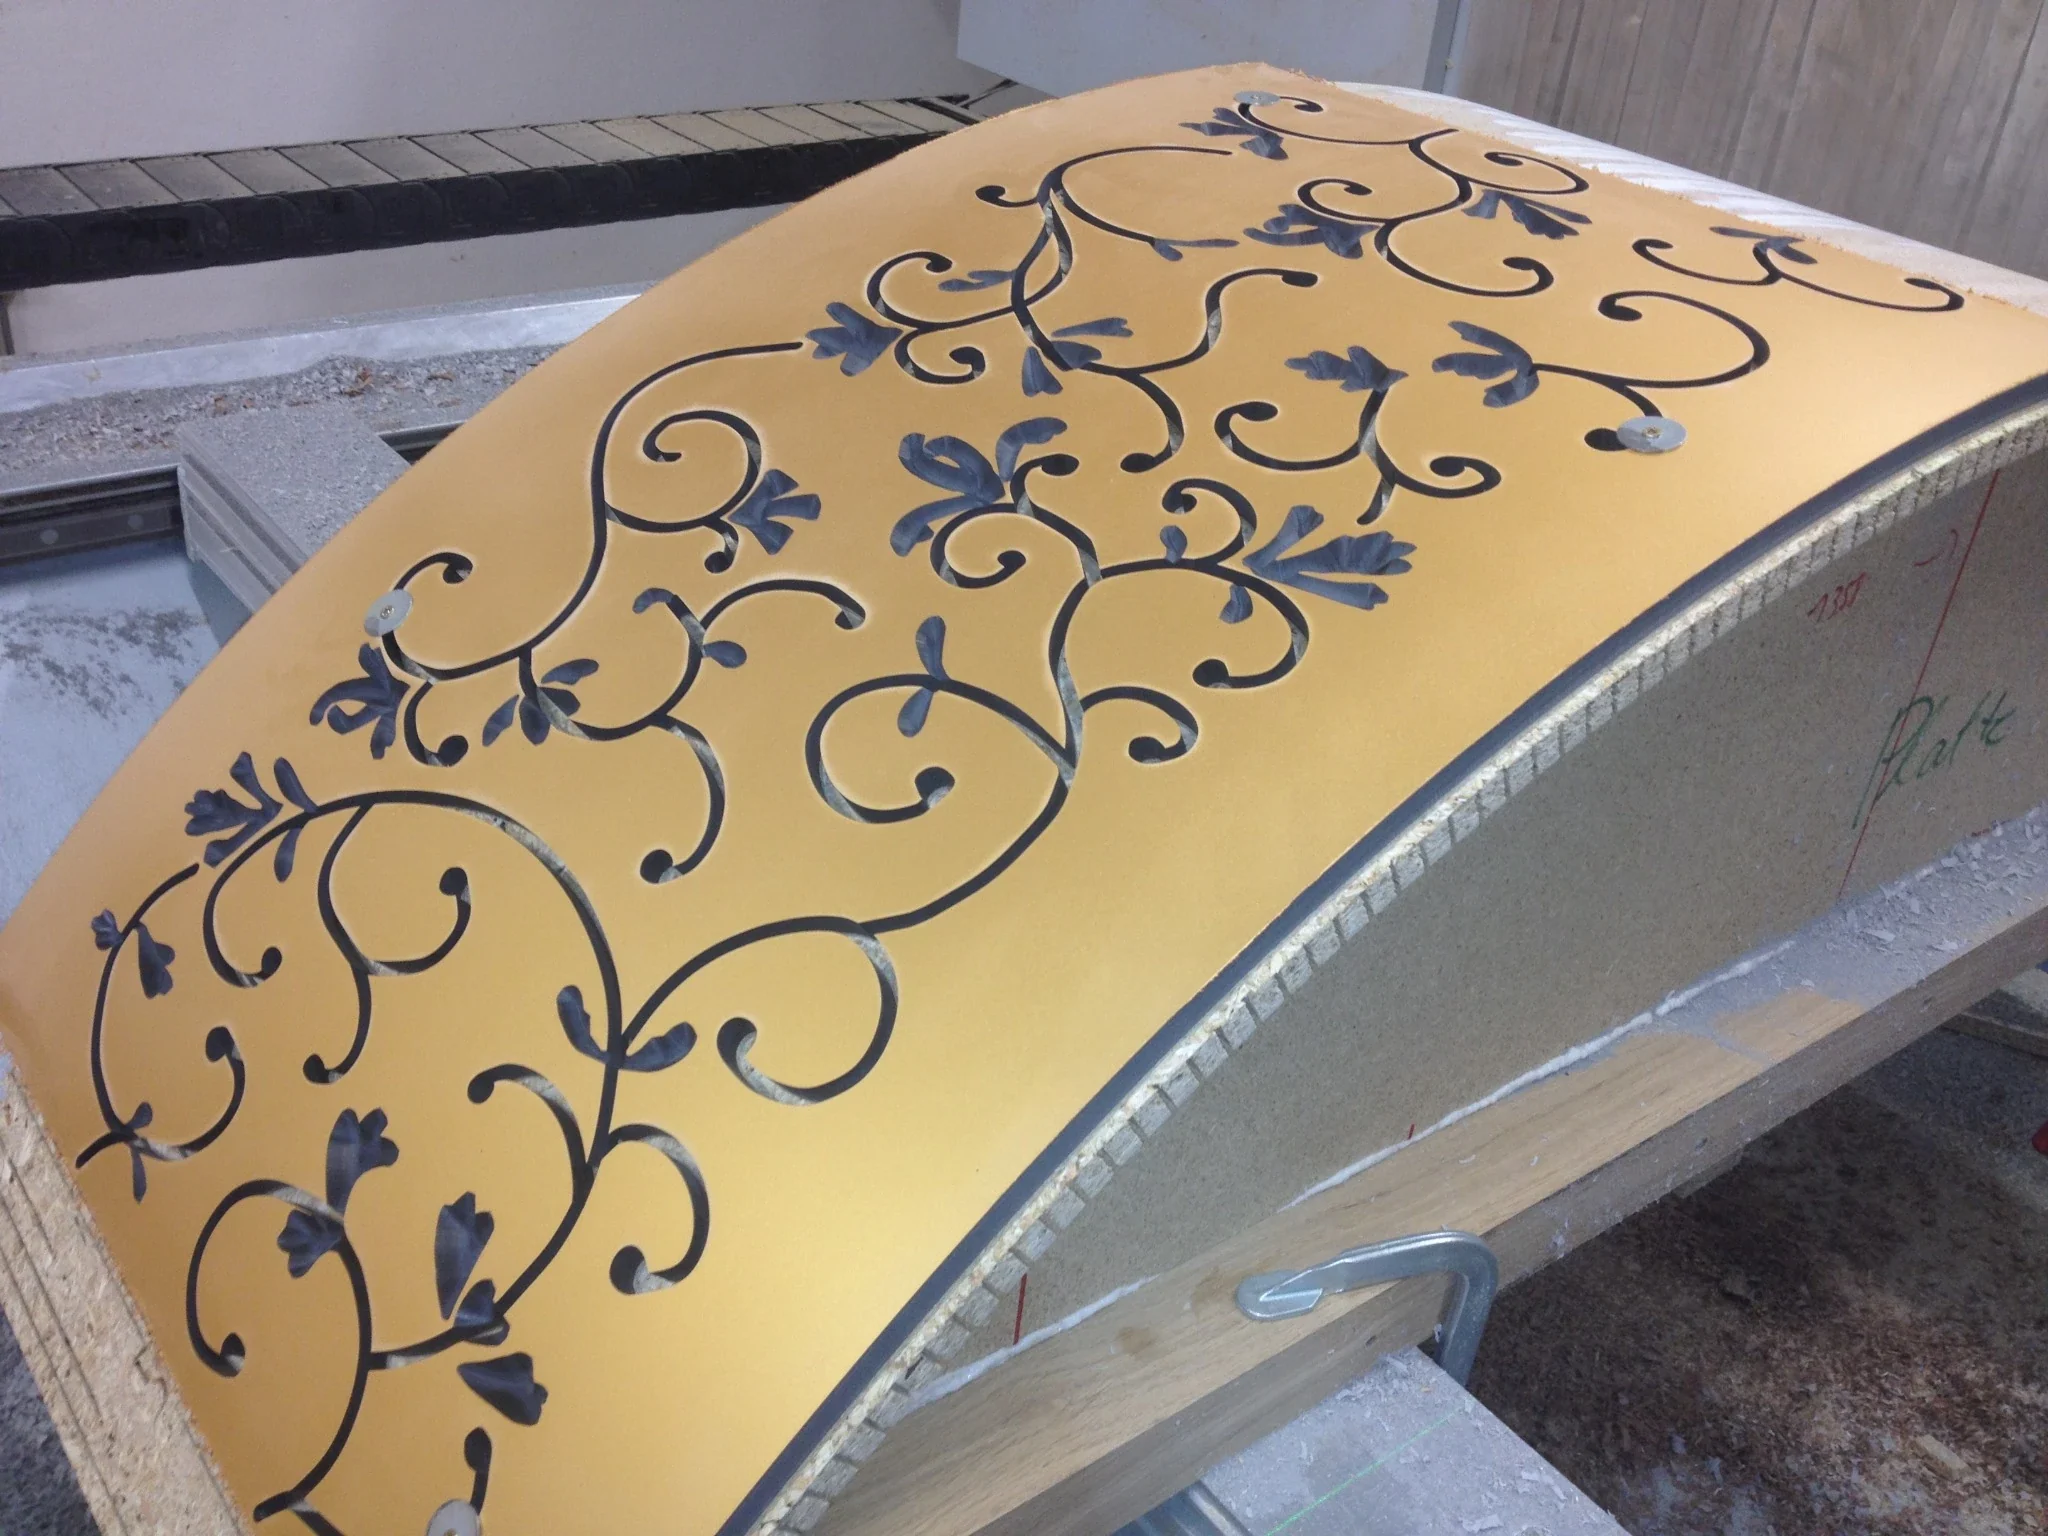
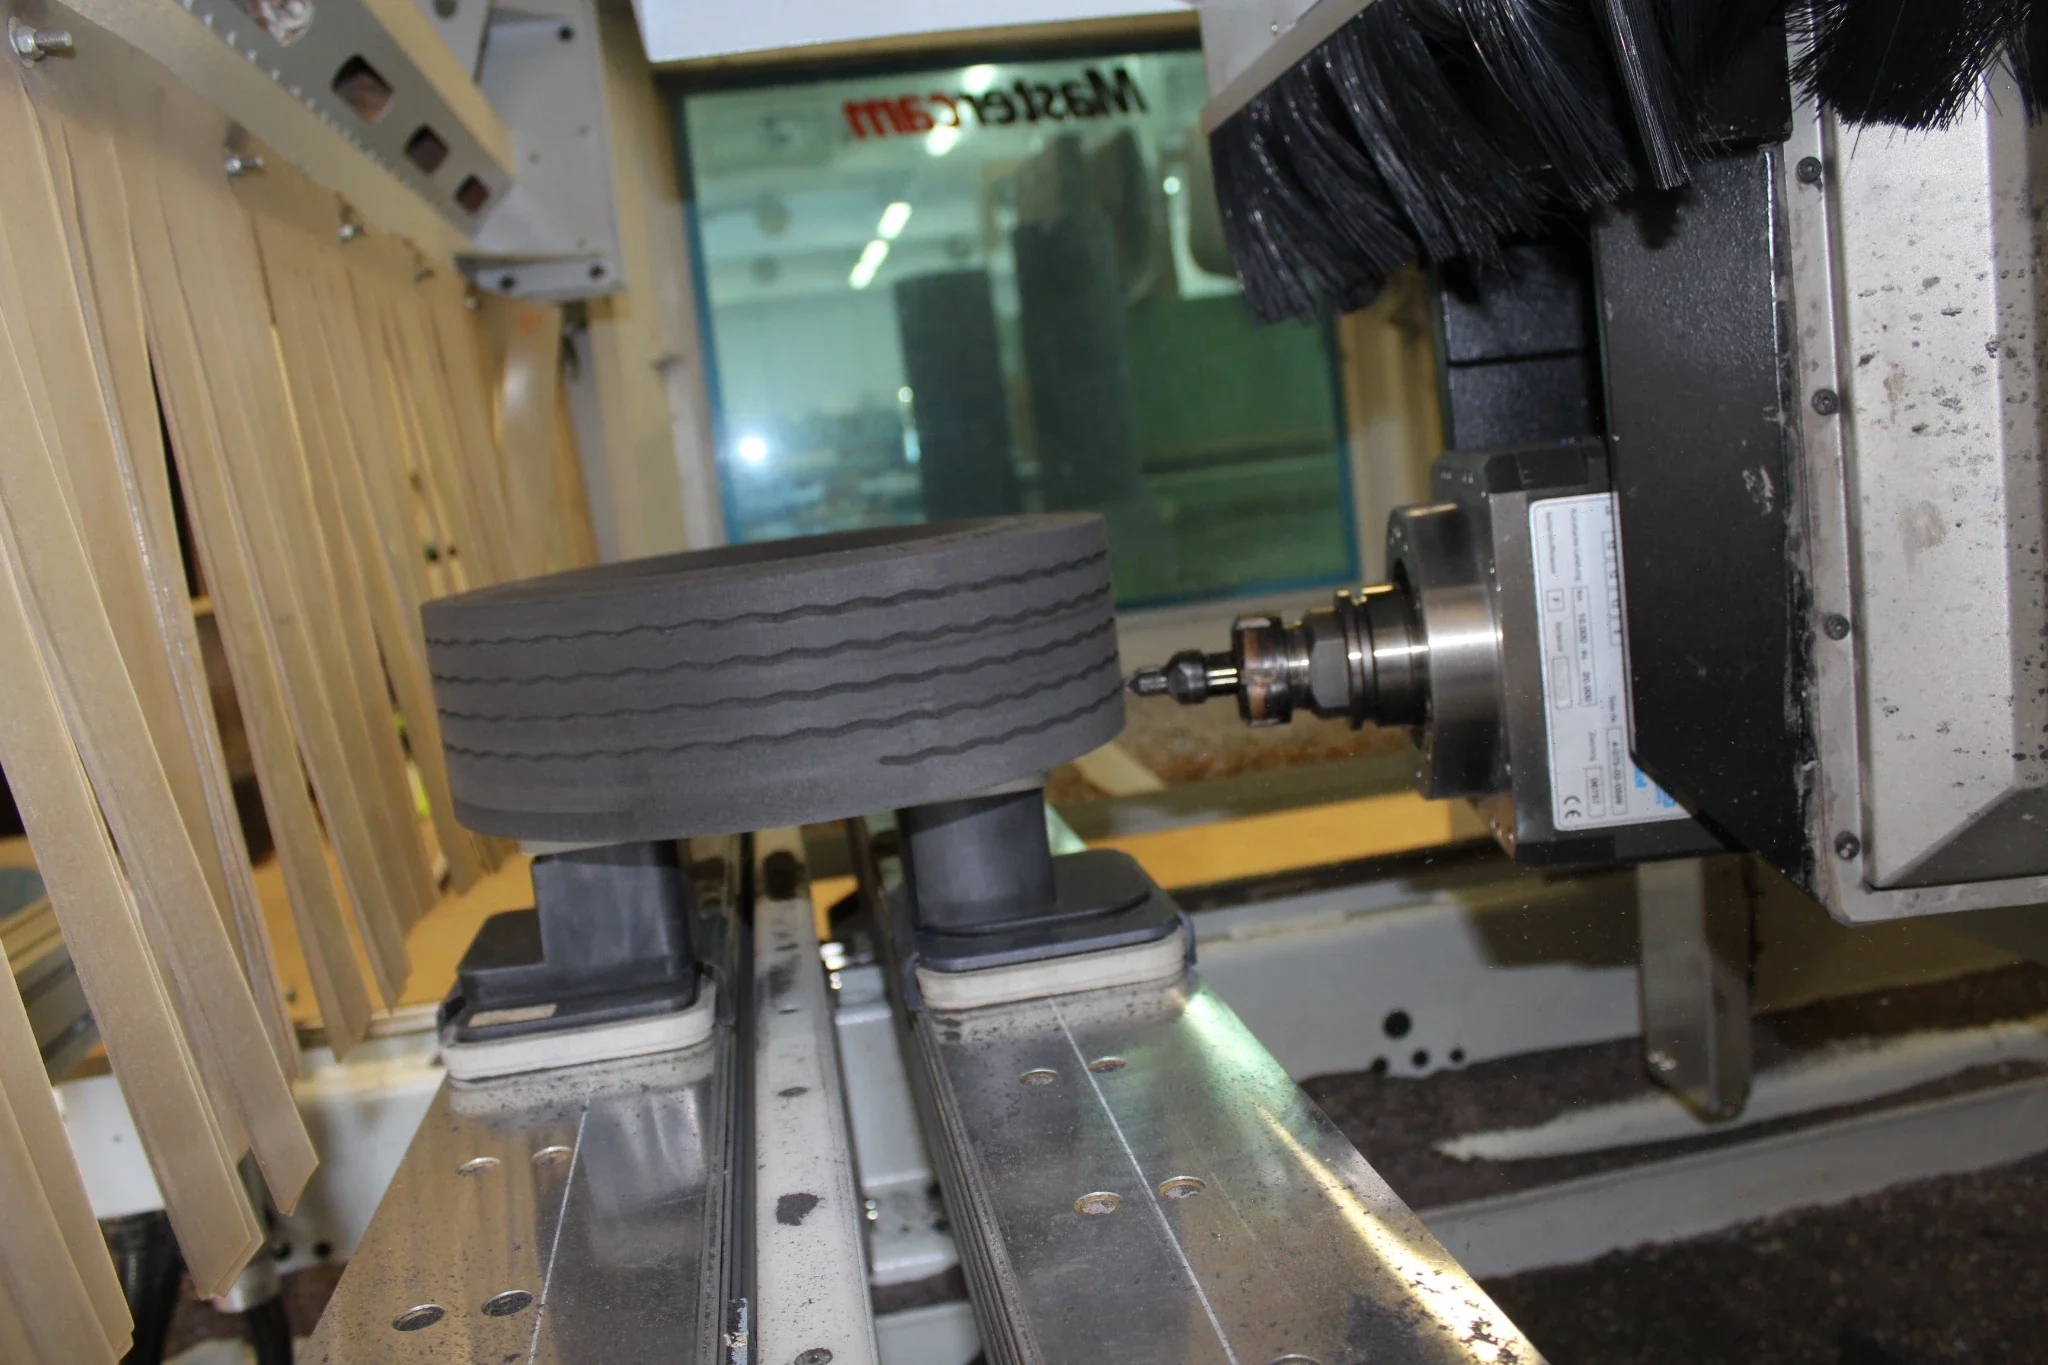
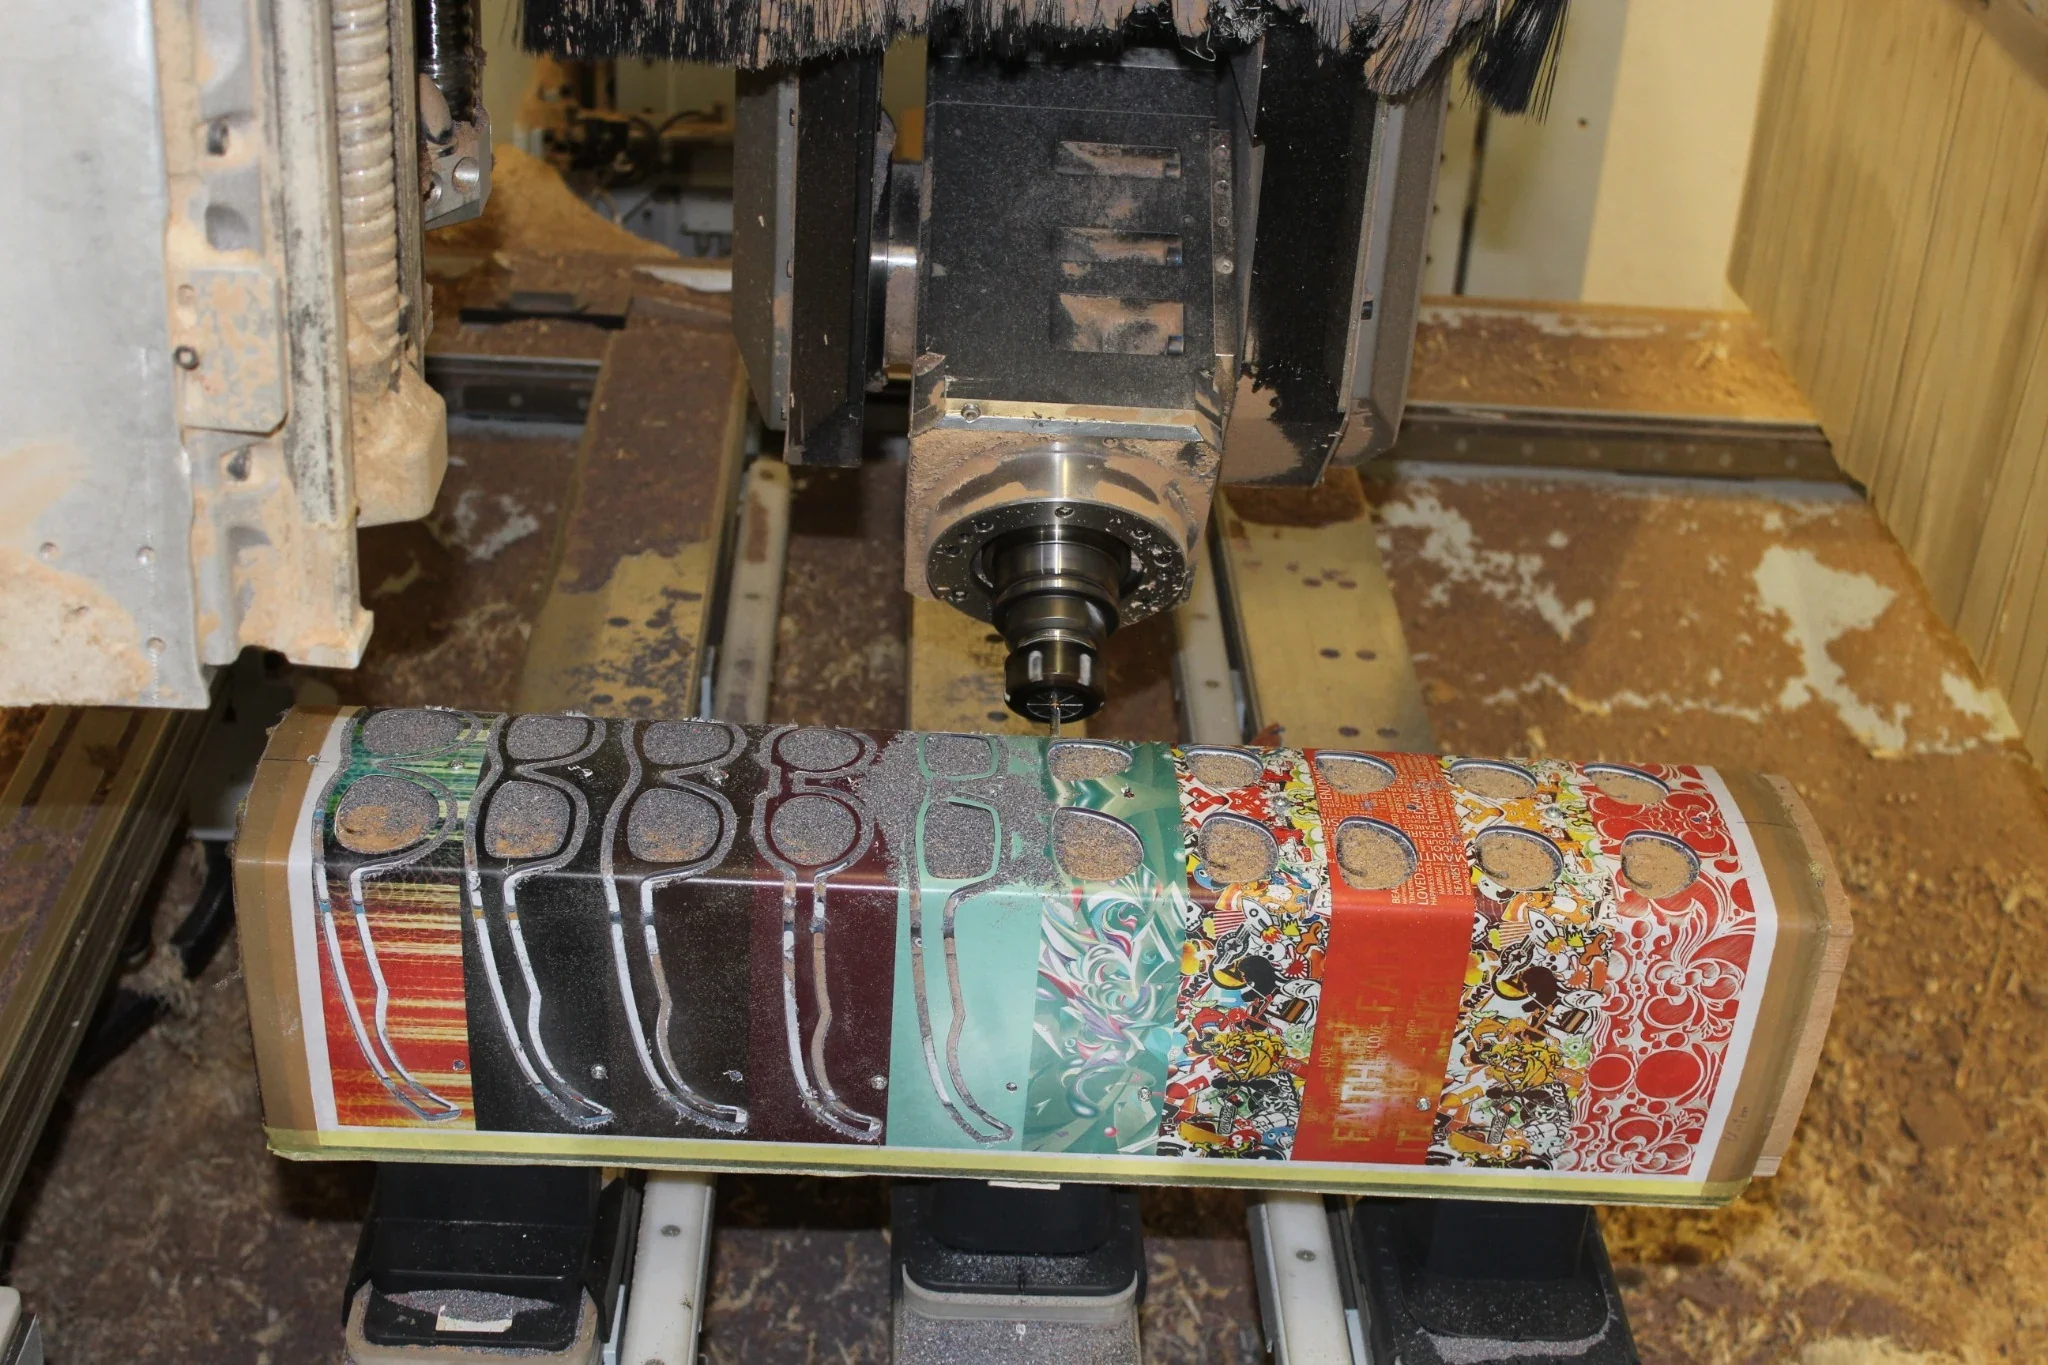
4-Achs-Bearbeitung
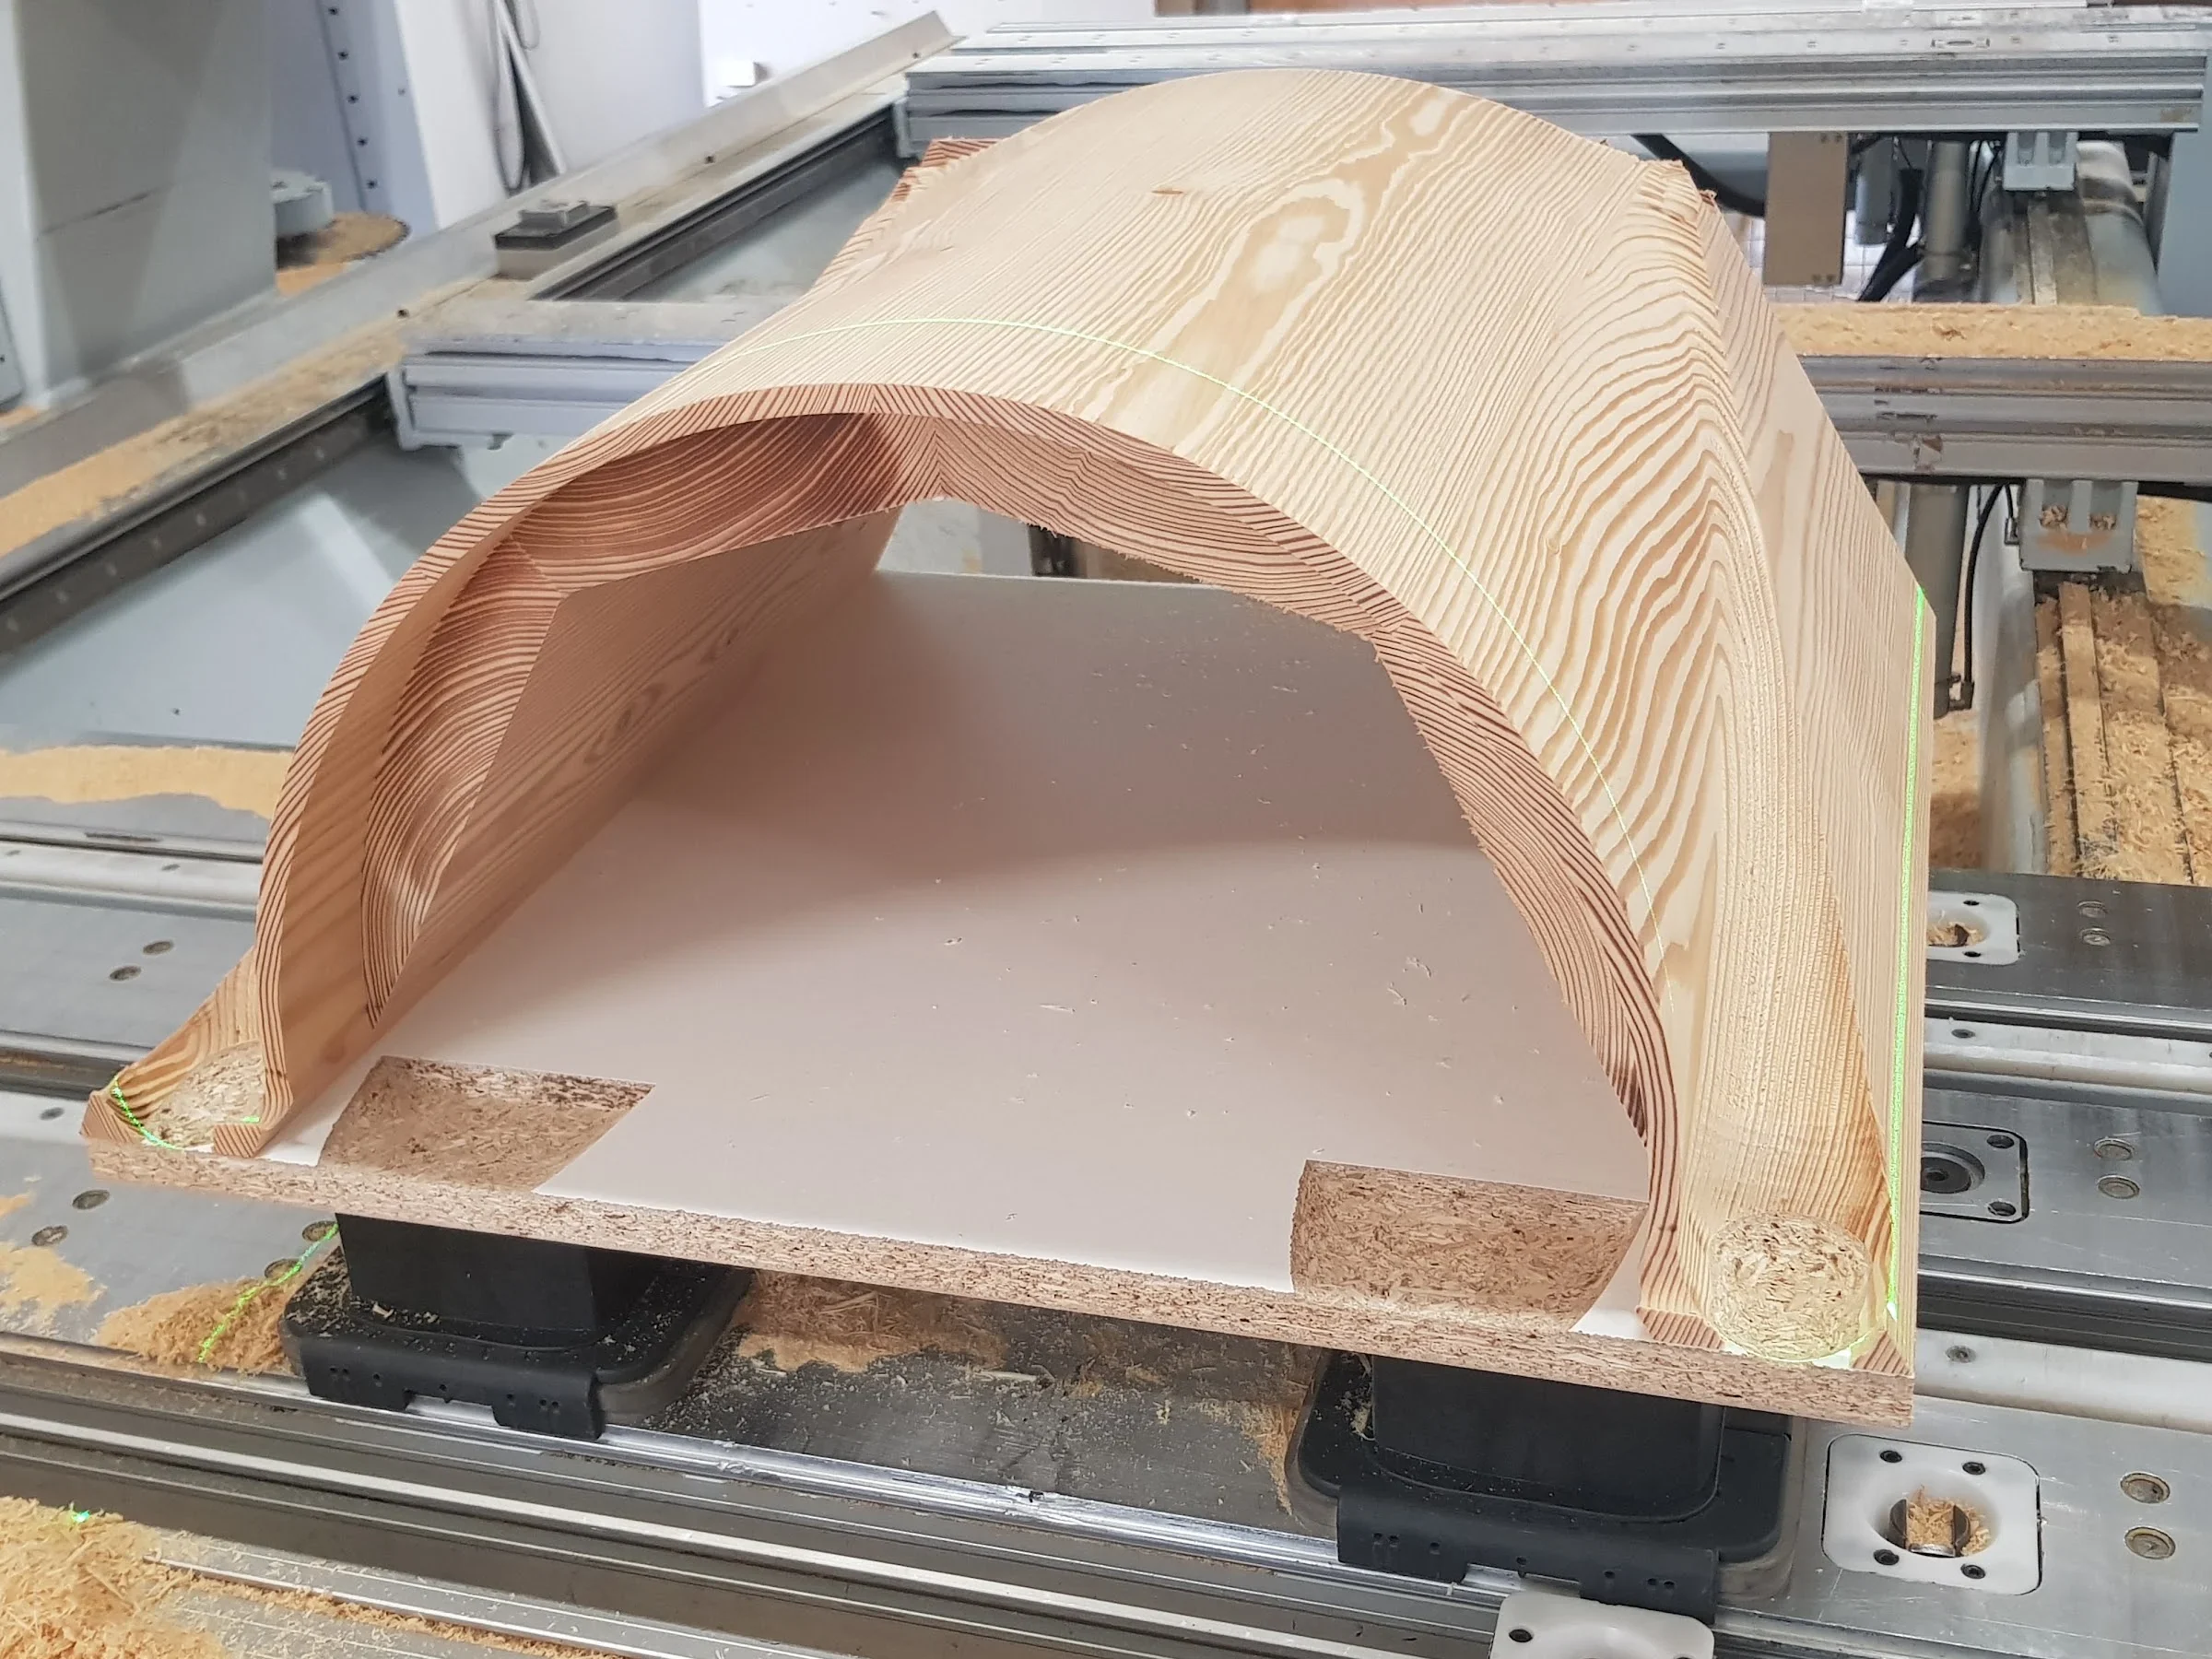
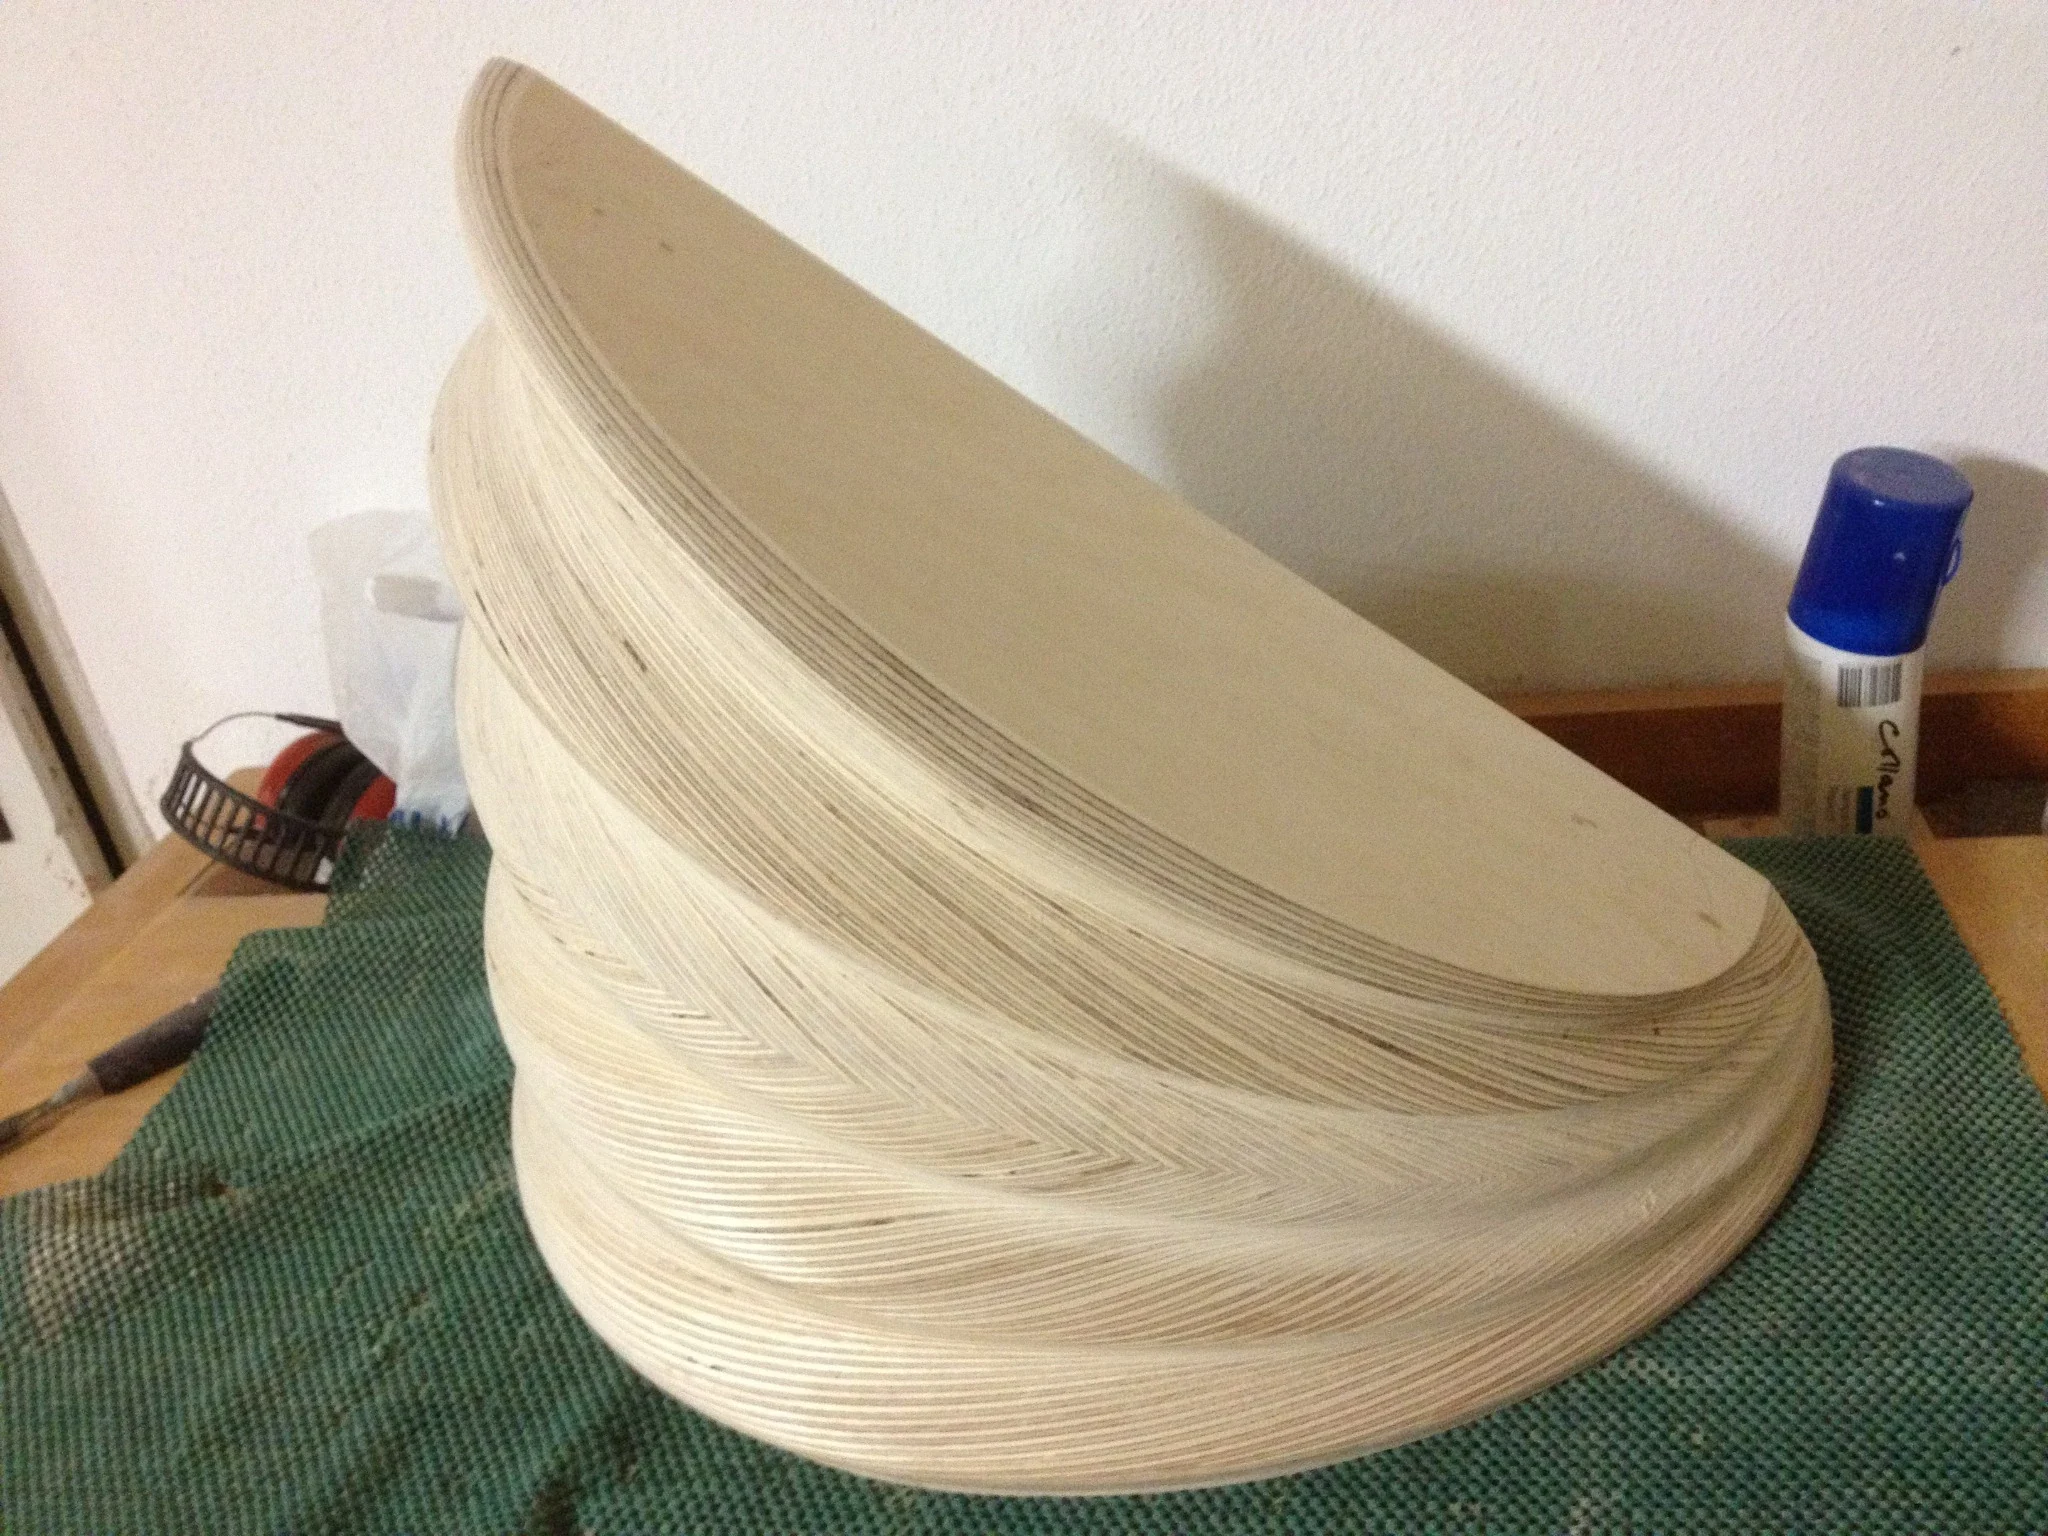
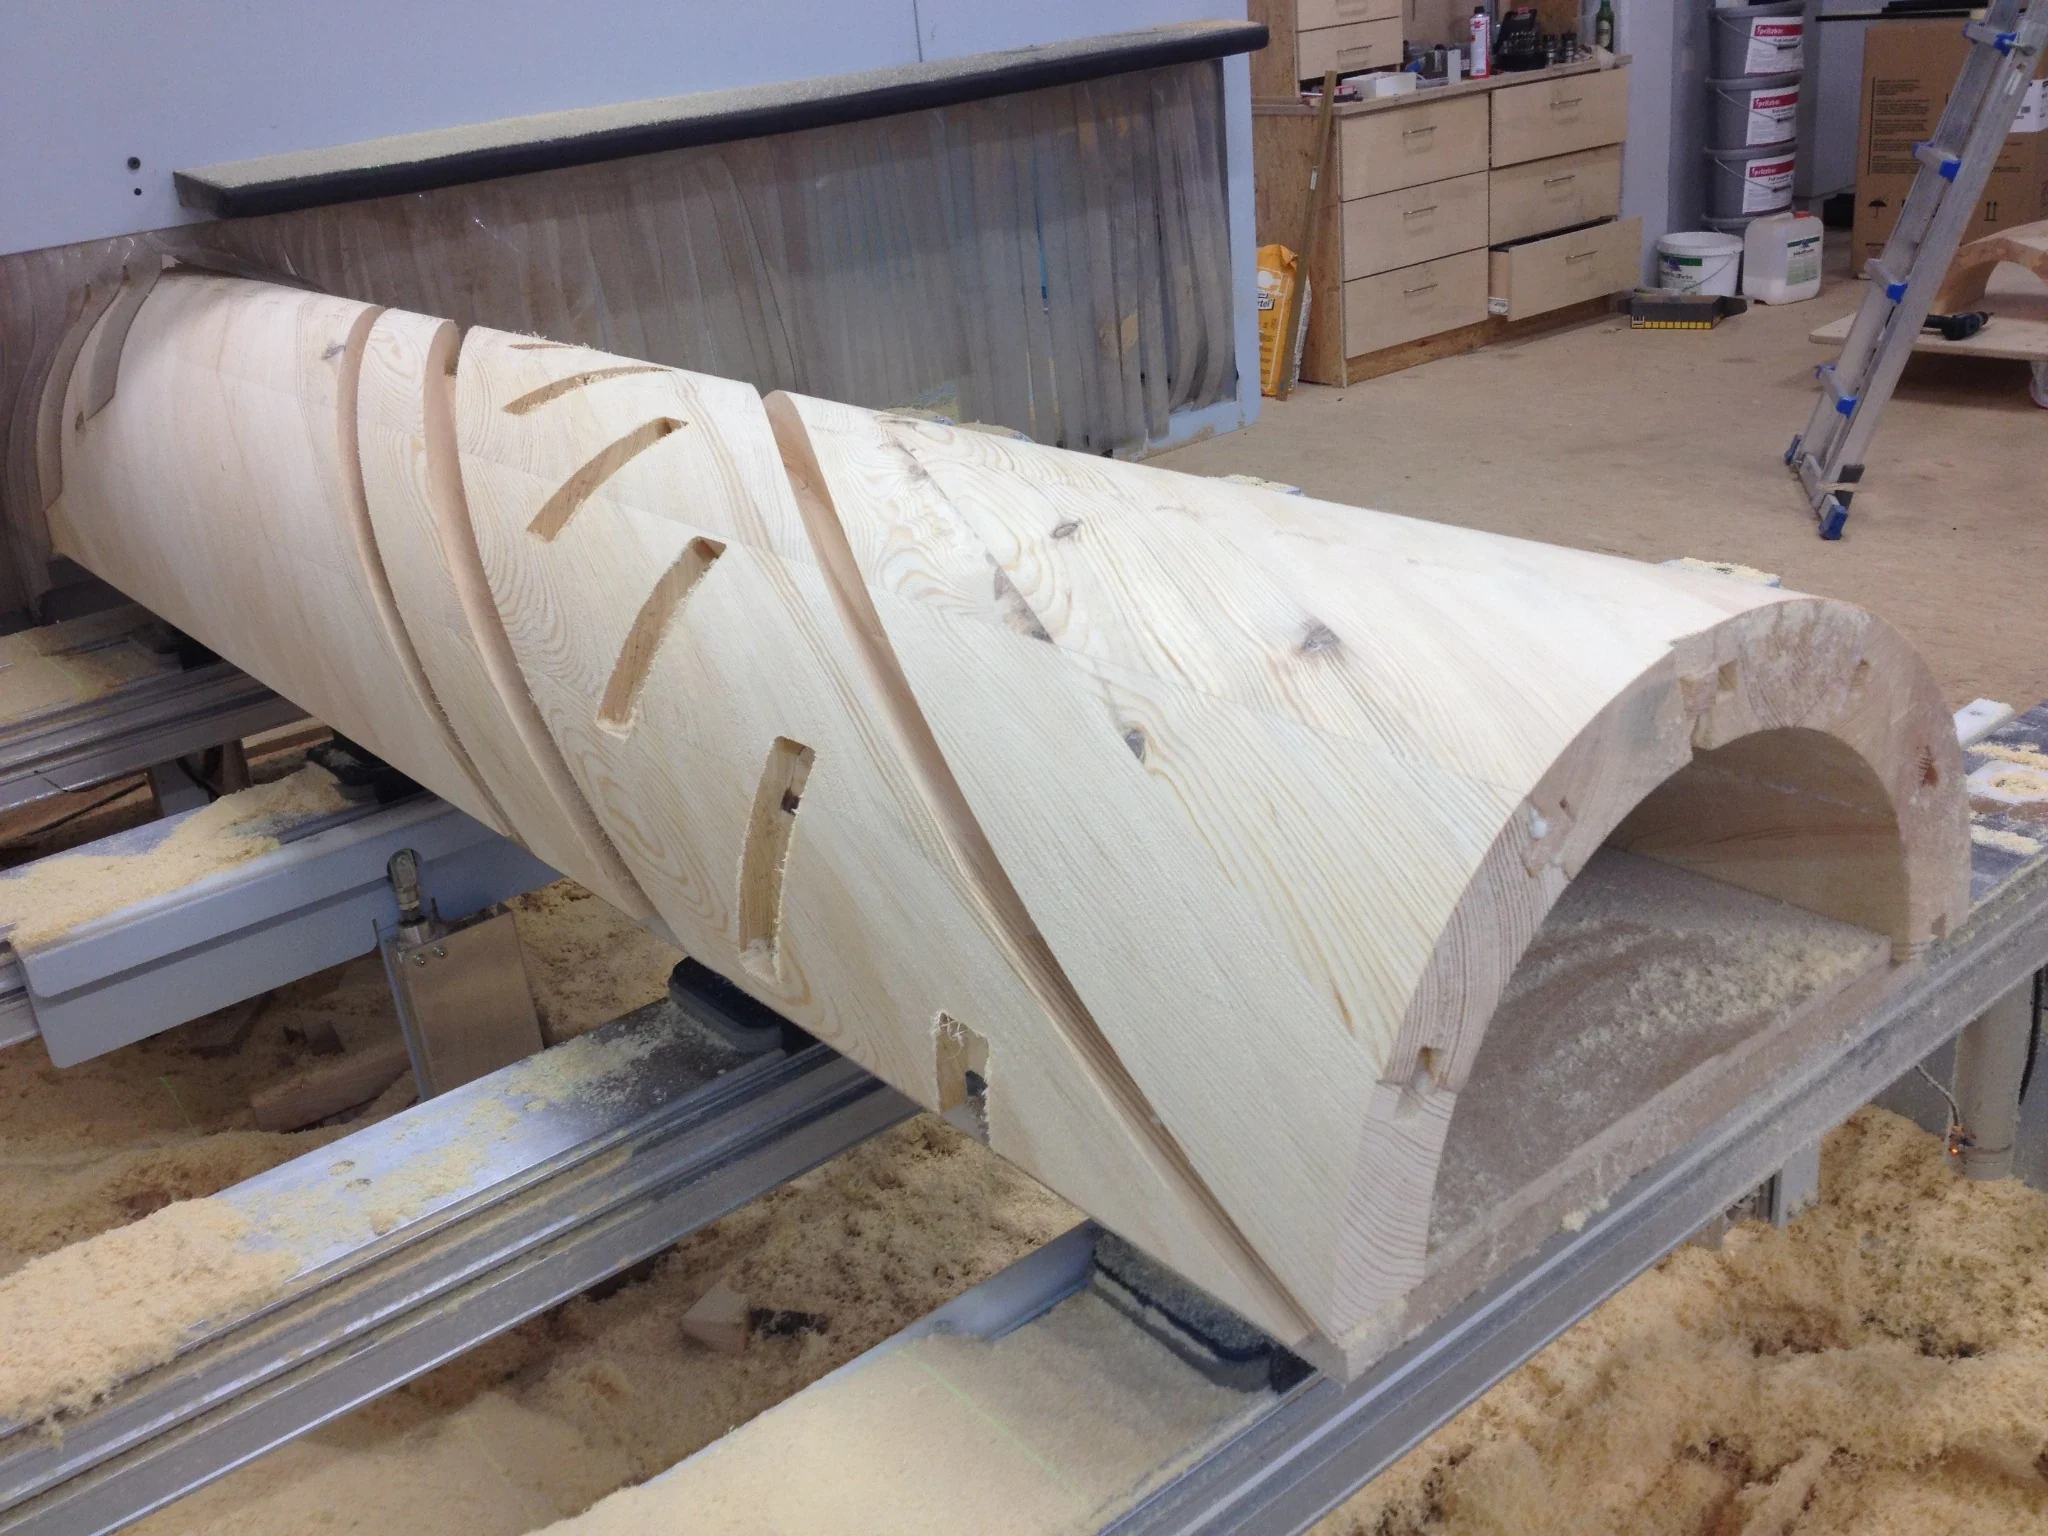
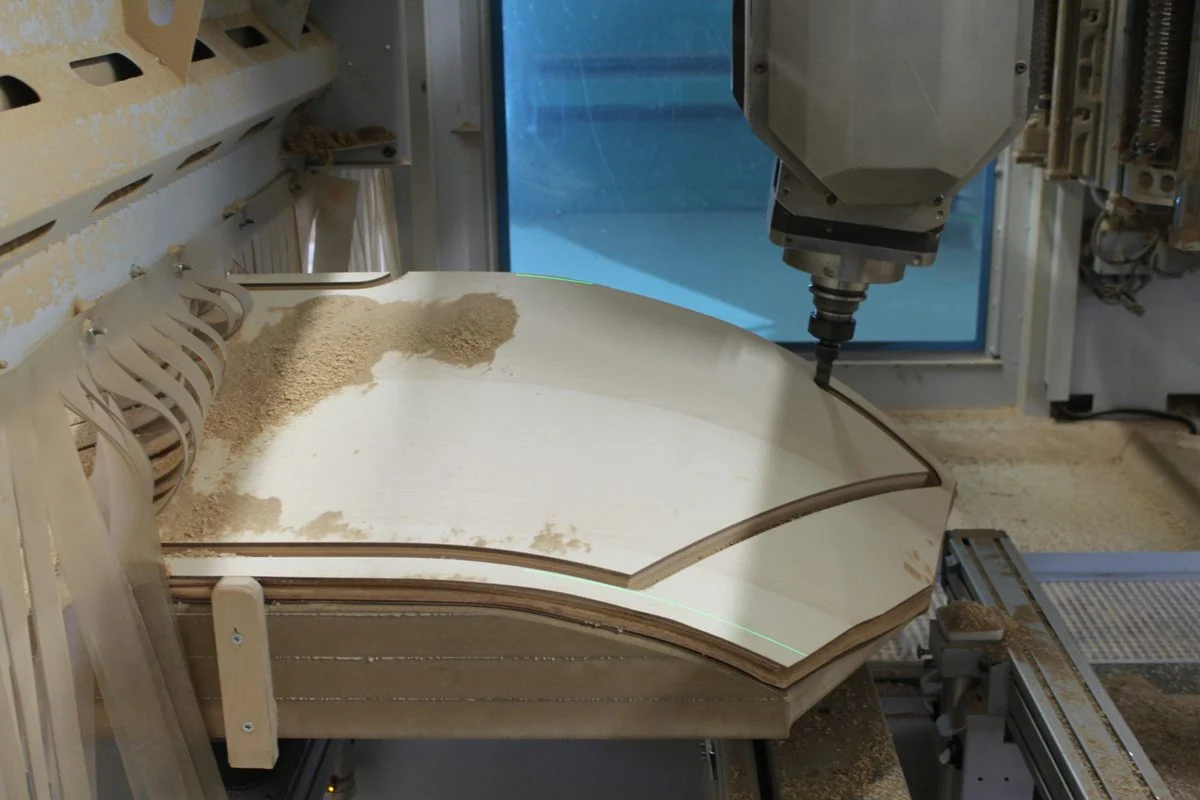
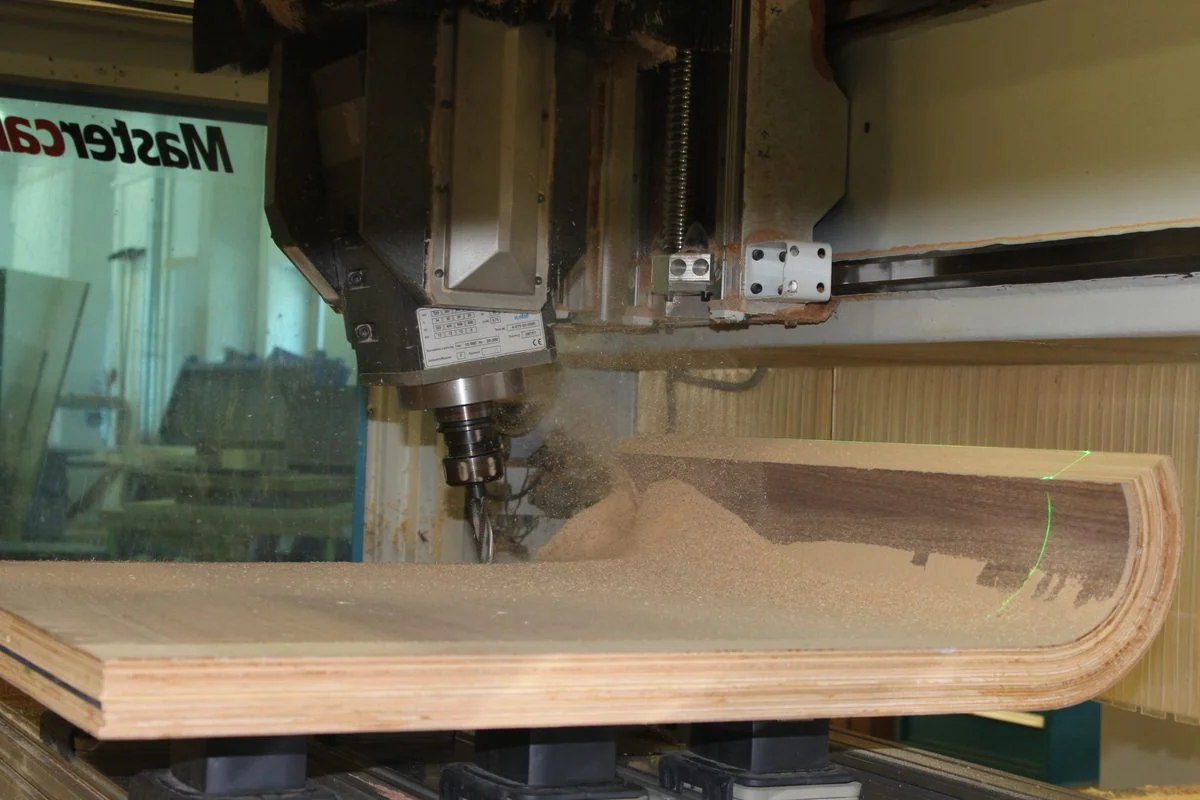
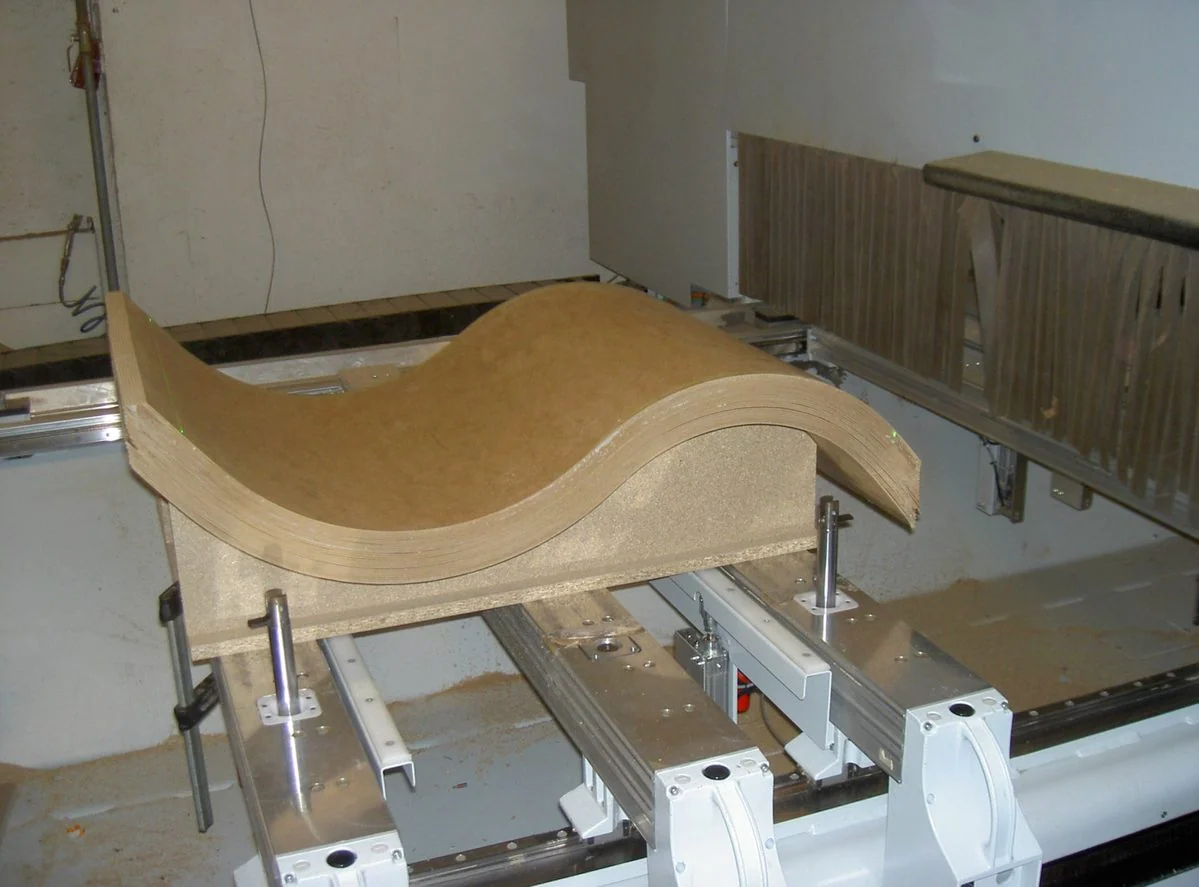
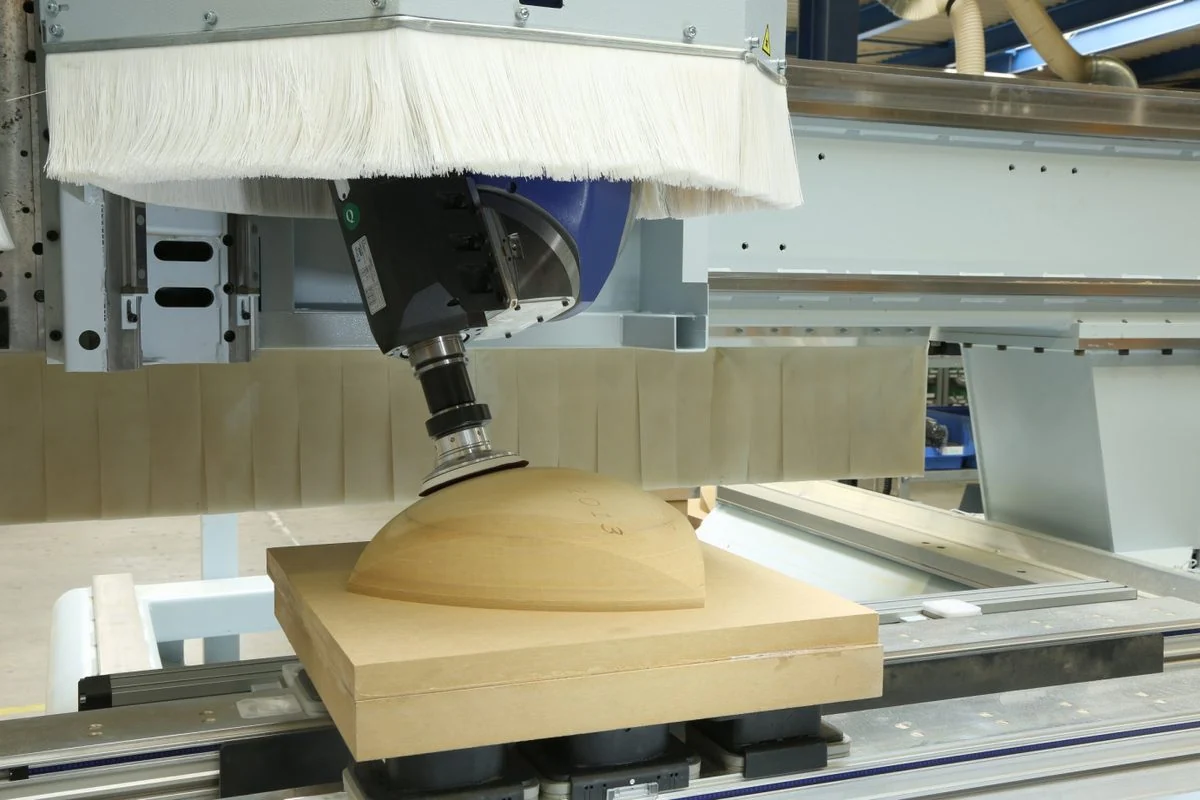
Zu den drei linearen Achsen kommt eine Drehachse hinzu. Je nach Maschinenbauart wird damit das Werkzeug oder das Werkstück ausgerichtet. Die Drehachse kann positioniert werden oder sich während der Bearbeitung mitbewegen. Die Bilder zeigen Beispiele an gewölbten Werkstücken.
4-Achs-Fräsen: Ornamente auf einer gewölbten Fläche4-Achs-Bearbeitung: Konturfräsen an einem gewölbten Holzwerkstück4-Achs-Fräsen: Profilieren eines umlaufenden Reifenprofils
3 weitere Bilder anzeigenBildreihe wieder einklappen
4-Achs-Bearbeitung: Brillenkonturen auf einem gewölbten Werkstück4-Achs-Bearbeitung einer gebogenen Form mit geneigtem WerkzeugKorbbogen-Türverkleidung in MDF aus einem Stück
Stellachsfräsen
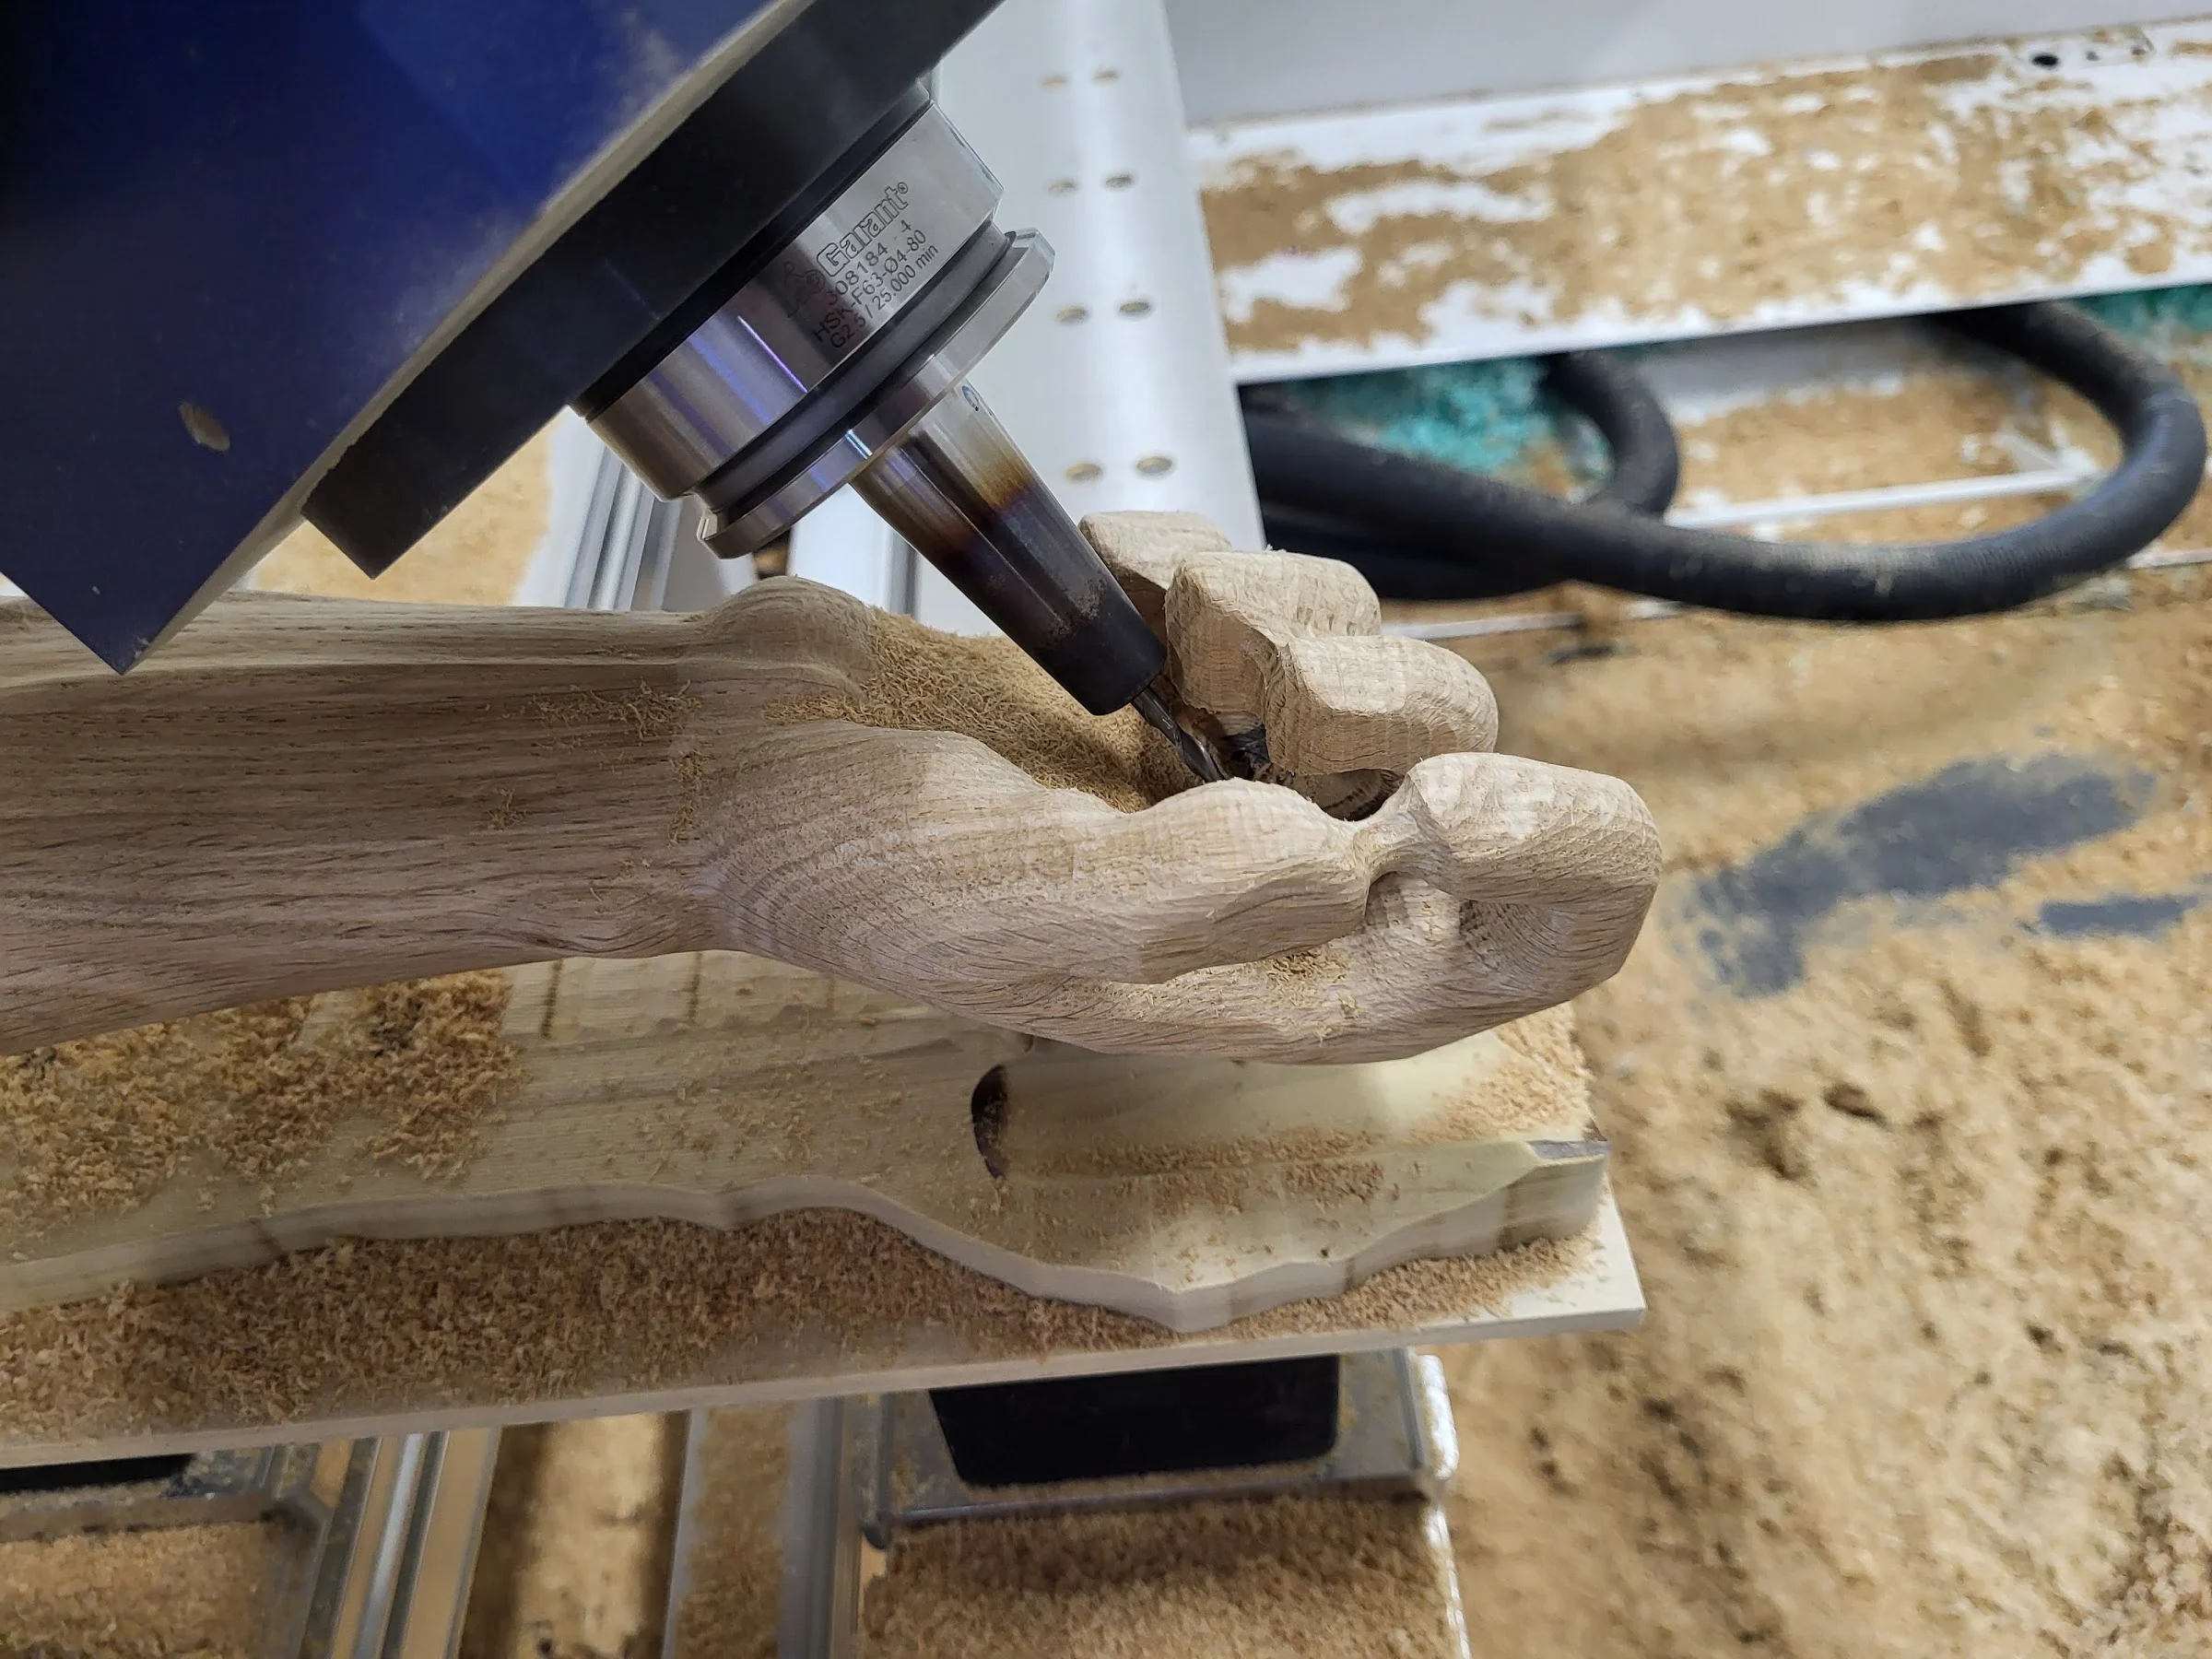
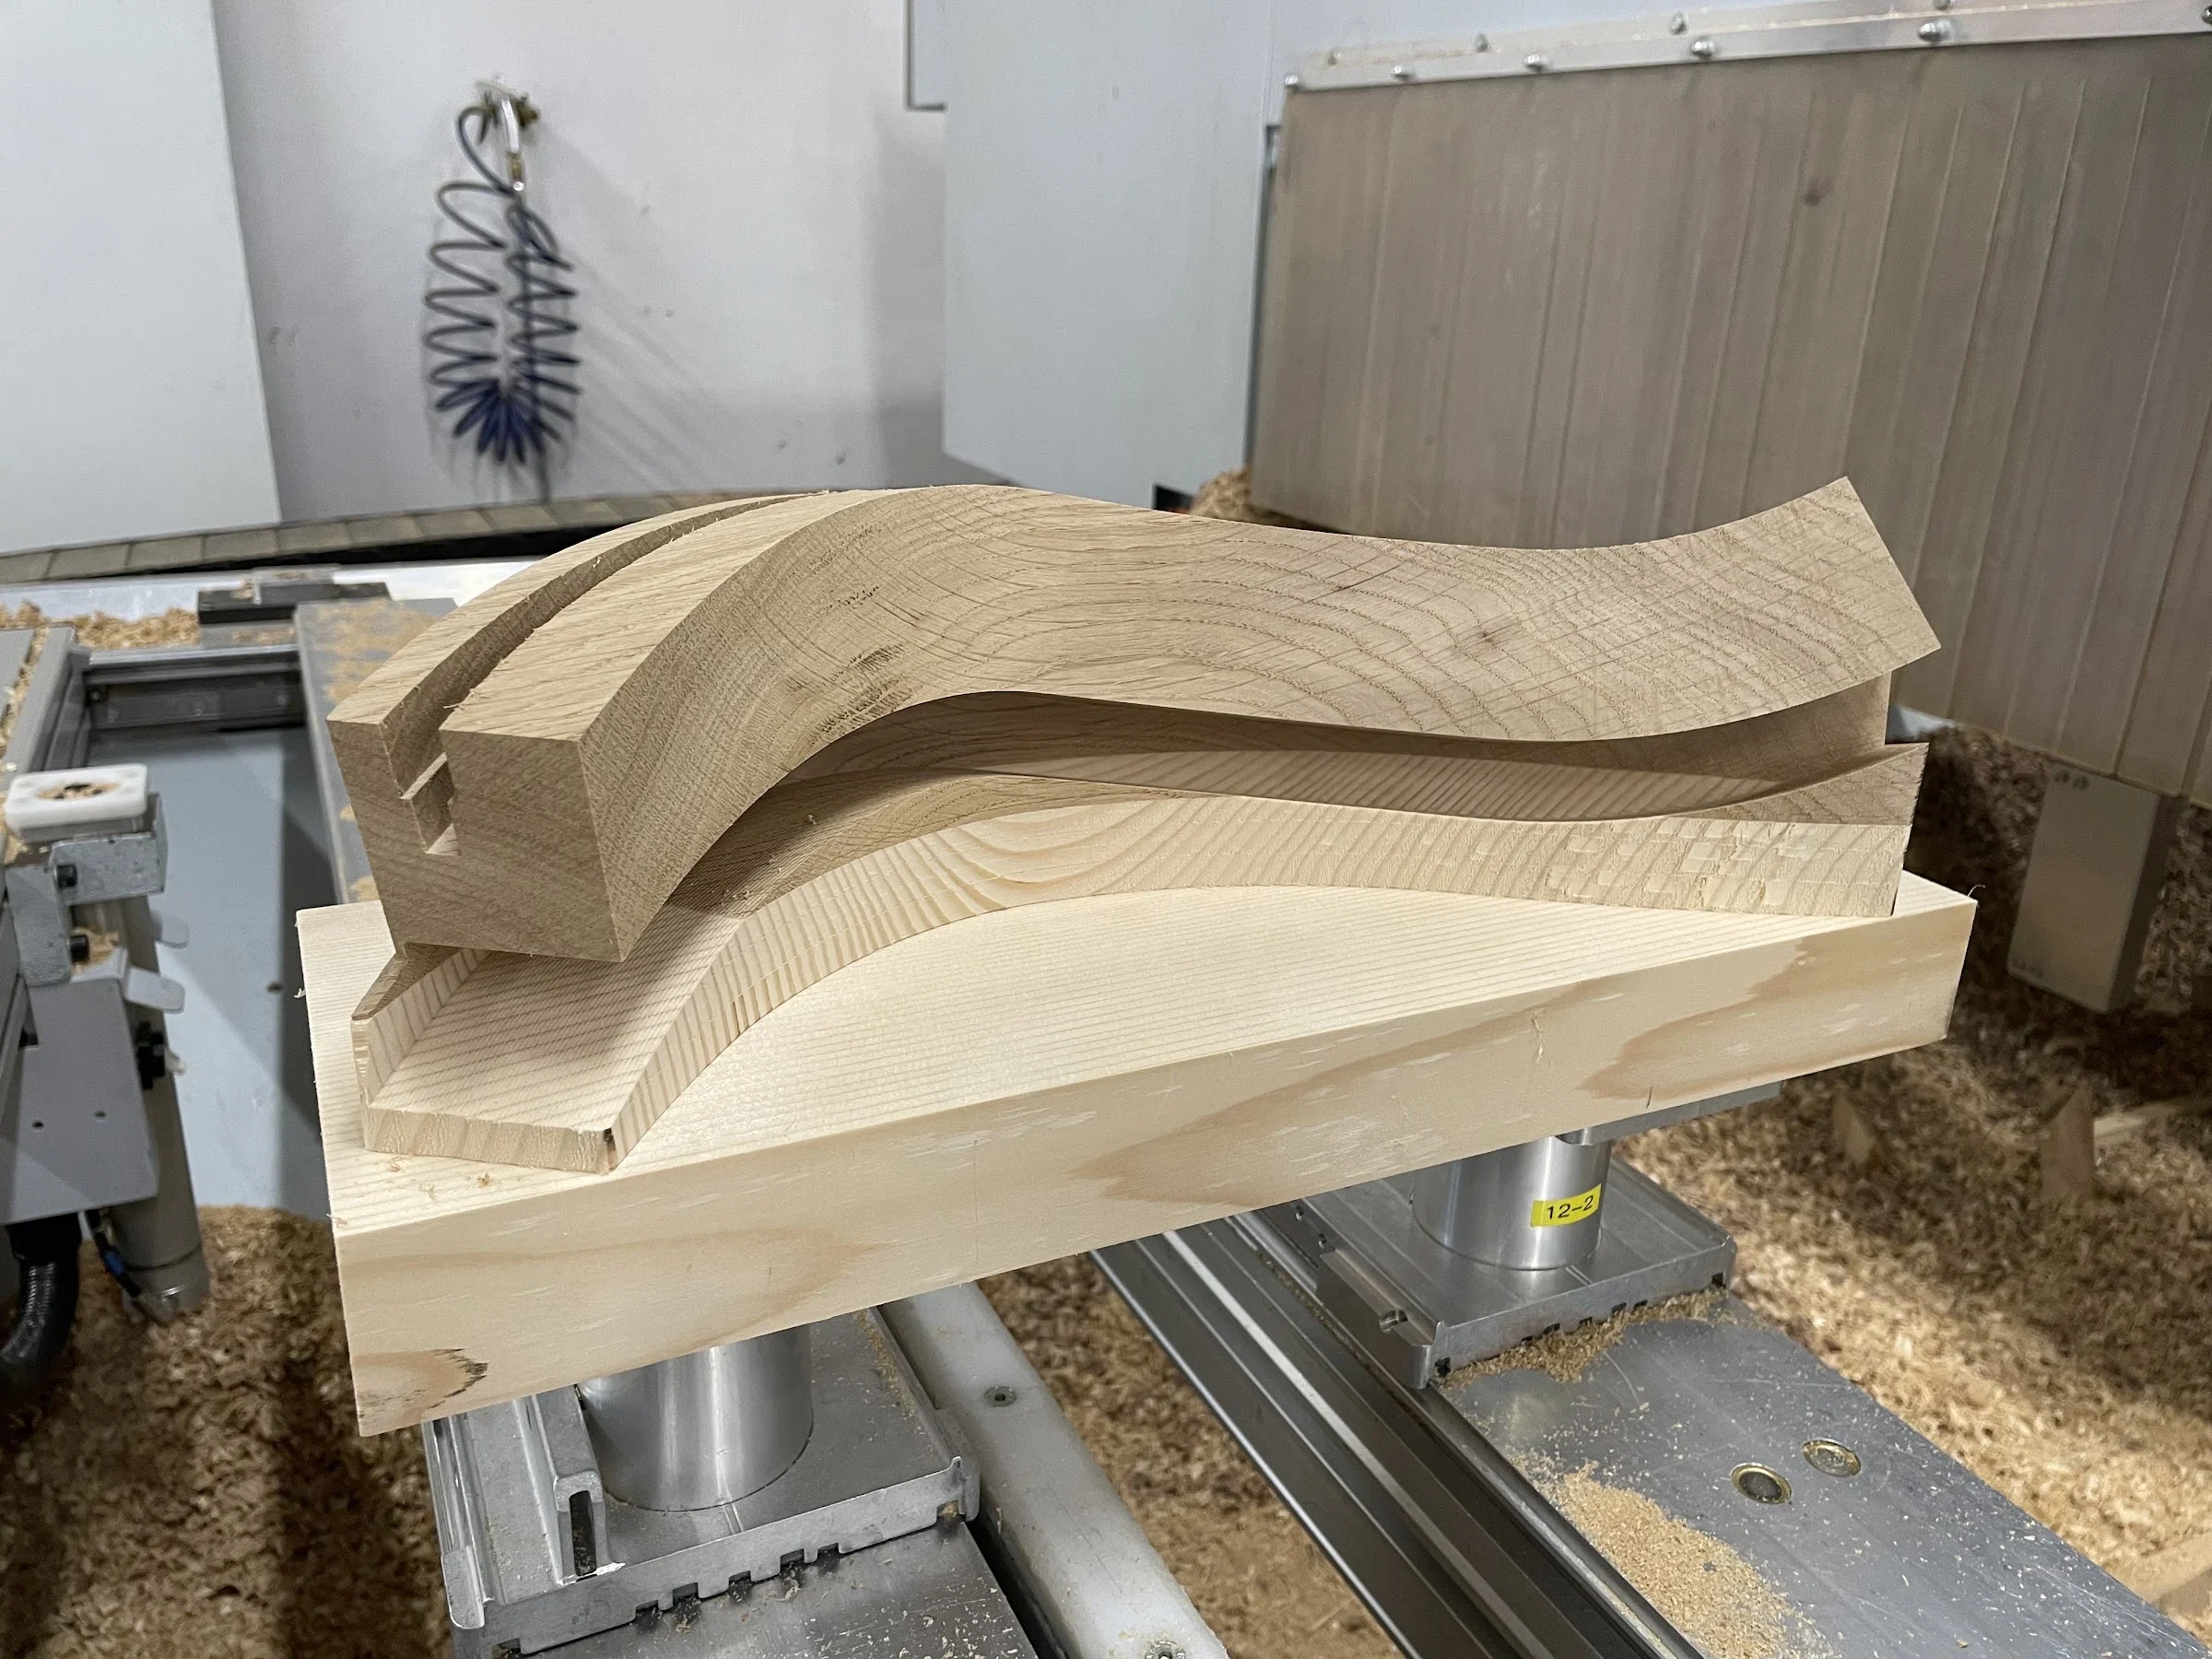
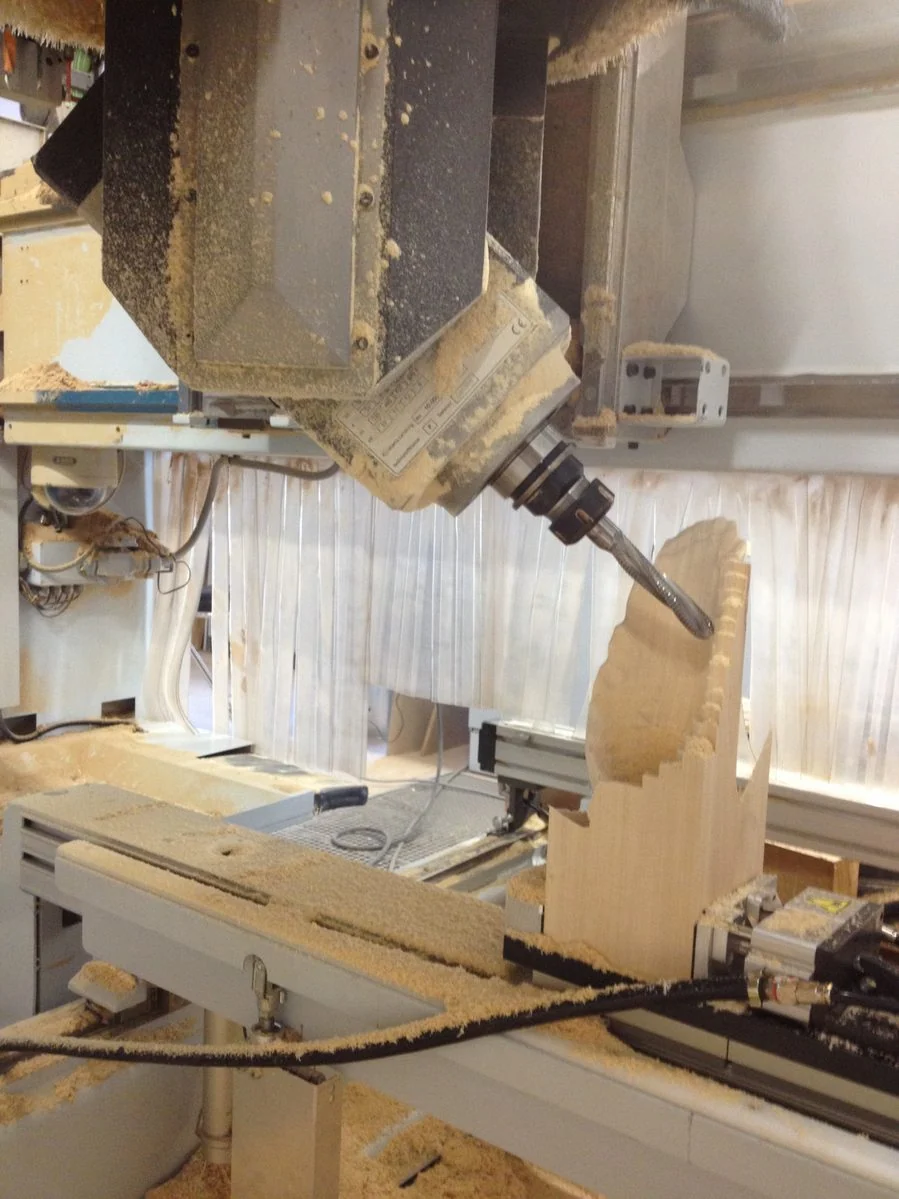
Das Werkzeug wird vor einem Bearbeitungsschritt in den benötigten Winkel geschwenkt. Während dieses Schritts bleibt die Winkelstellung fest; anschließend kann eine andere Position angefahren werden. So lassen sich beispielsweise Öffnungen und Flächen aus unterschiedlichen Richtungen bearbeiten, ohne das Werkstück jedes Mal neu aufzuspannen.
Korinthisches Kapitell aus Eiche in StellachsbearbeitungStellachsfräsen: Bearbeitung mit angestelltem WerkzeugStellachsbearbeitung einer Freiform mit geschwungenen Flächen
2 weitere Bilder
Stellachsbearbeitung am profilierten HolzbauteilStellachsenfräsen
5-Achs-Bearbeitung & Wälzen
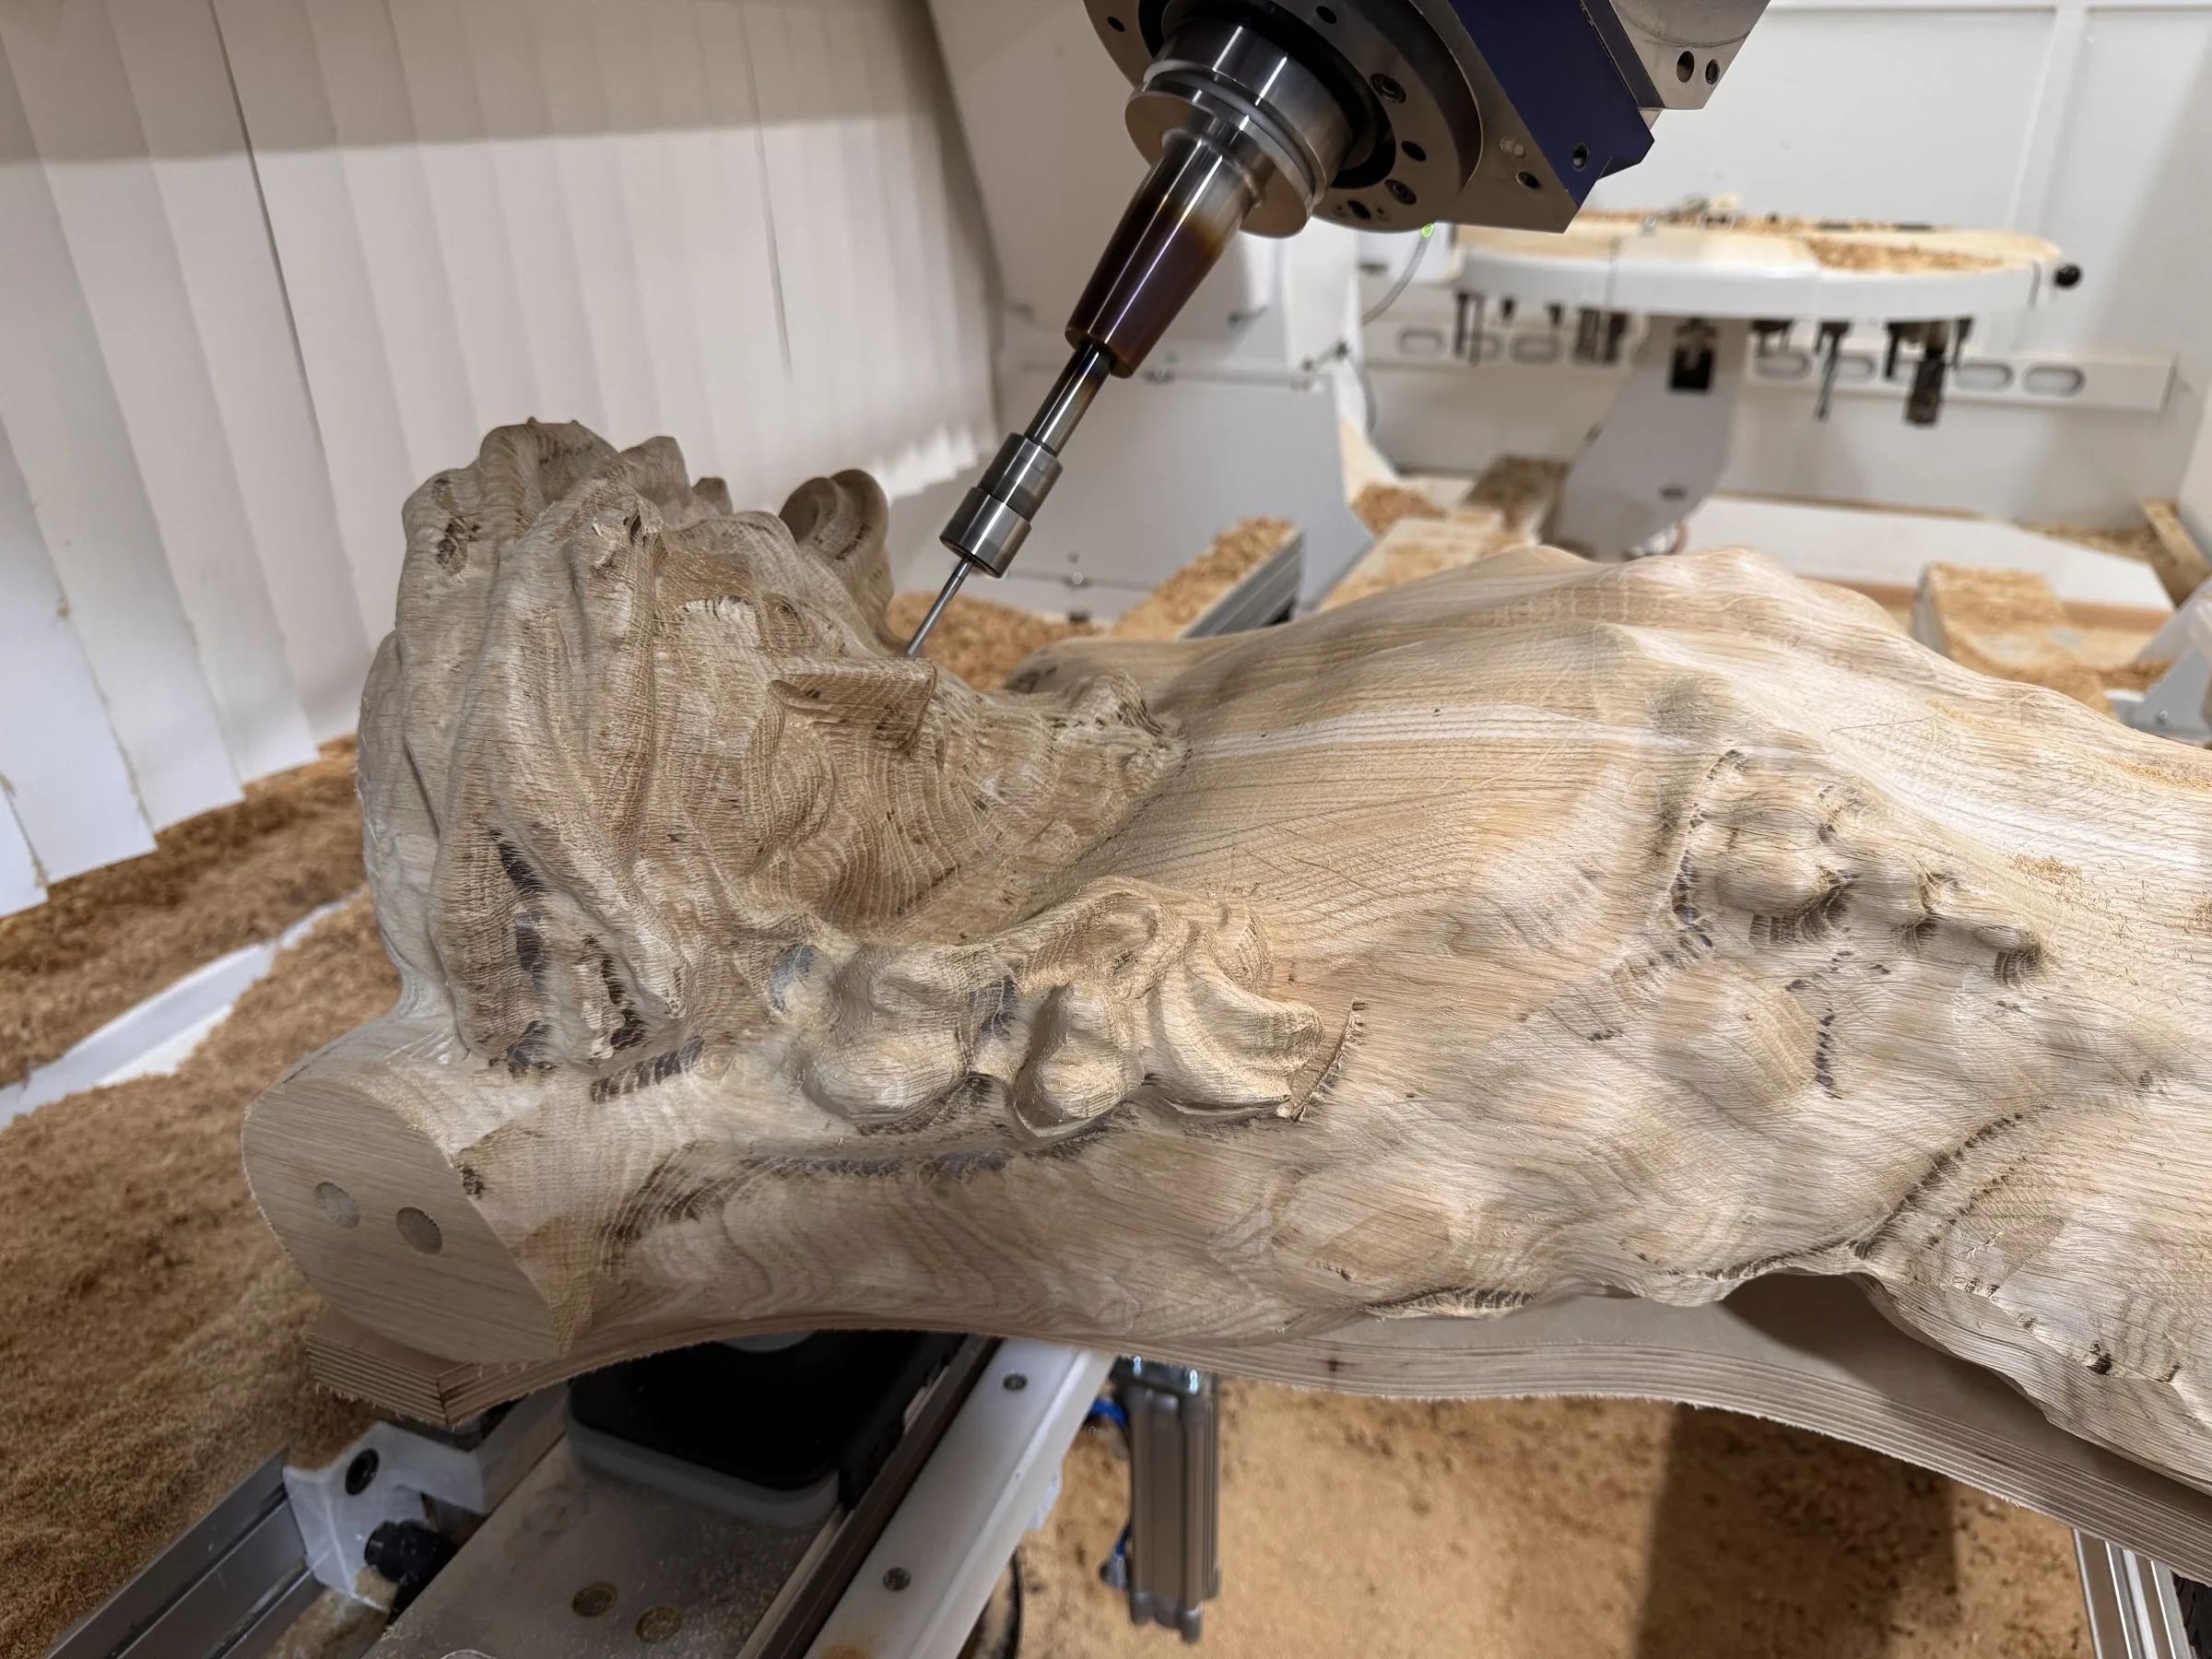
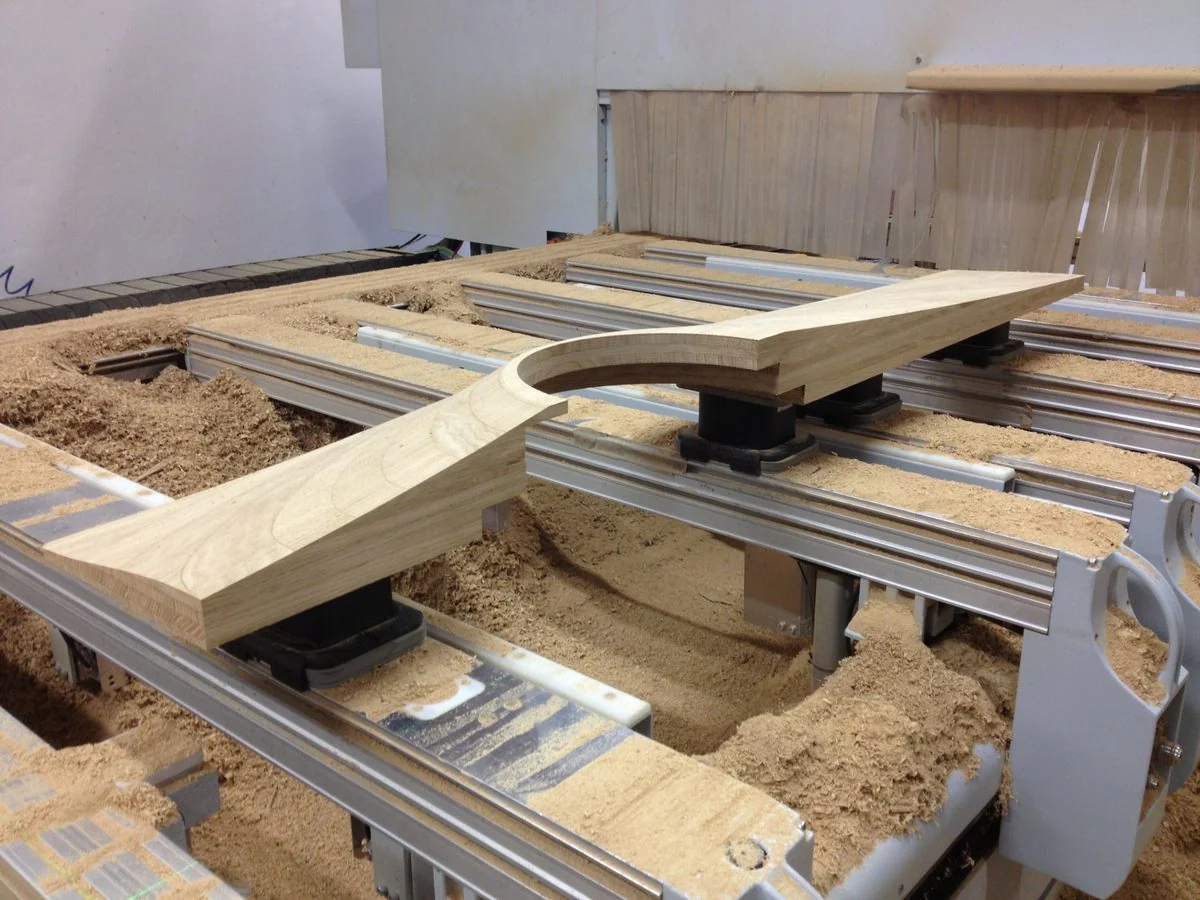
Zwei zusätzliche Dreh- oder Schwenkachsen ermöglichen unterschiedliche Werkzeugrichtungen. Bei angestellter Bearbeitung bleibt die Orientierung während des Schnitts fest; bei simultaner Bearbeitung kann sie sich entlang der Werkzeugbahn ändern. Mit Wälzen meinen wir hier das Flankenfräsen: Die seitliche Schneide des Fräsers bearbeitet eine dafür geeignete Fläche. Die Werkzeugausrichtung folgt dabei der Geometrie.
Mehr zur Anwendung
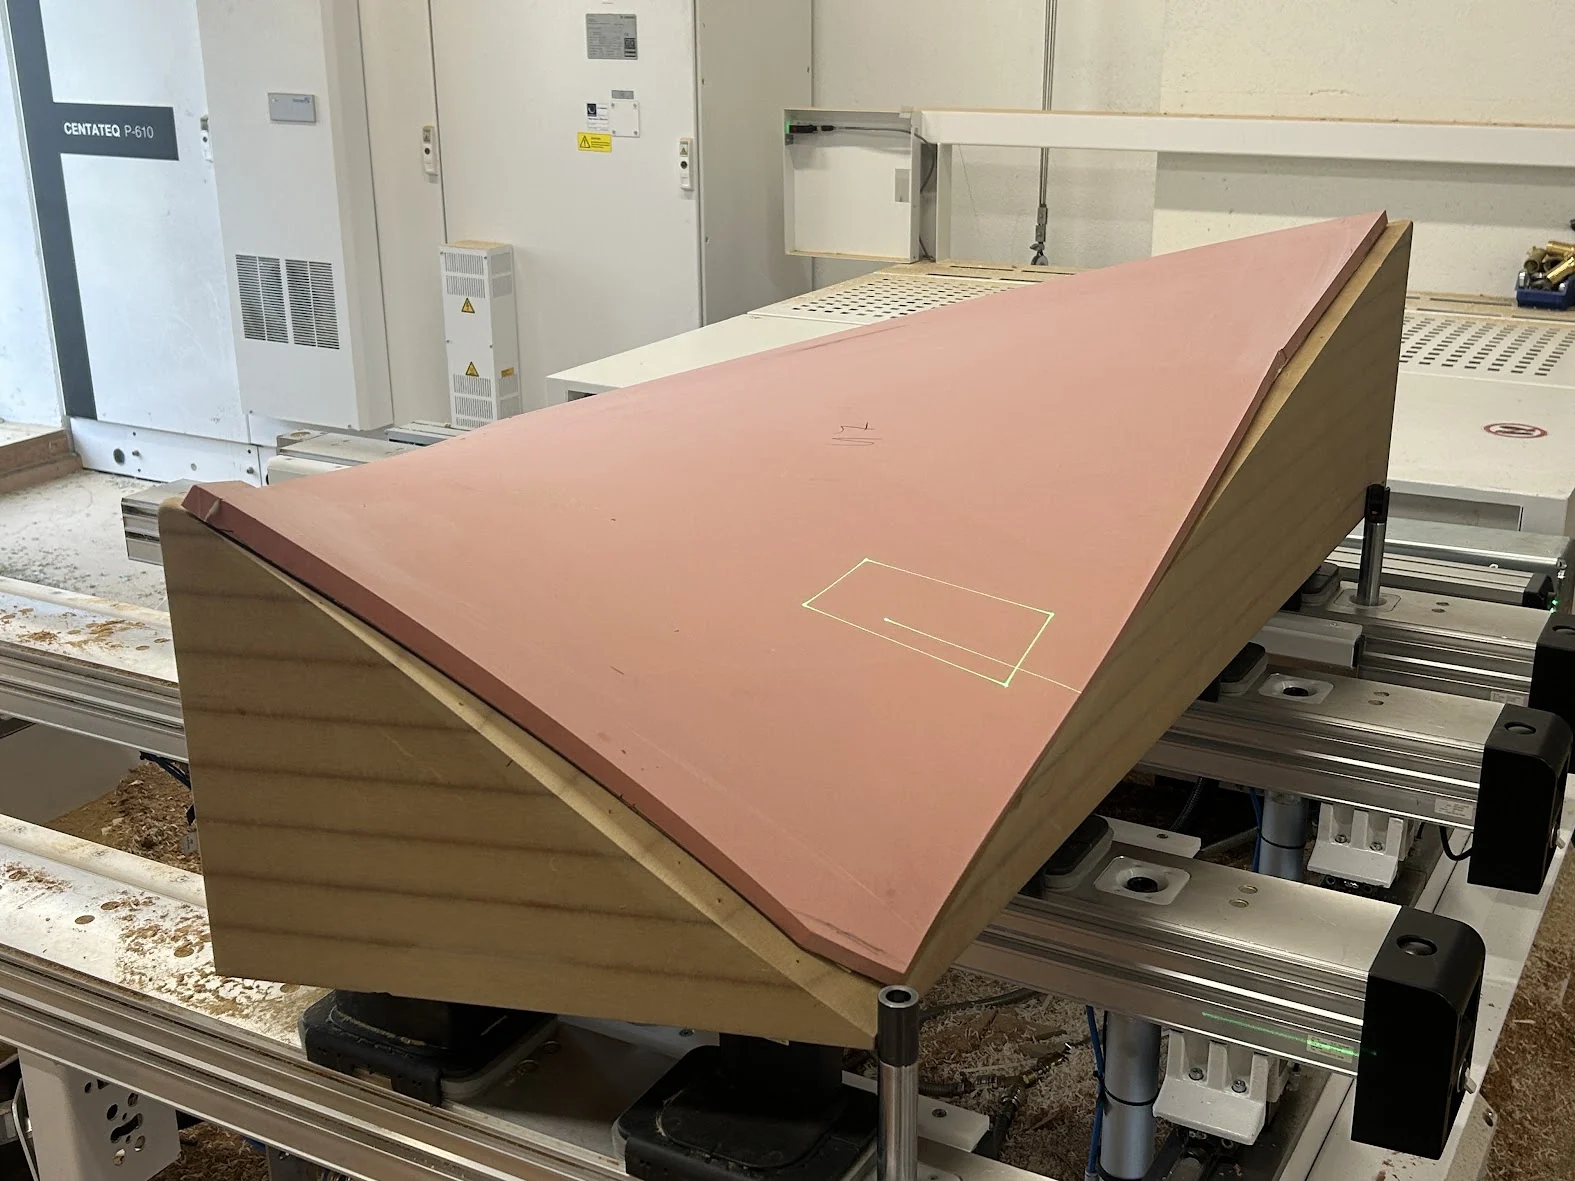
Eine Anwendung sind Pressschablonen aus Multiplex: Die räumlich gefräste Form führt das Werkstück beim späteren Verpressen. Kontur, Gegenform und Spannkonzept werden auf das Bauteil abgestimmt.
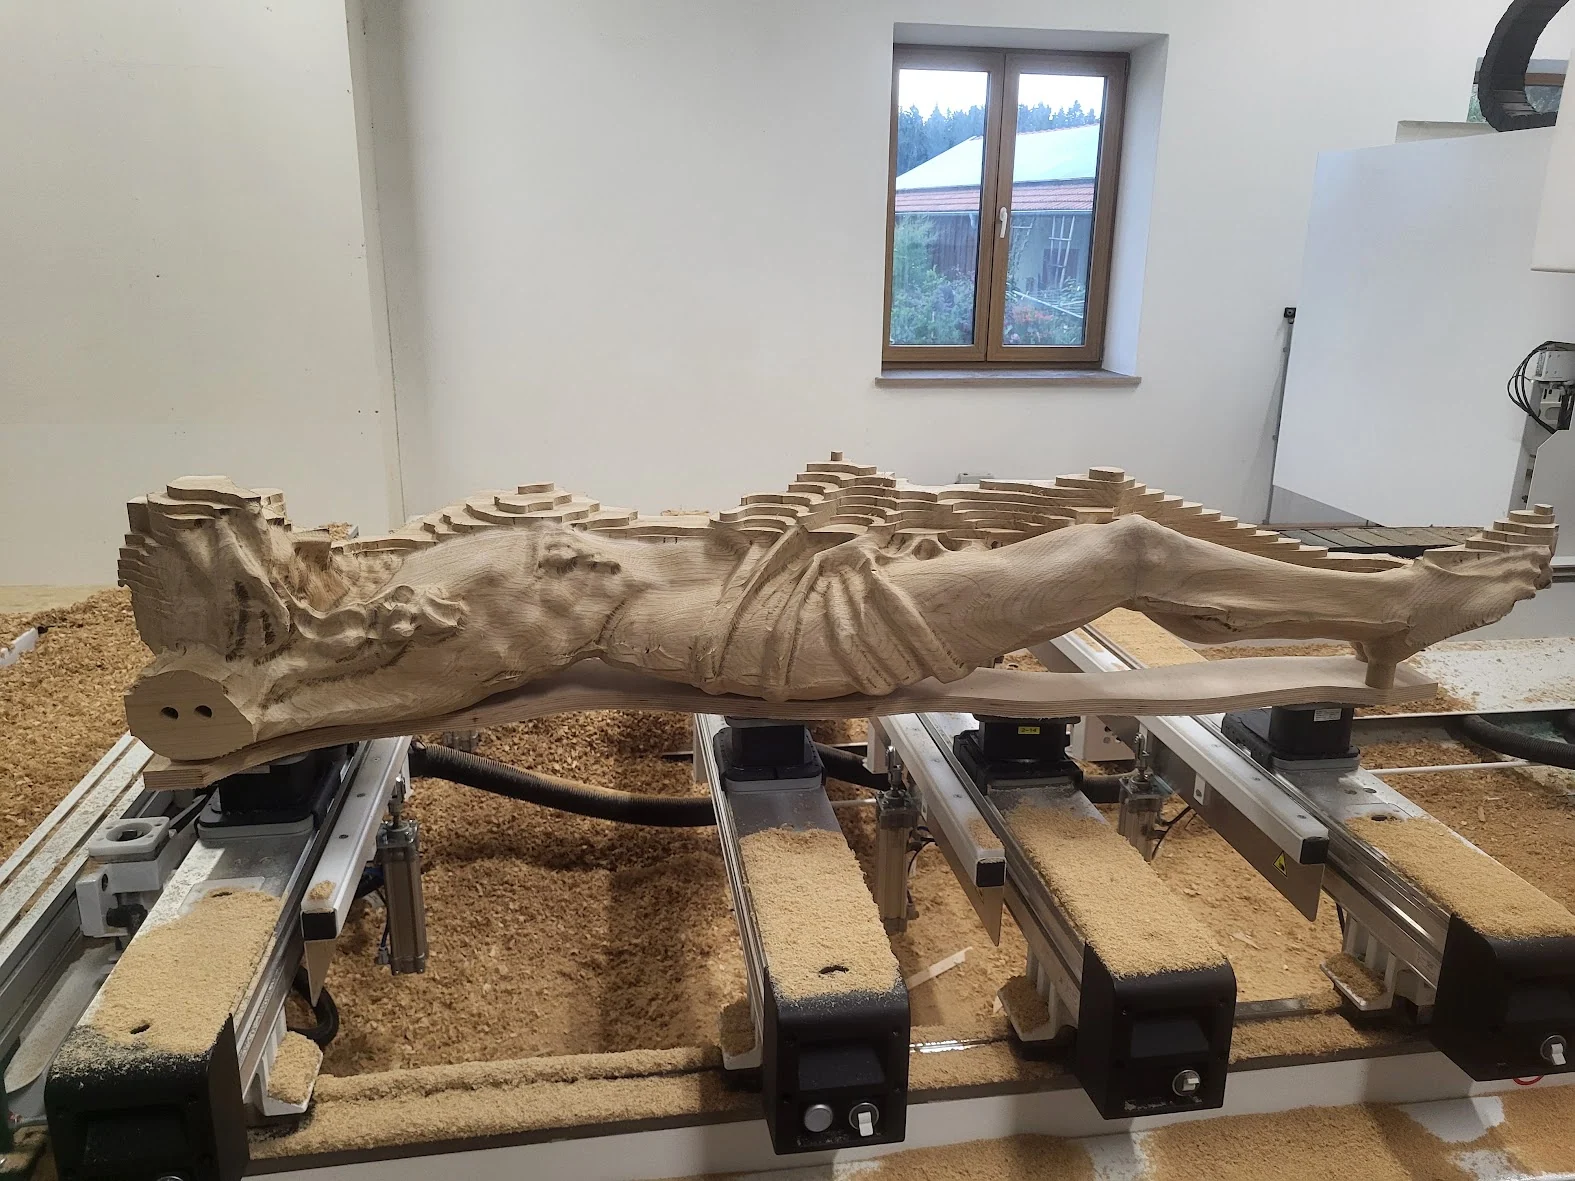
Freie Profilierung mit Hinterfräsung5-Achs-Bearbeitung einer Christusfigur – Zwischenstand auf der CNC-MaschineAusfräsen einer Zirbenbüste auf der CNC-Maschine
11 weitere Bilder anzeigenBildreihe wieder einklappen
5-Achs-Fräsen – räumliches Formteil auf der CNC-MaschinePressschablone aus Multiplex5-Achs-Bearbeitung einer Treppenwange inkl. TaschenausfräsungenCNC-Bearbeitung einer räumlichen HolzformProfilierung eines konisch zulaufenden Profils auf konkaver Ebene...werden WIR Weltmeister sein?!?!?5-Achs- Konturfräsen einer Formverleimung5-Achs- Konturfräsen einer FormverleimungWellenformatierungUrinal aus amerikanischem Nussbaum5-Achs- Fräsen einer kreisrunden Glasleiste inkl. Kreuzsprosse
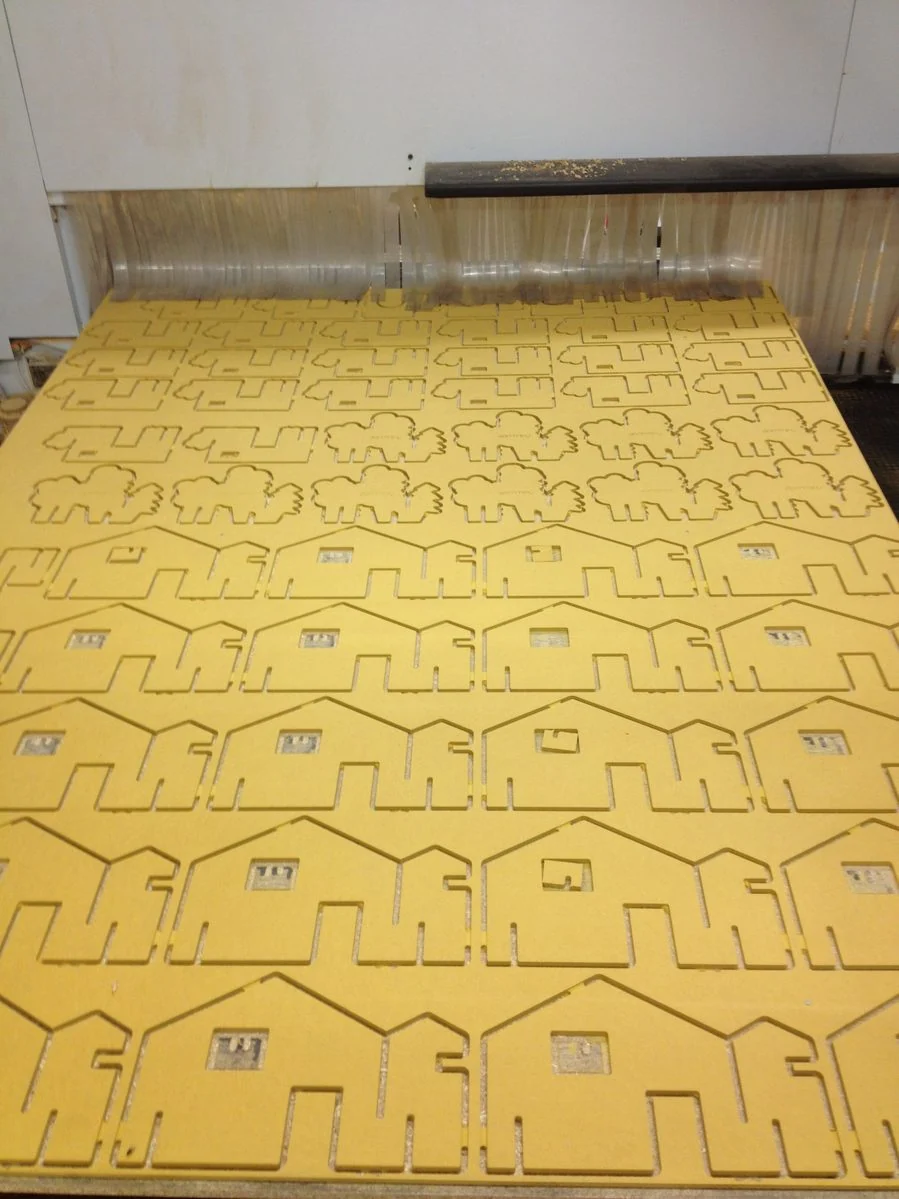
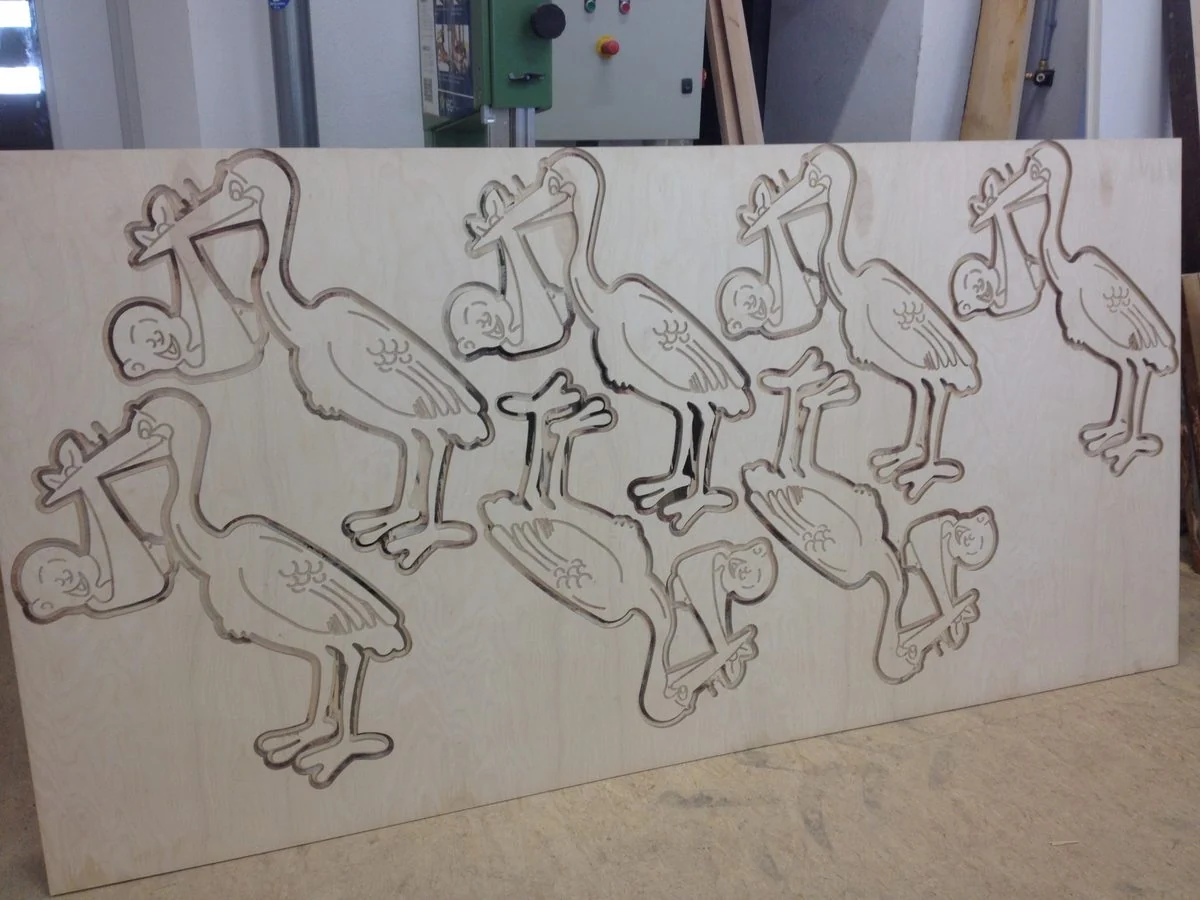
Nesten (Nesting) & Transform
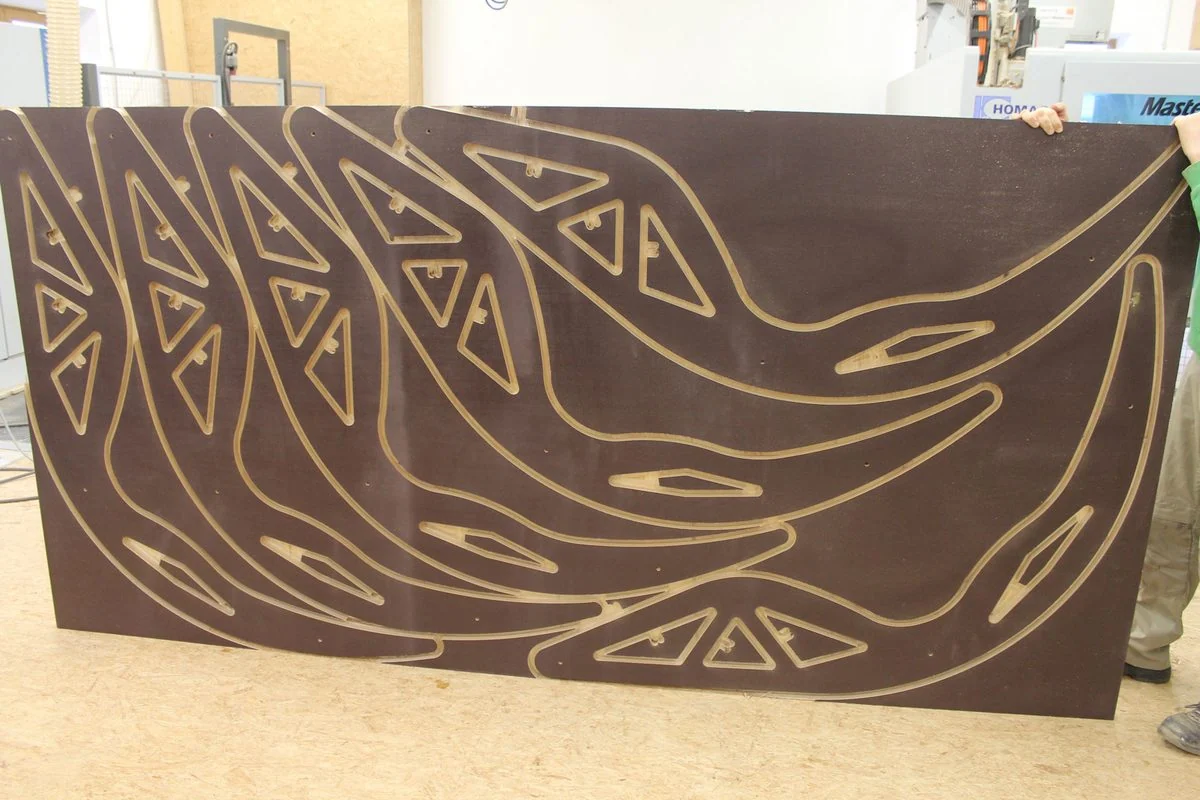
Nesting ordnet Bauteile möglichst materialsparend auf einer Platte an. Faserrichtung, Abstände und sichere Spannung bleiben dabei zu beachten. Beim Transformieren wird eine Bearbeitung mit festgelegtem Versatz oder Drehwinkel wiederholt.
Mehr zur Anwendung
Beim Nesting werden verschiedene Konturen so auf dem Rohmaterial verteilt, dass der Verschnitt möglichst gering bleibt. Anders beim Transformieren: Eine Quellbearbeitung wird mit einem definierten Versatz wiederholt. Welche Anordnung sinnvoll ist, hängt auch von Faserrichtung, Werkzeugabständen und Haltepunkten ab.
4 weitere Bilder anzeigenBildreihe wieder einklappen
Nesting/Transform inkl. HaltestegfräsungenVerschnittarmes Ausformatieren von AußenliegenNesting mit HaltestegenNesting · verschachtelte Fertigung
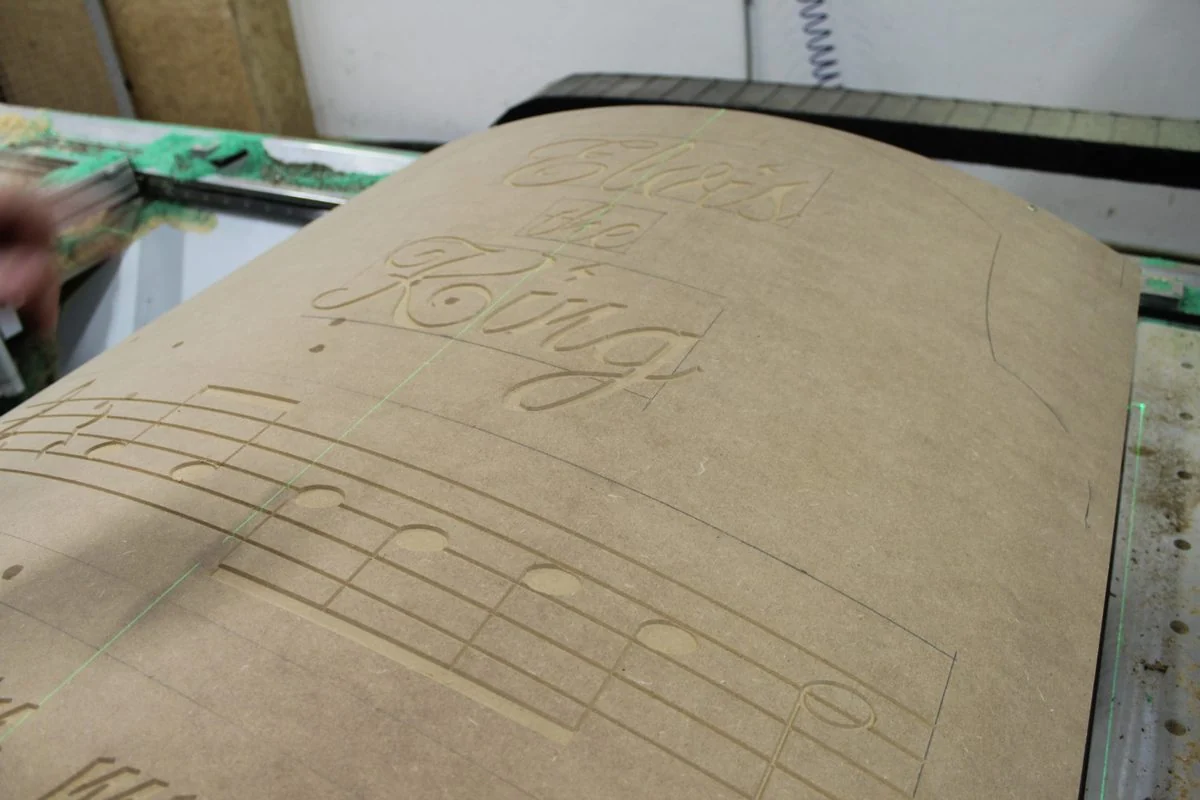
Gravieren & Ausspitzen
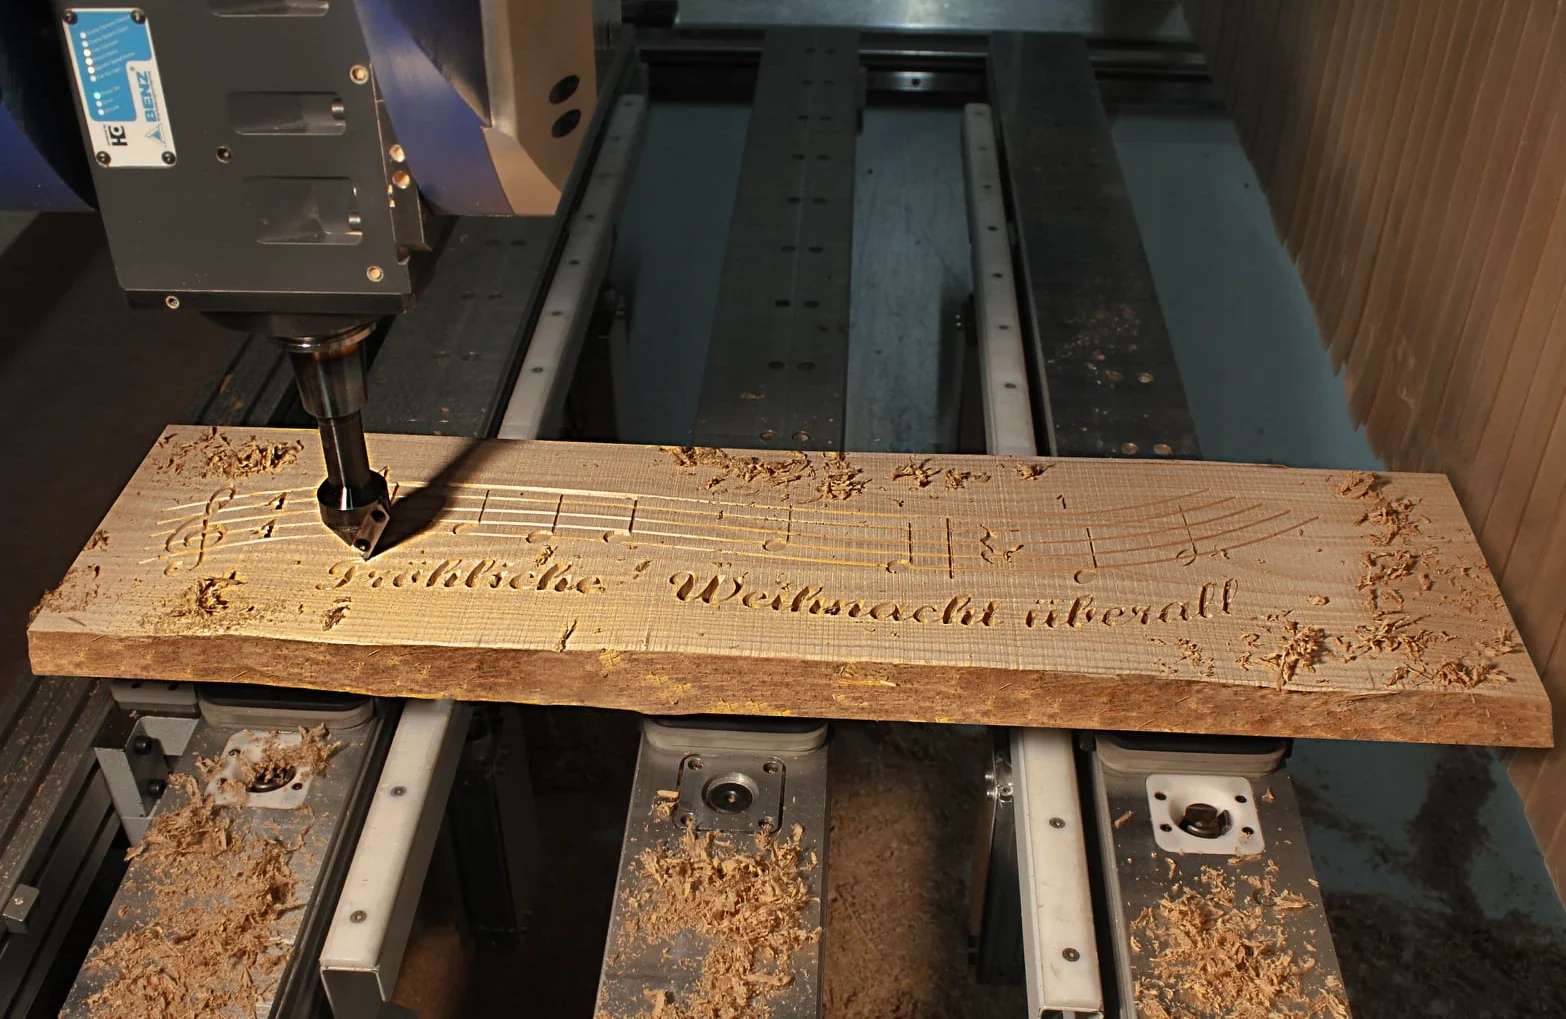
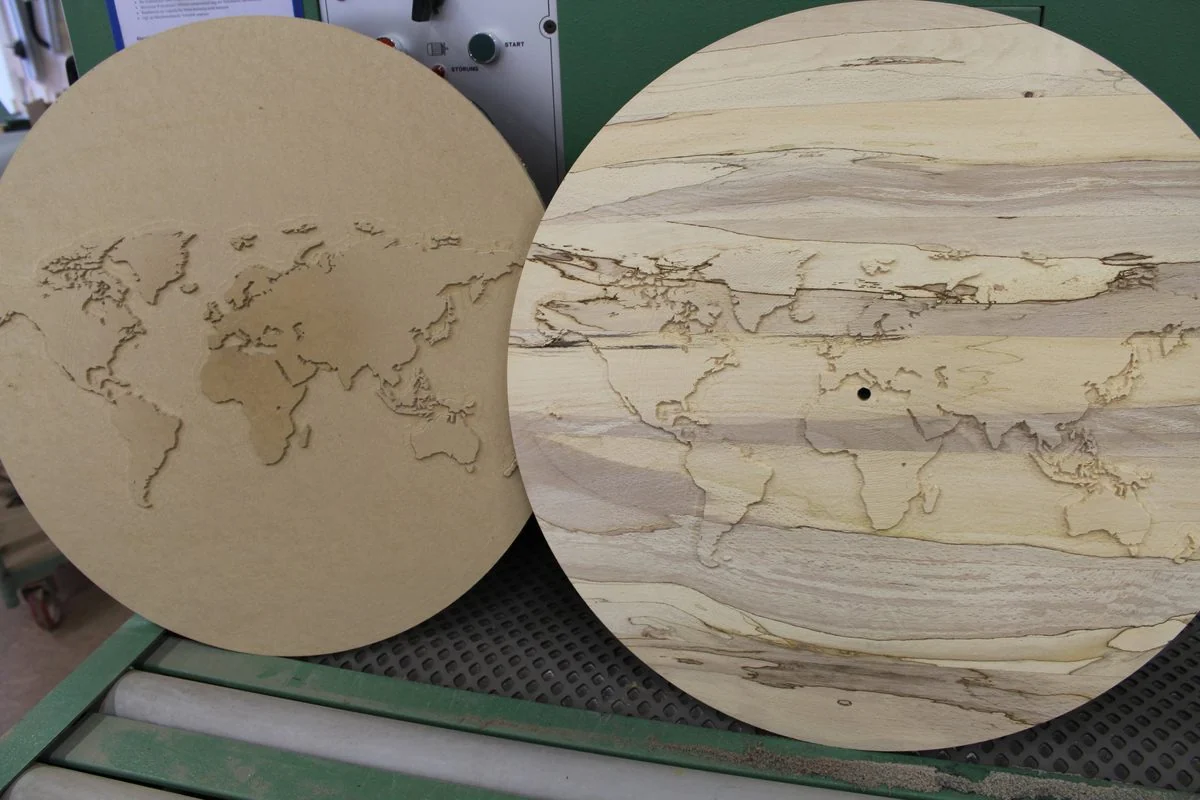
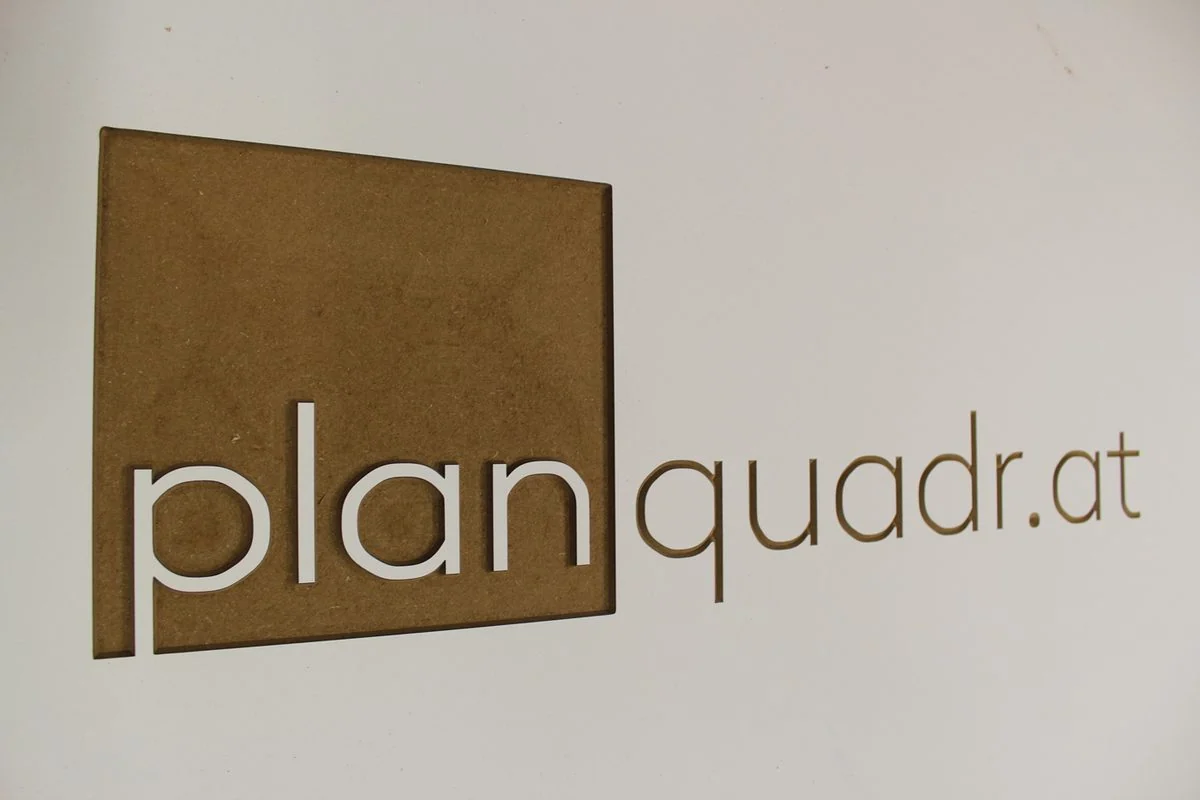
V-förmige Werkzeuge erzeugen Schriften und Ornamente mit variierender Breite durch unterschiedliche Frästiefen. Durch gezieltes Anheben entstehen spitz auslaufende Ecken an der Oberfläche. Senkrechte Innenkanten eines durchgefrästen Teils bleiben dagegen vom Werkzeugradius begrenzt.
Mehr zur Anwendung
Gravuren lassen sich auch auf gewölbten Freiformflächen anlegen. Die für V-Gravuren typischen spitzen Ecken entstehen durch die schräge Ausprägung in der Tiefe. Das ist von einer durchgehenden Kontur mit senkrechten Wänden zu unterscheiden: Dort bleibt der Innenradius durch das rotierende Werkzeug begrenzt.
Gravuren/AusspitzenGravuren/Ausspitzen auf gewölbter FlächeGravuren/Ausspitzen an einem Schiebetürelement
4 weitere Bilder anzeigenBildreihe wieder einklappen
Gravuren/Ausspitzen an gewölbter FlächeDetail: Gravuren/AusspitzenDie Welt ist eine Scheibe – zumindest bei dieser Wanduhr.Gravuren/Ausspitzen: Logofräsung
Kanneluren & Profile
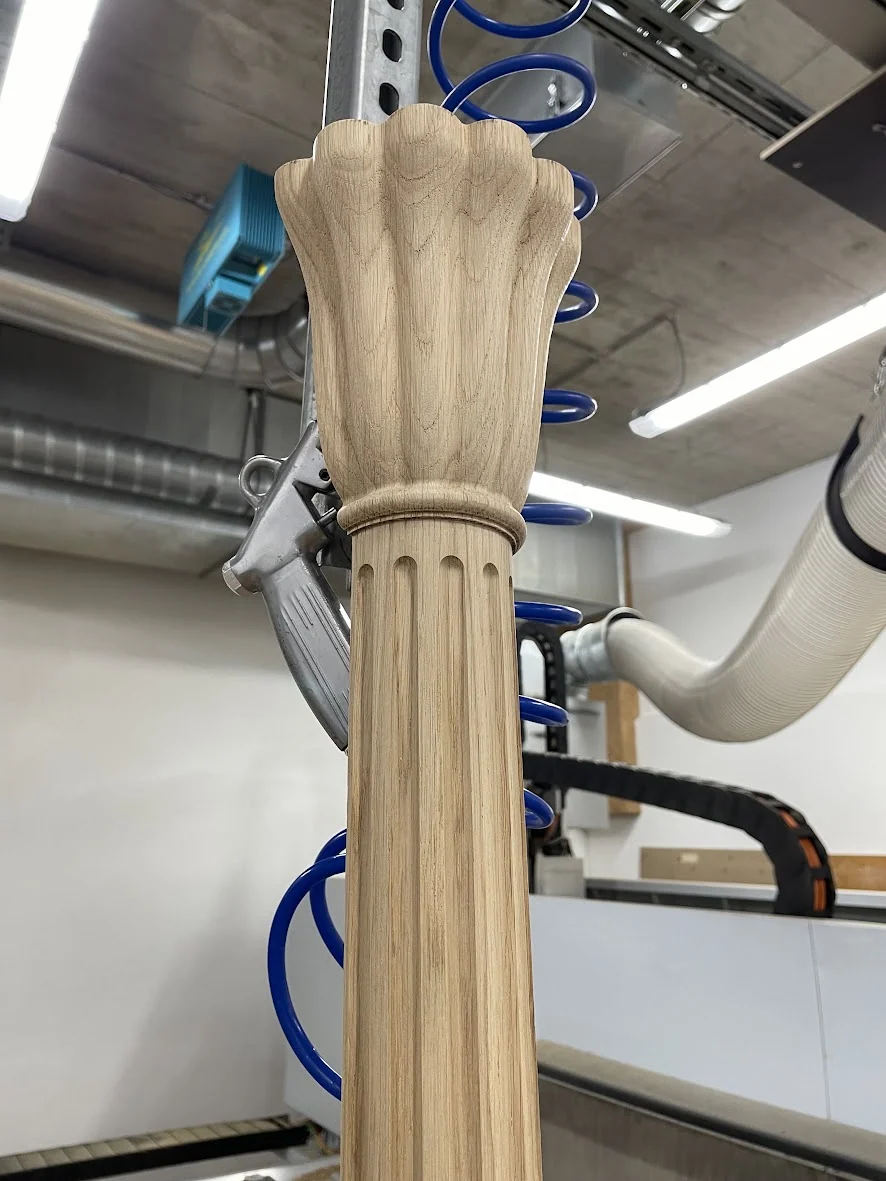
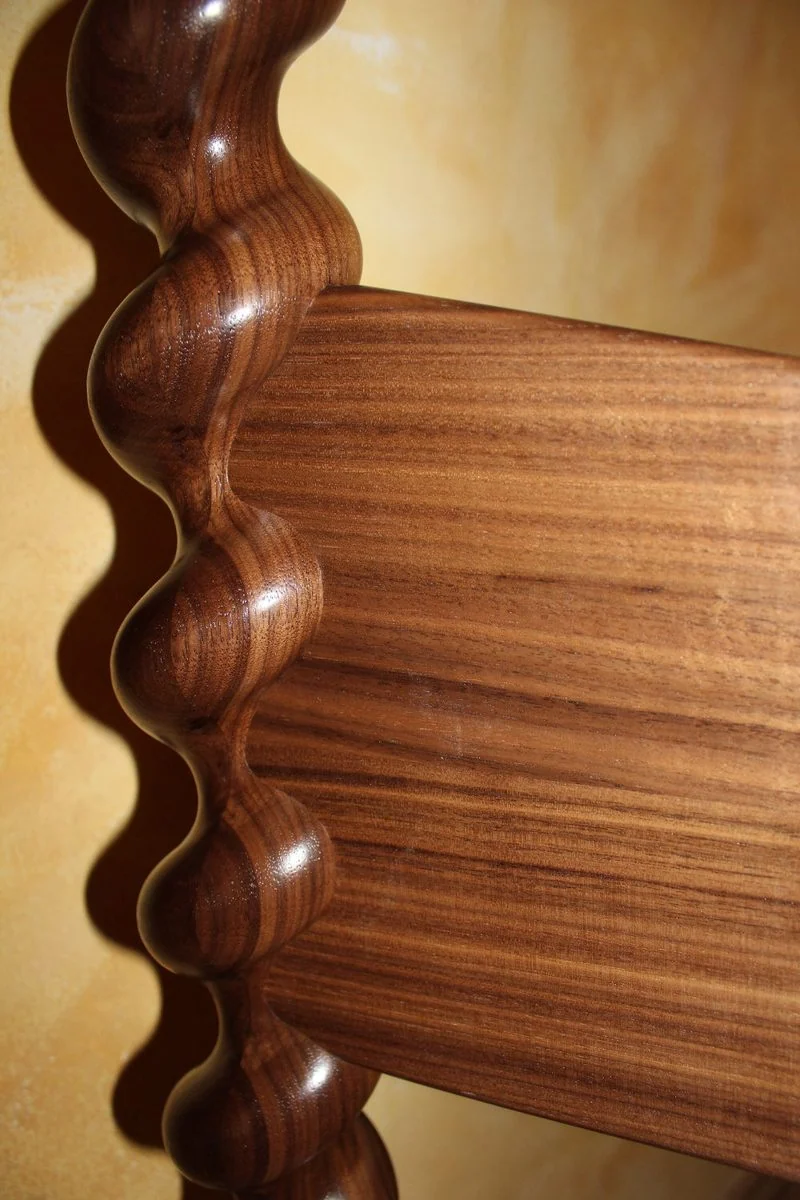
Kanneluren sind längliche Hohlkehlen, beispielsweise an Säulen. CNC-Bearbeitung ermöglicht auch verwundene Verläufe und individuelle Profile. Werkzeugzugänglichkeit und Bauteilspannung müssen zur Form passen.
Mehr zur Anwendung
Kanneluren gliedern Säulen und andere Bauteile mit länglichen Hohlkehlen. Neben geraden Verläufen lassen sich auch verwundene Formen bearbeiten. Individuelle Profile sind ebenfalls möglich – etwa als Ergänzung historischer Bauteile im Denkmalschutz. Profilverlauf, Gehrungen und Verbinder werden dabei gemeinsam betrachtet.
Kannelierte Säule mit KapitellSäule eines Himmelbettes mit asymmetrisch konisch zulaufender BasisGerilltes, sich verjüngendes Formteil aus Holz
5 weitere Bilder anzeigenBildreihe wieder einklappen
Gefräste geschwungene HolzprofileFreie Profilierung durch AbzeilenProfileUmlaufende Kannelierung mittels BallfräserKannelurfräsen
Gewindefräsen
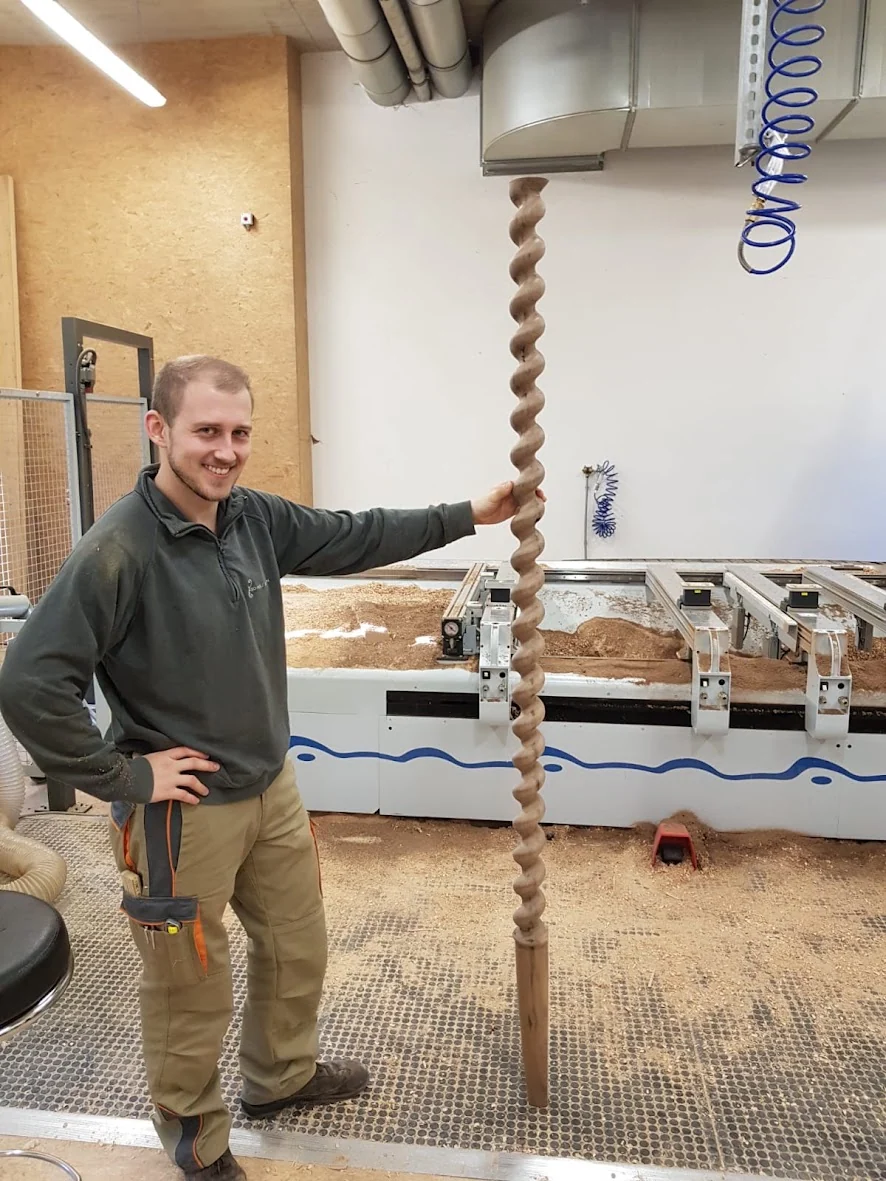
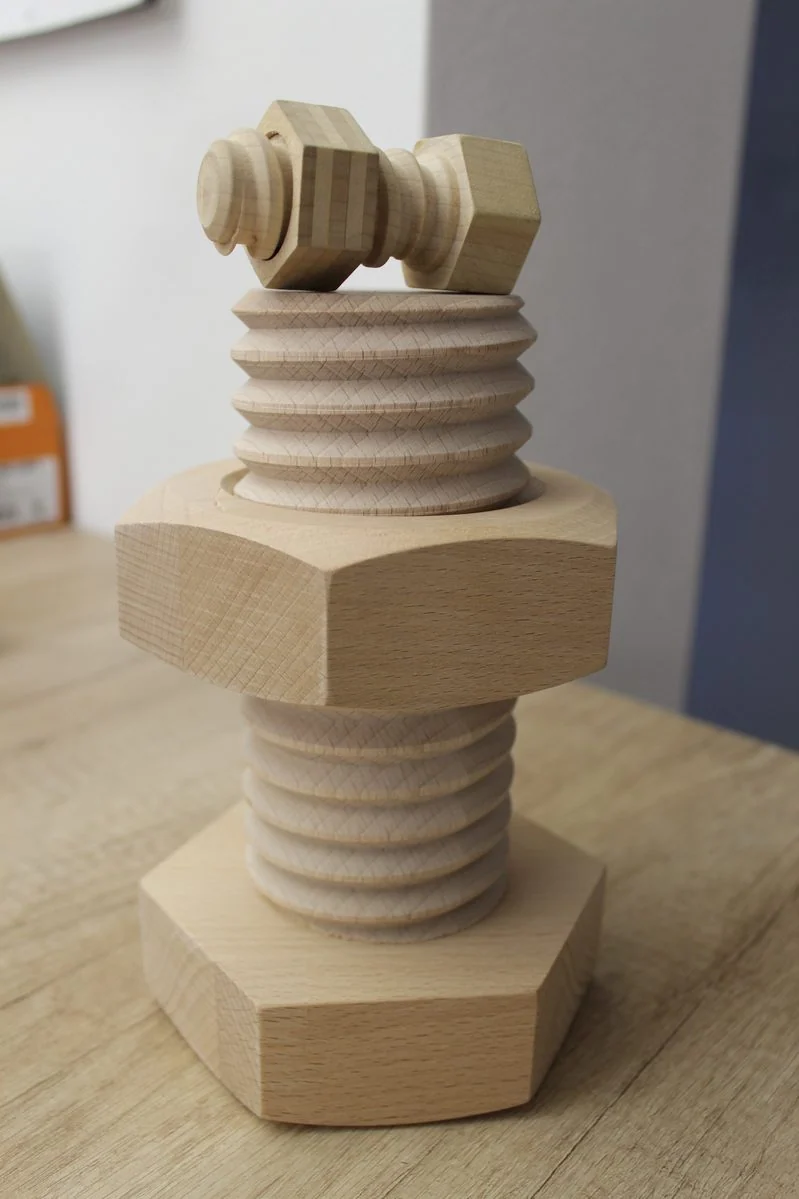
Innen- und Außengewinde lassen sich auch in geeigneten Hölzern und Kunststoffen herstellen. Abmessungen, Belastung und Material entscheiden, ob eine solche Verbindung für die Aufgabe geeignet ist.
Mehr zur Anwendung
Innen- und Außengewinde, Links- und Rechtsgewinde sowie unterschiedliche Steigungen können je nach Werkstoff und Abmessung gefräst werden. Ein Anwendungsbeispiel sind metallfreie Verbindungen in Holzmöbeln. Belastbarkeit und Passung müssen zur späteren Verwendung passen.
GewindefräsenGewindefräsen
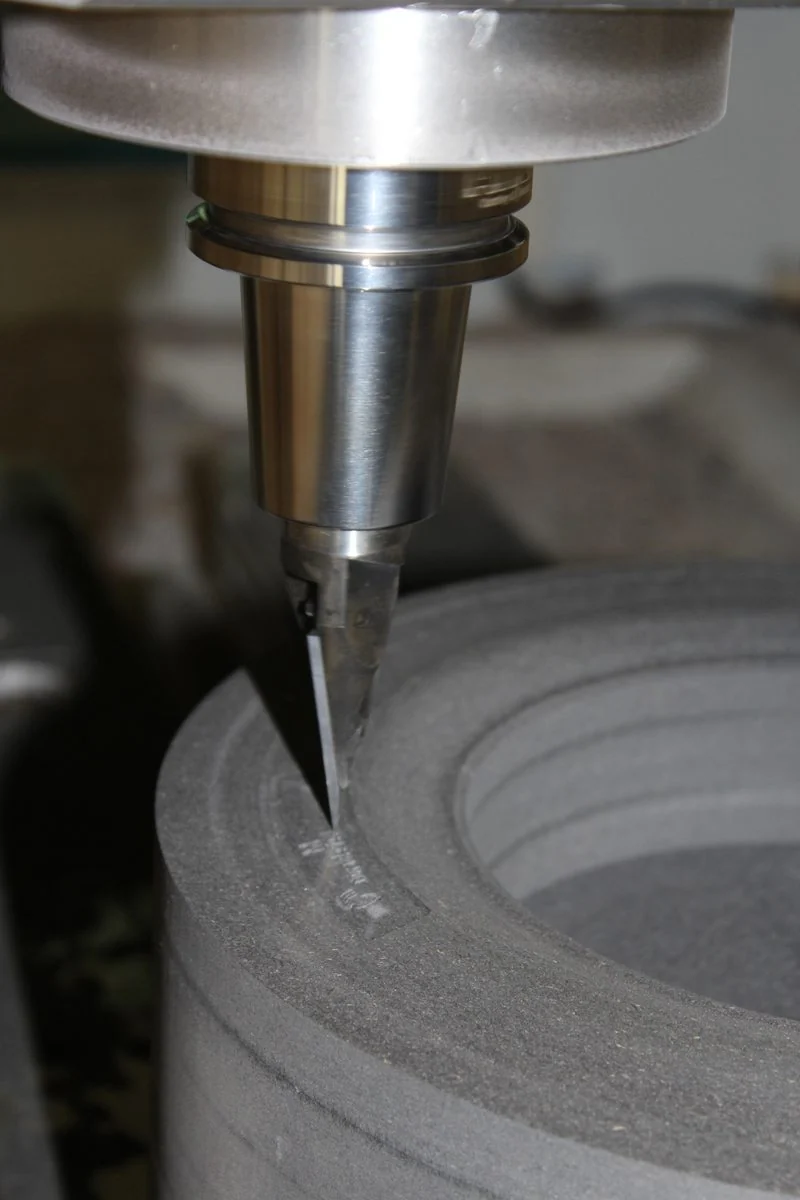
Schleifen mit CNC
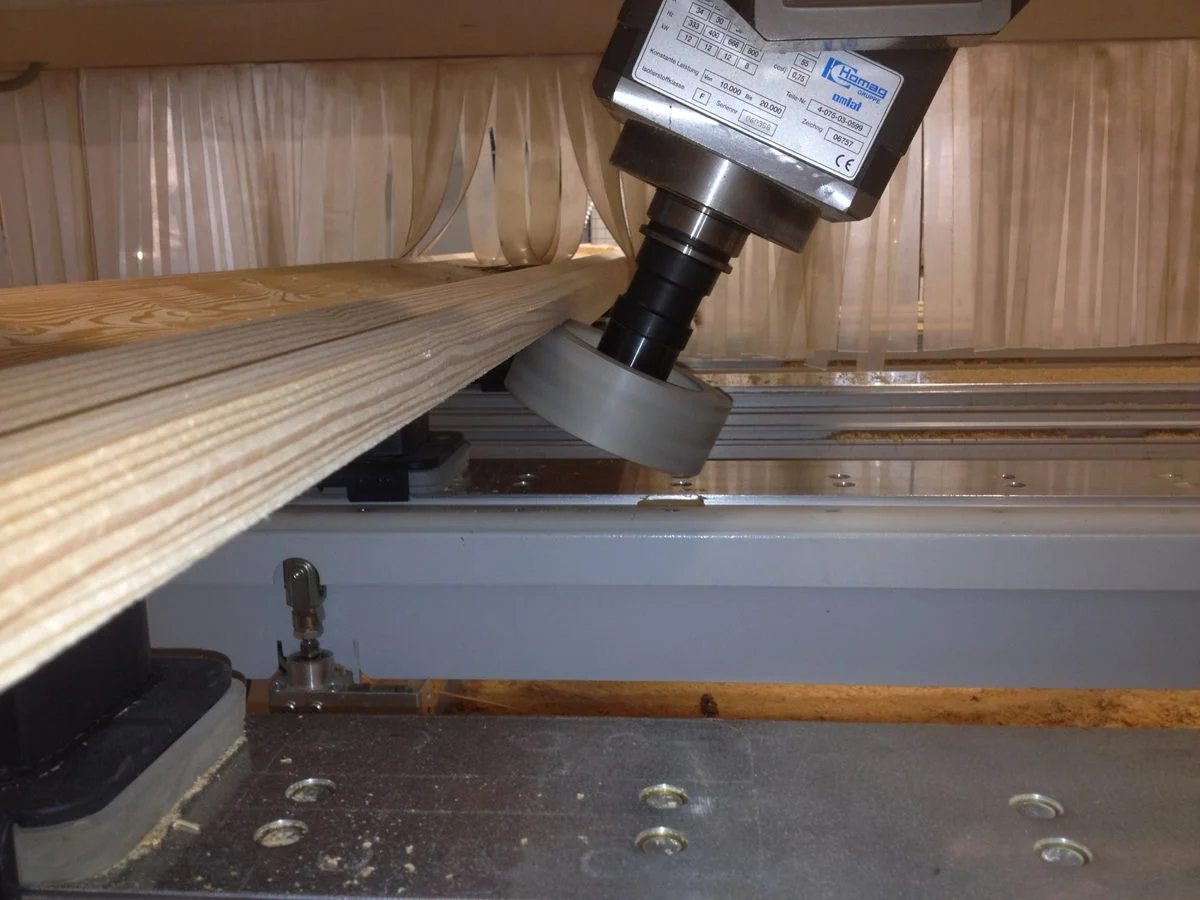
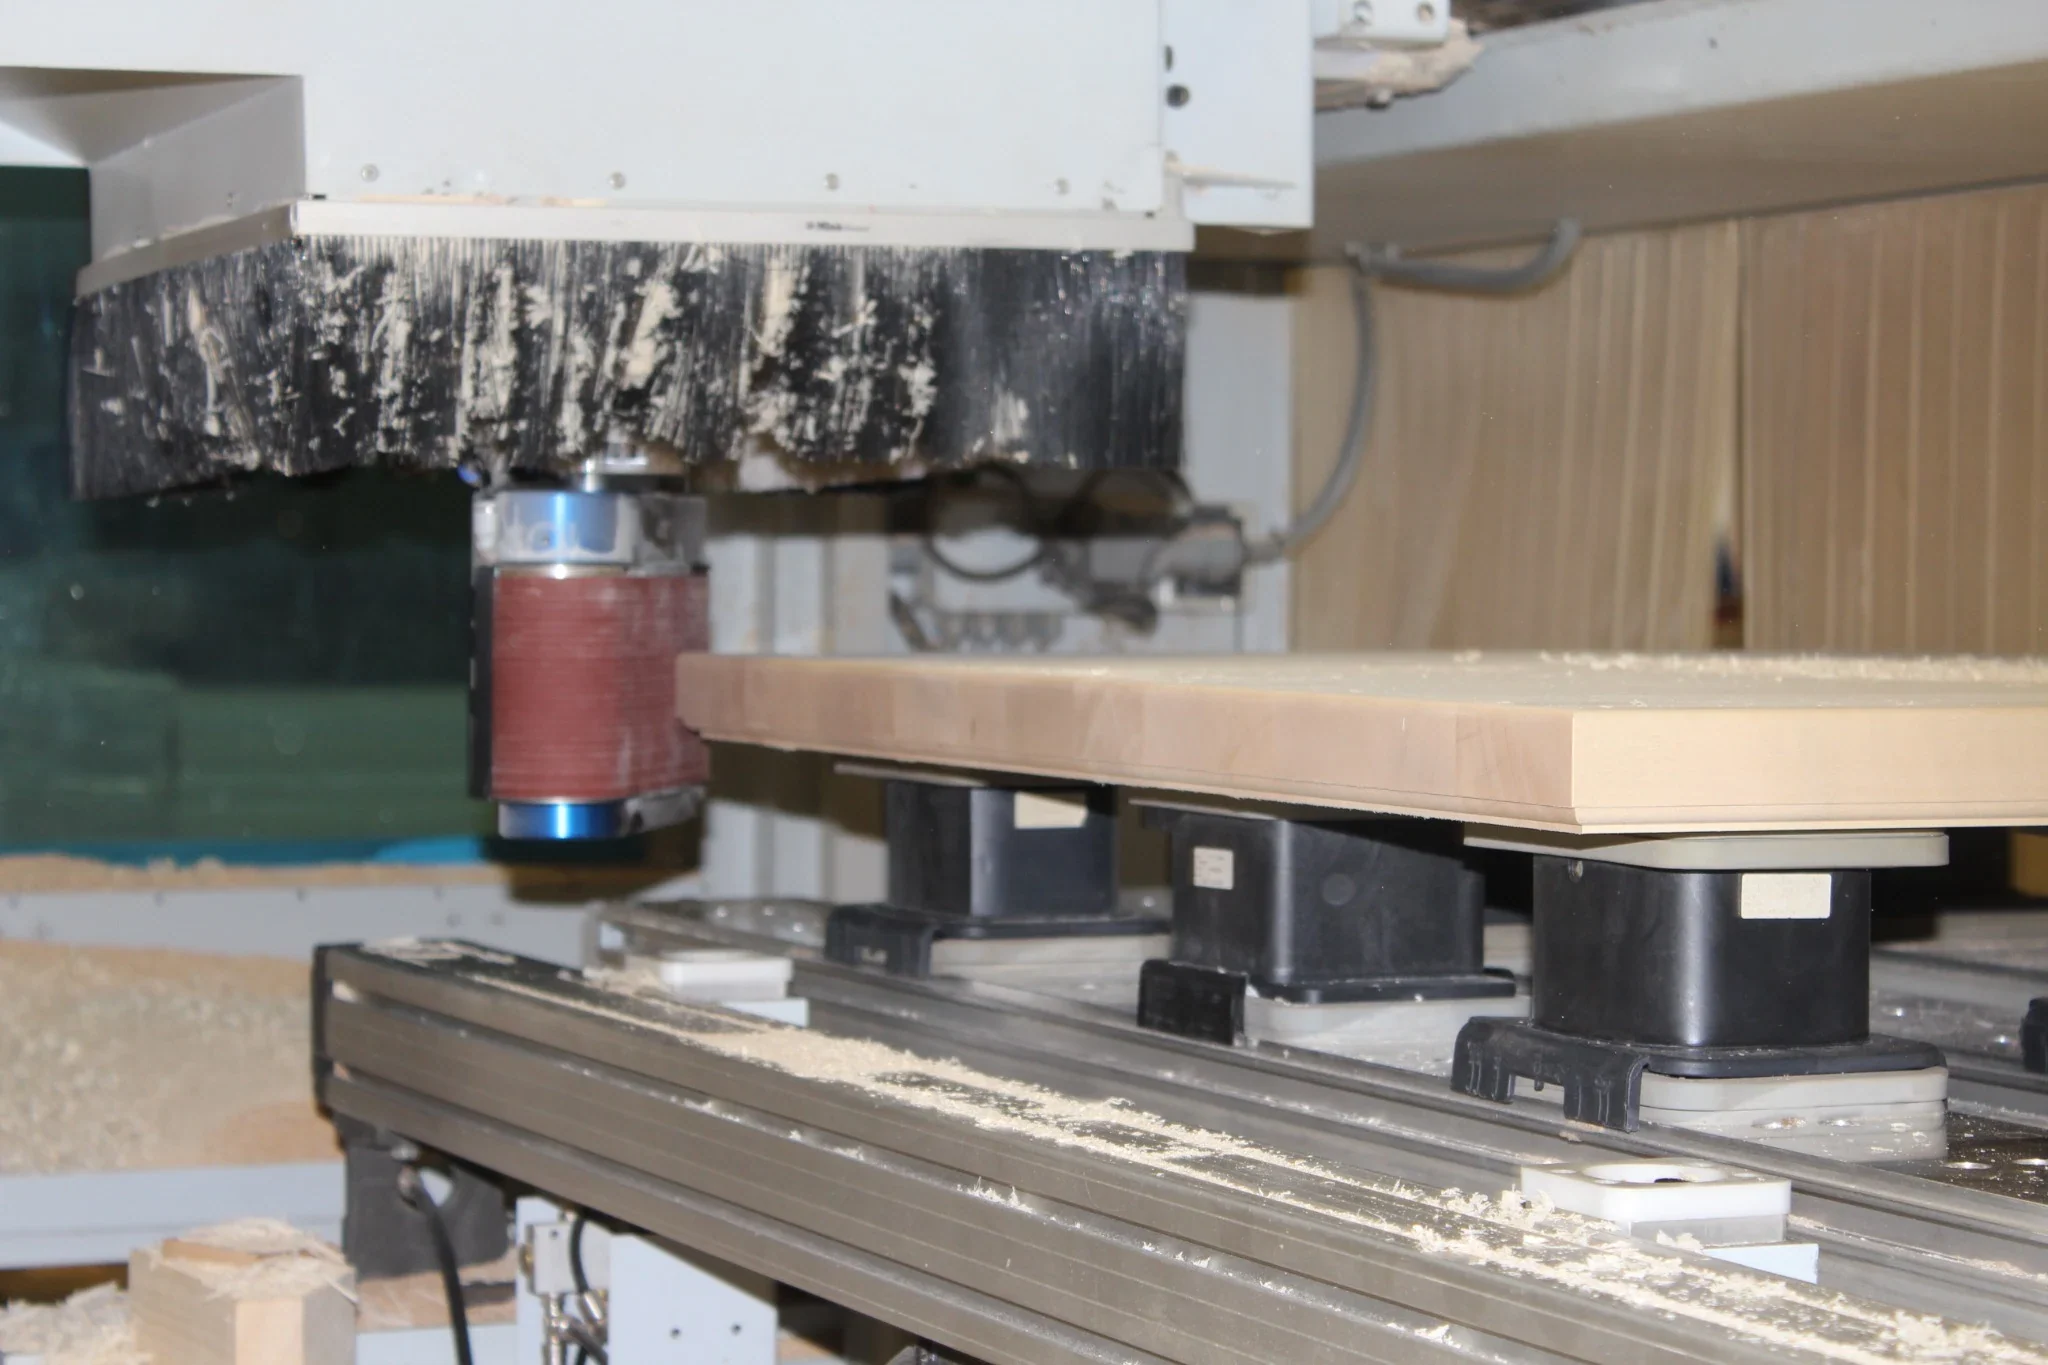
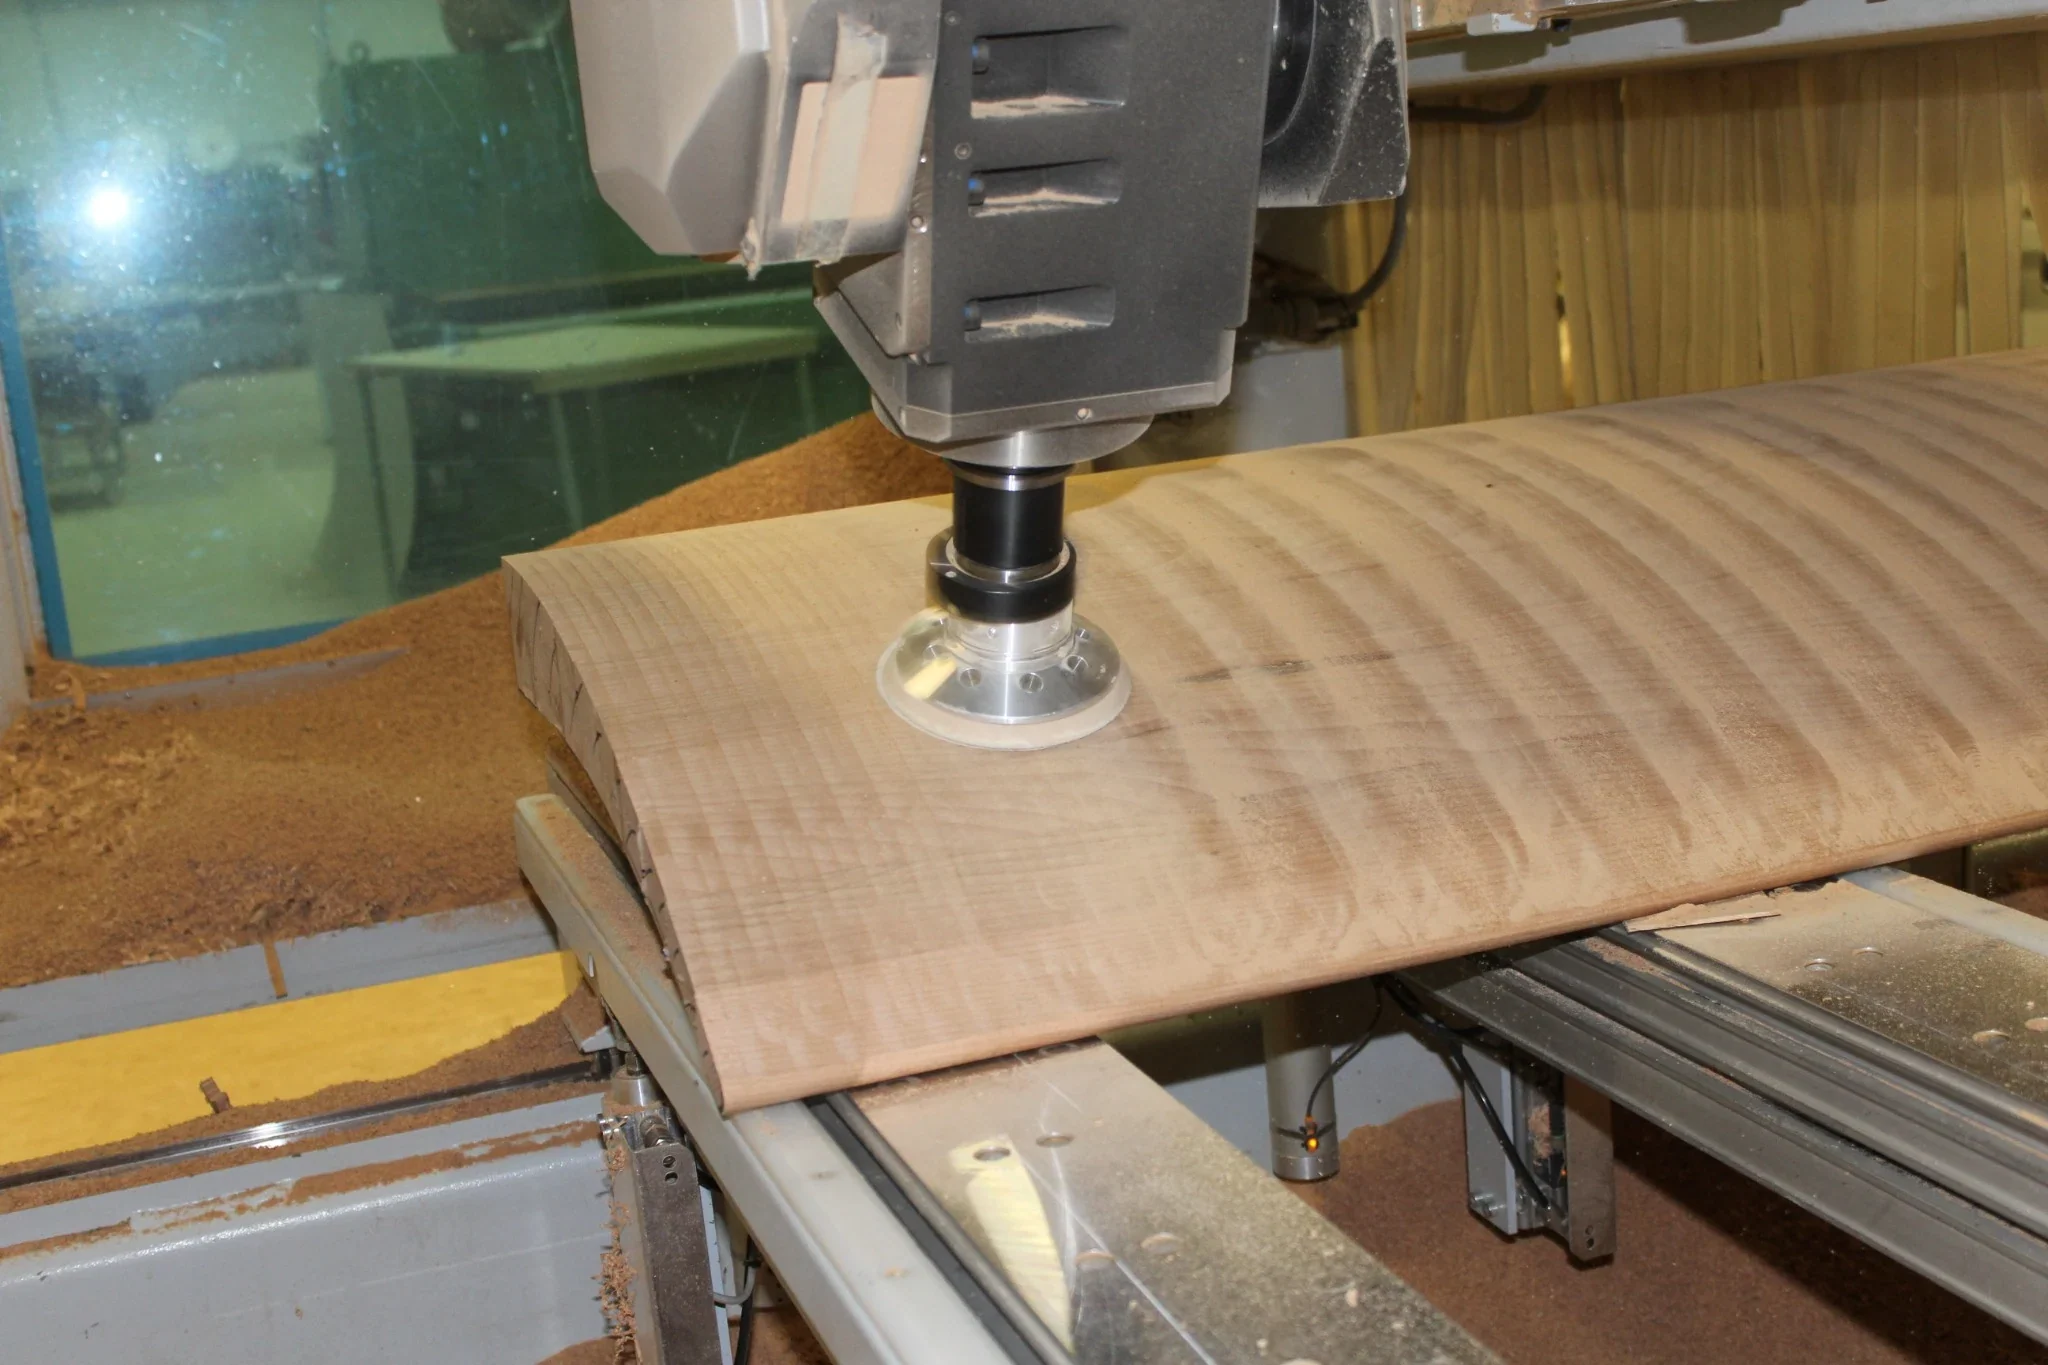
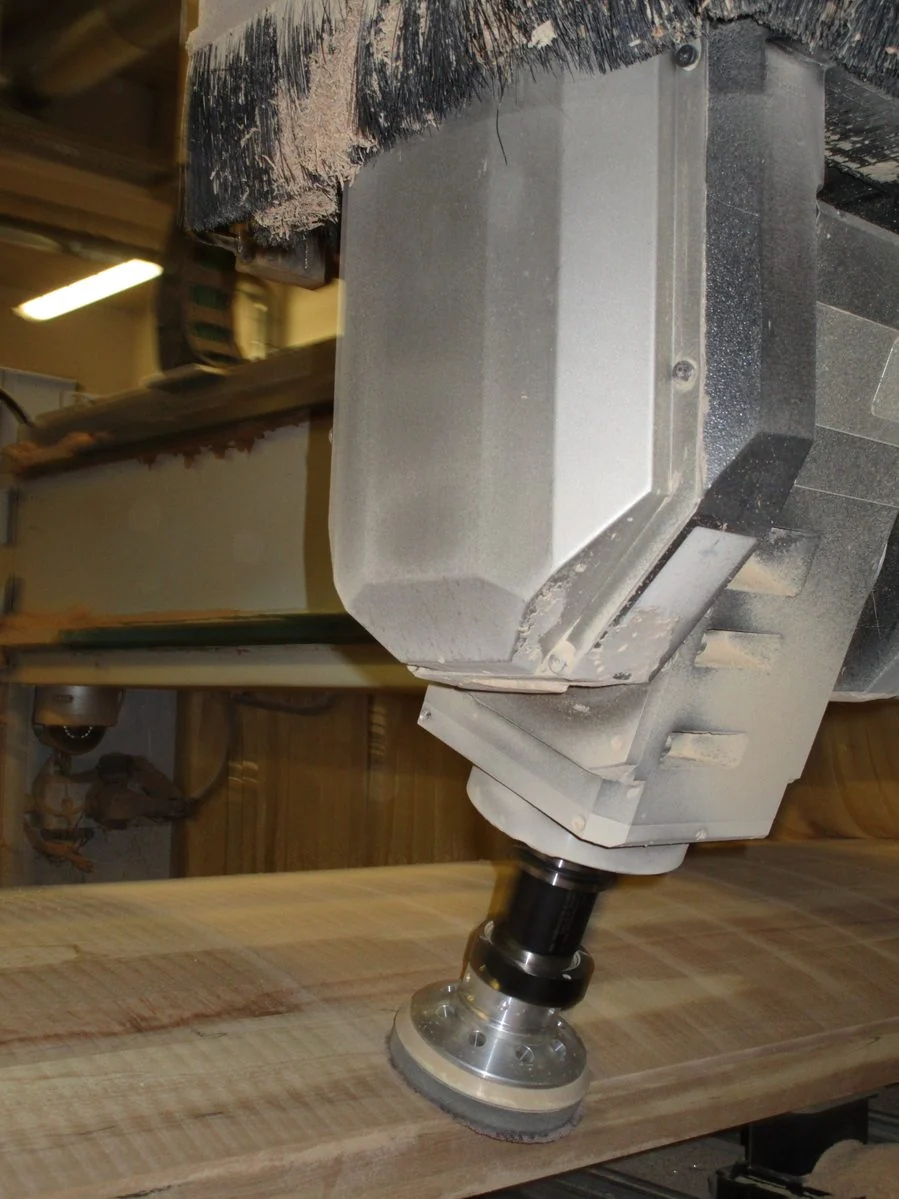
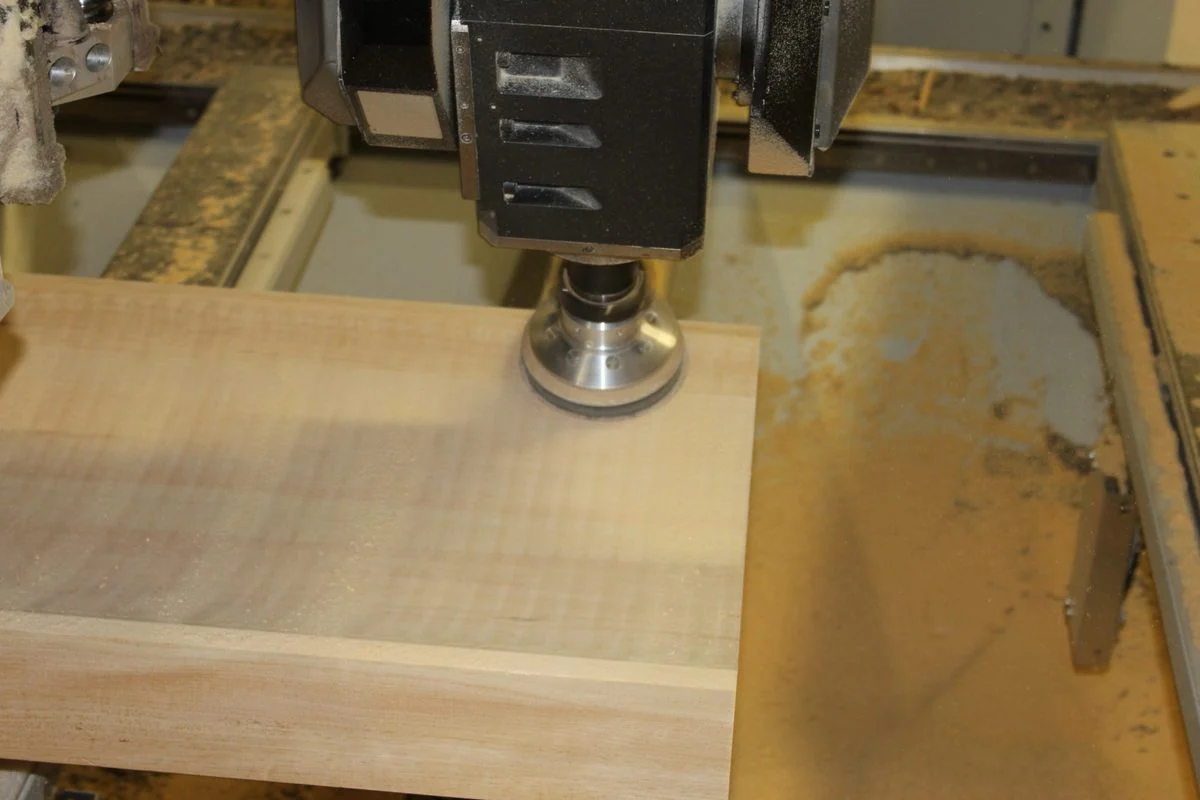
Mit passenden Schleifwerkzeugen lassen sich Werkstückkanten und gewölbte Freiformflächen CNC-gesteuert bearbeiten. Die Bilder zeigen den Einsatz von Schleifwalze und Schleifteller in unserer Fertigung. Welche Nacharbeit erforderlich bleibt, hängt von Form, Material und gewünschter Oberfläche ab.
CNC-Schleifen einer Werkstückkante mit SchleifaggregatCNC-Schleifen einer gewölbten Holzfläche mit ExzenterschleifaggregatSchleifen
2 weitere Bilder anzeigenBildreihe wieder einklappen
SchleifenExzenterschliff mit CNC-Technik
Sägen mit CNC
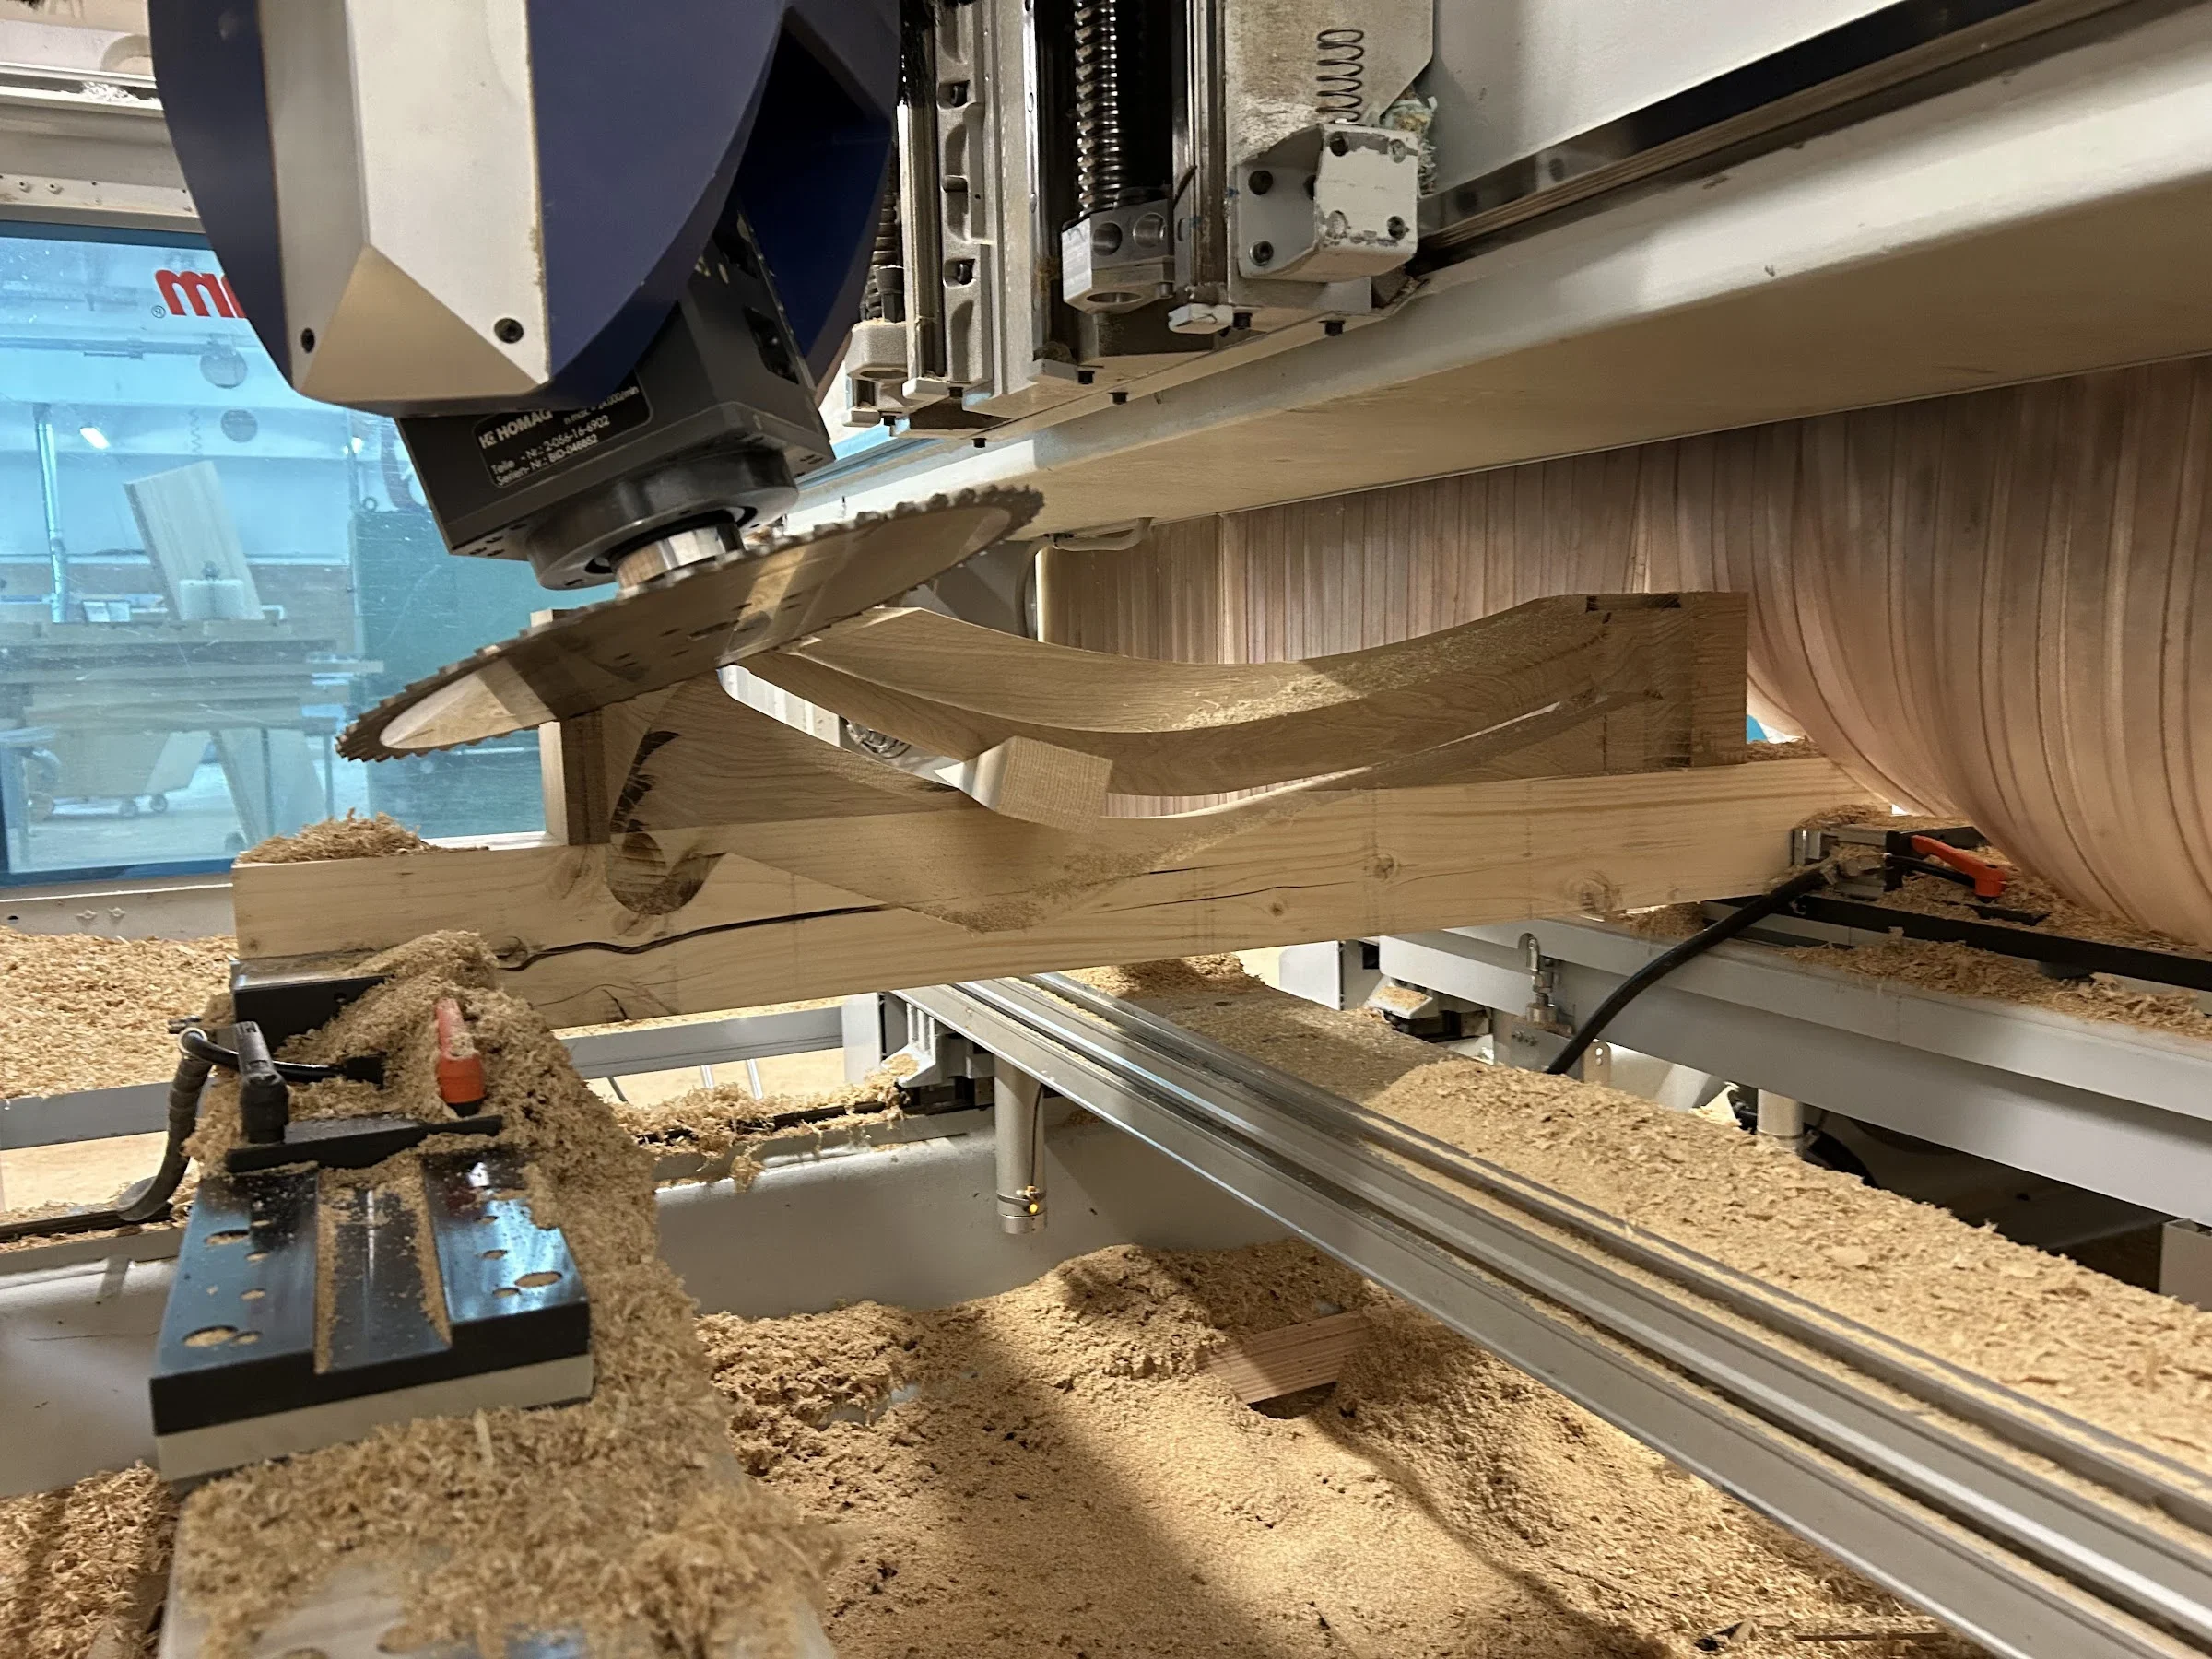
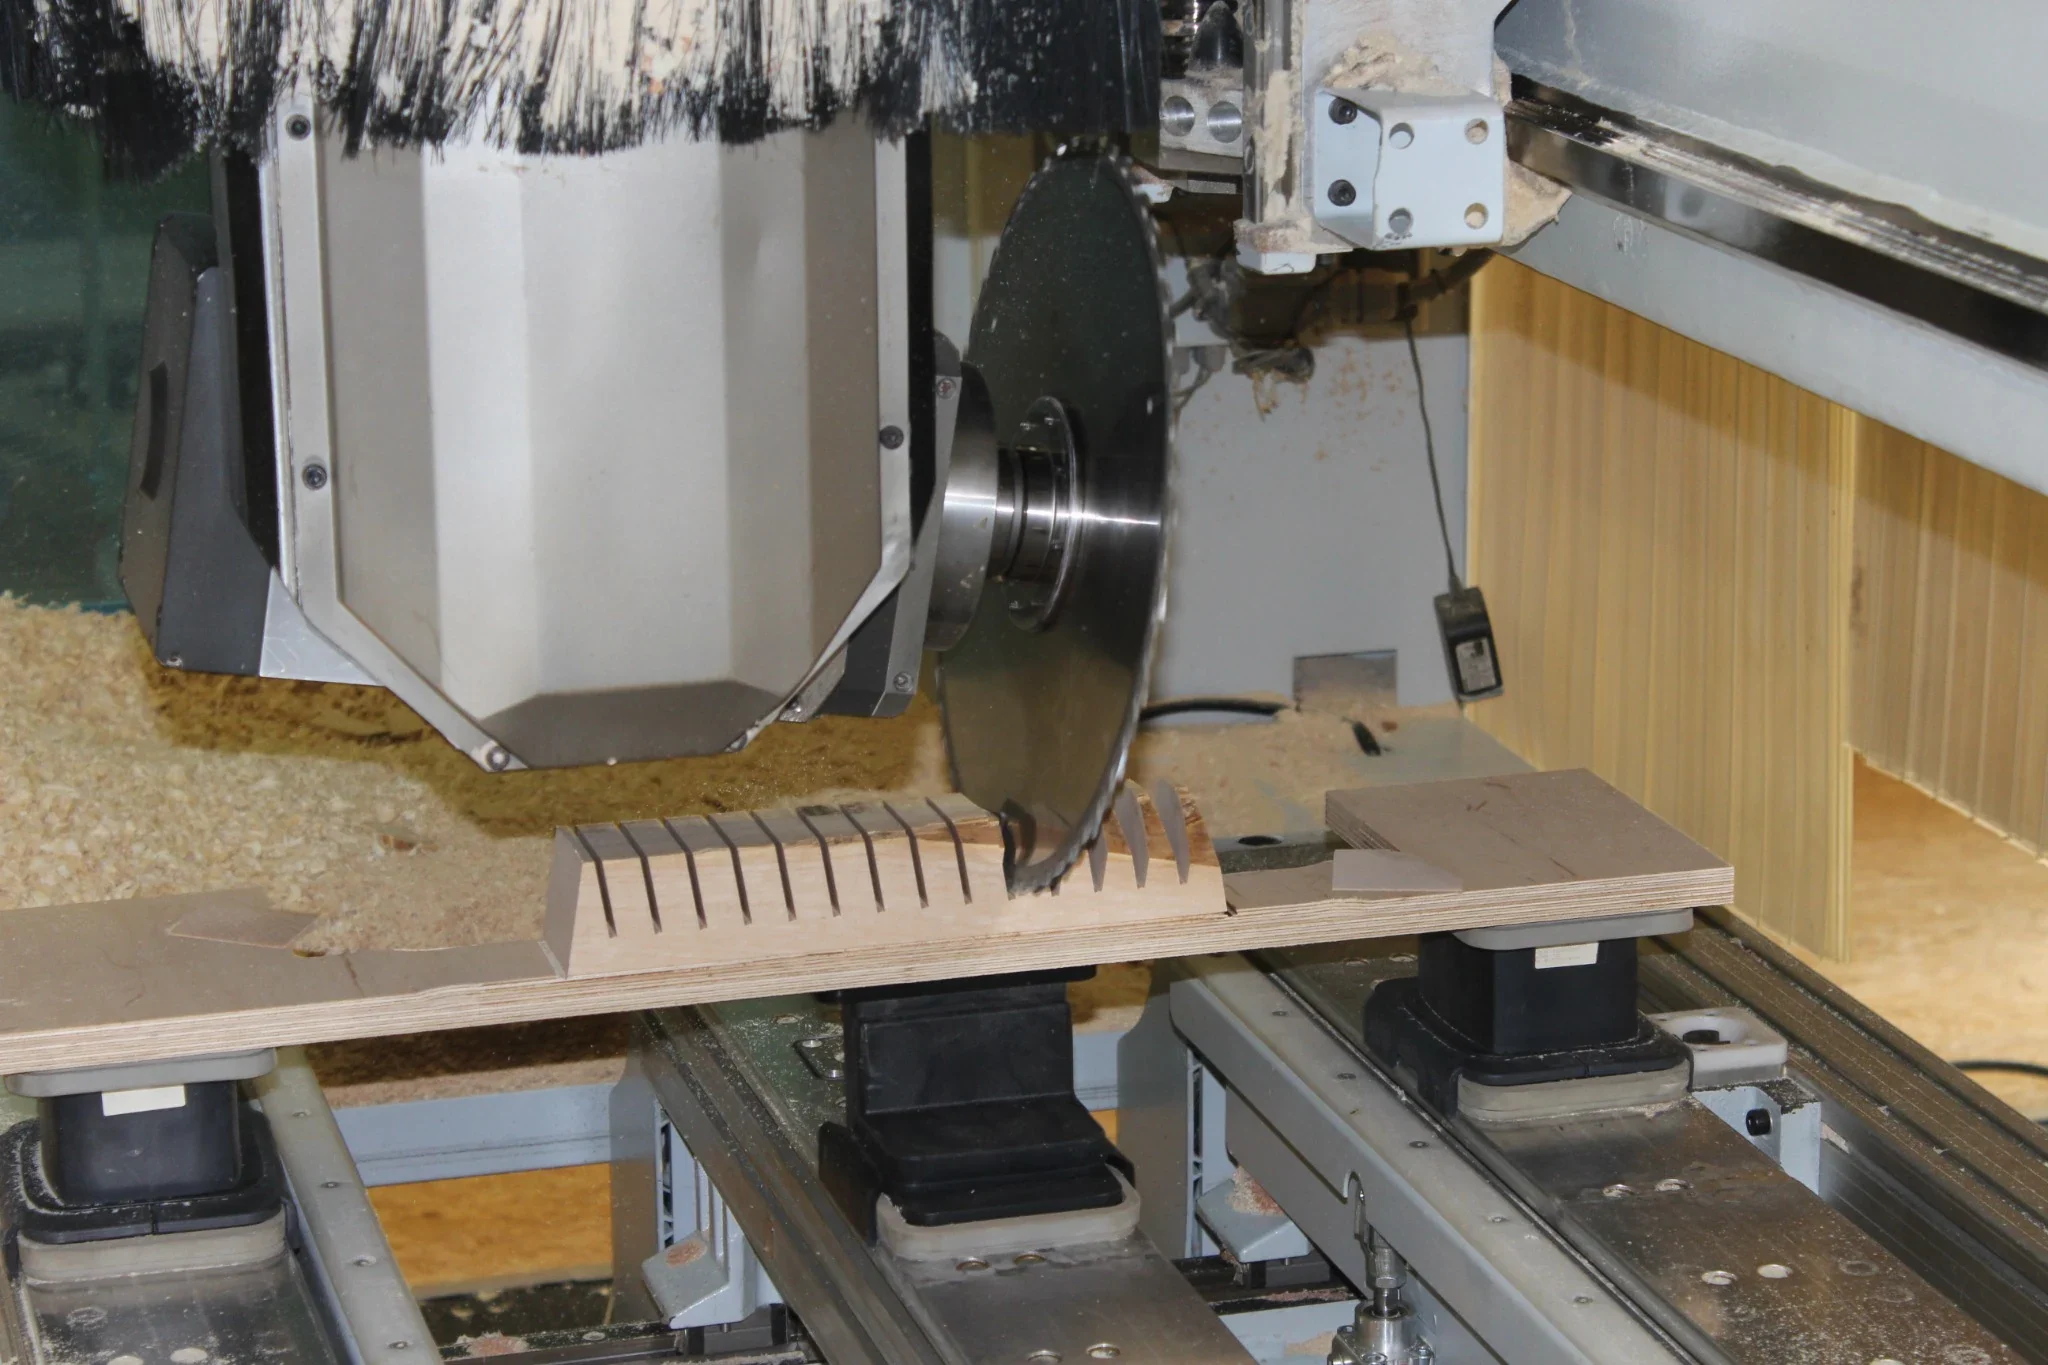
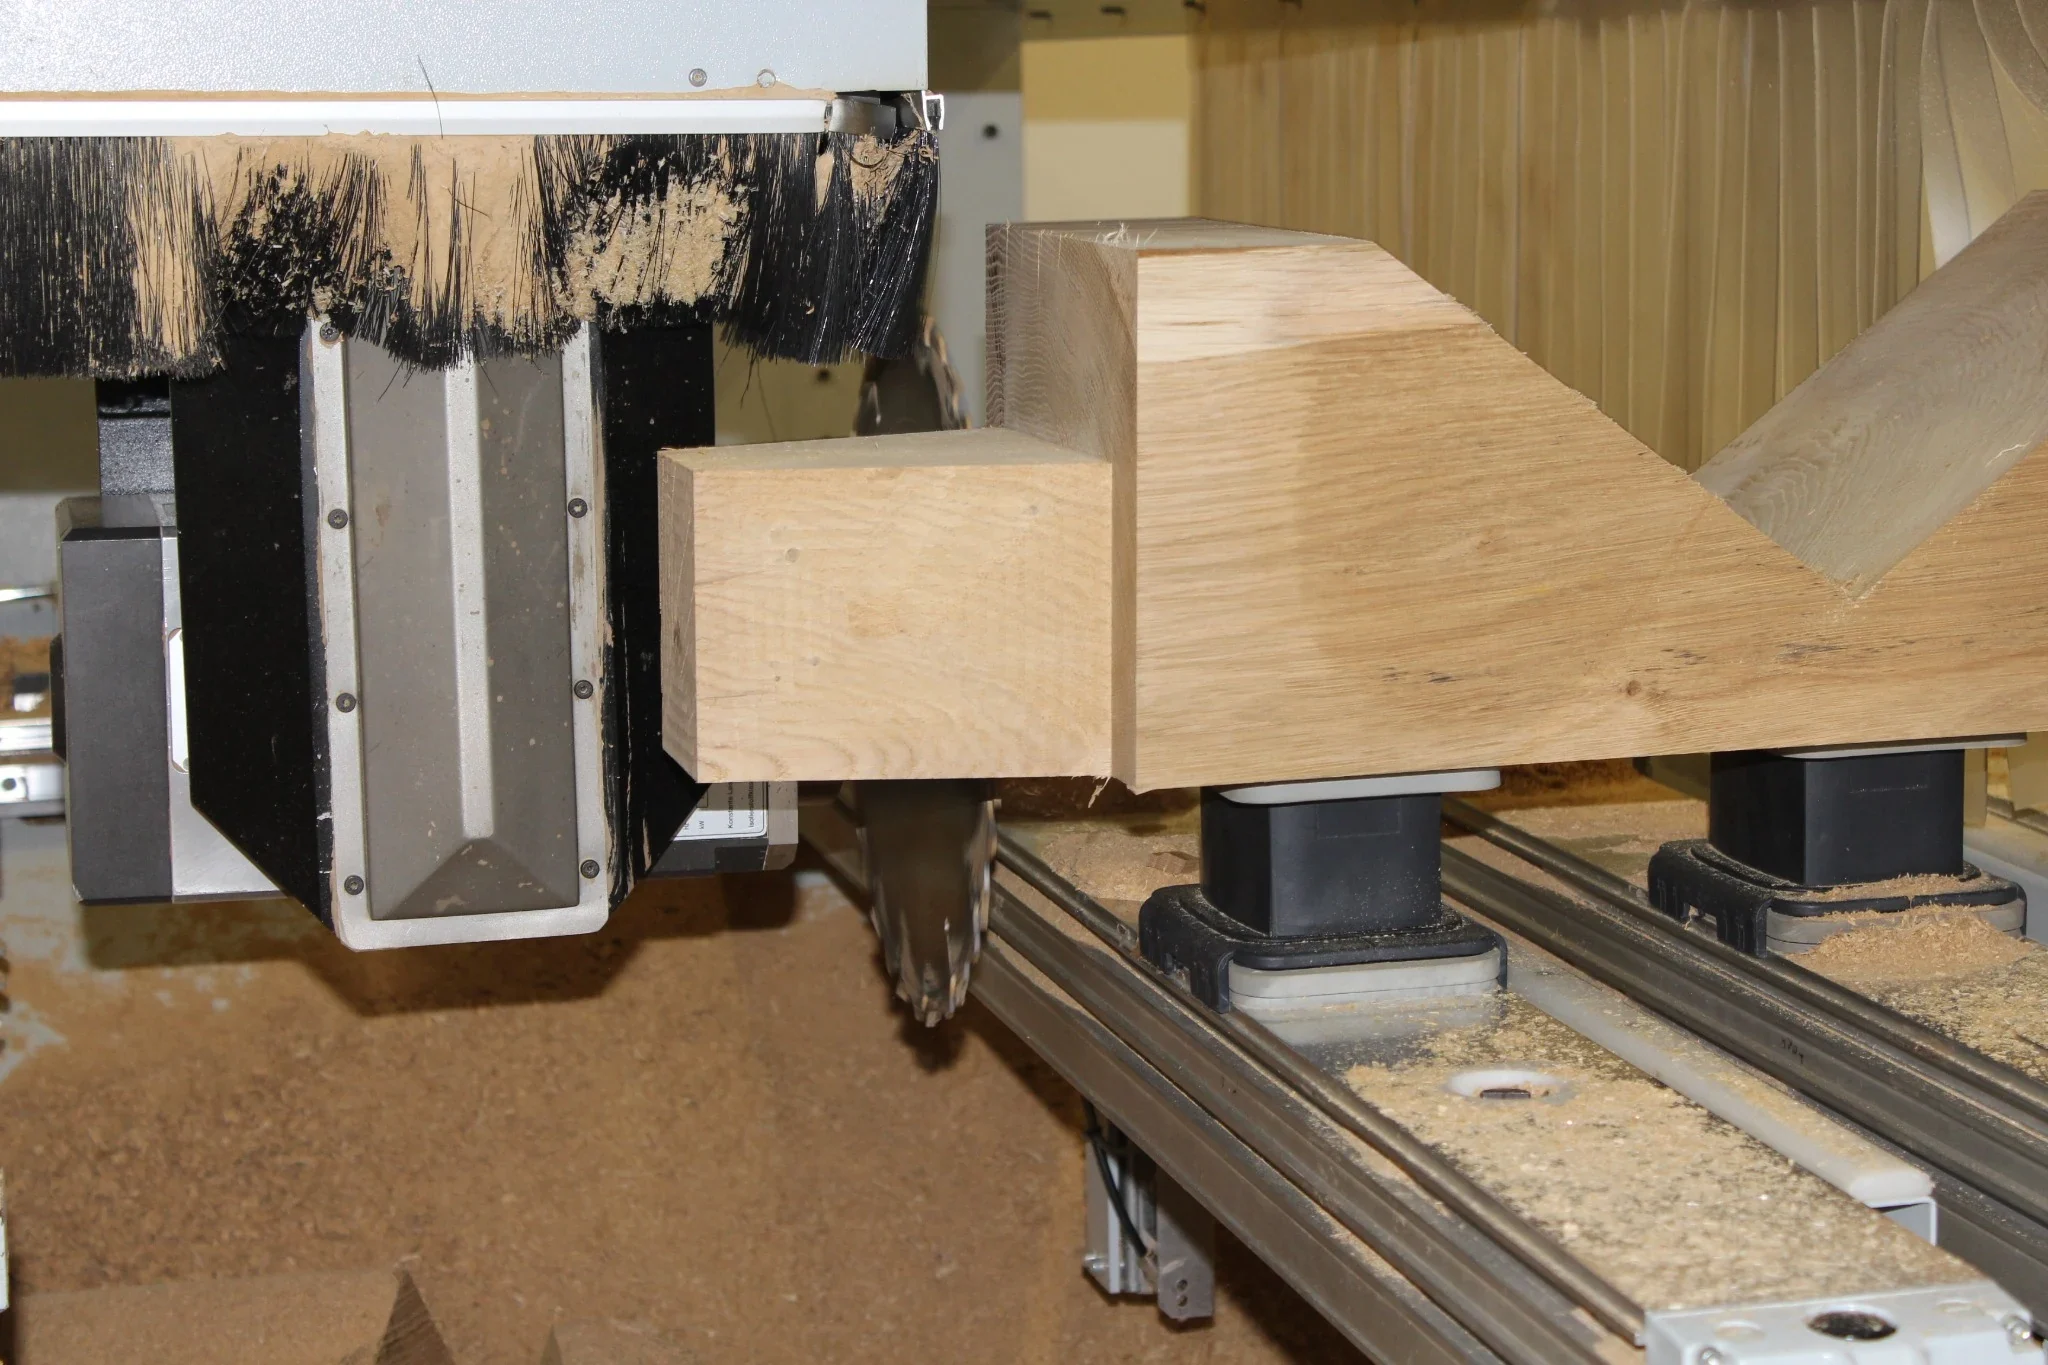
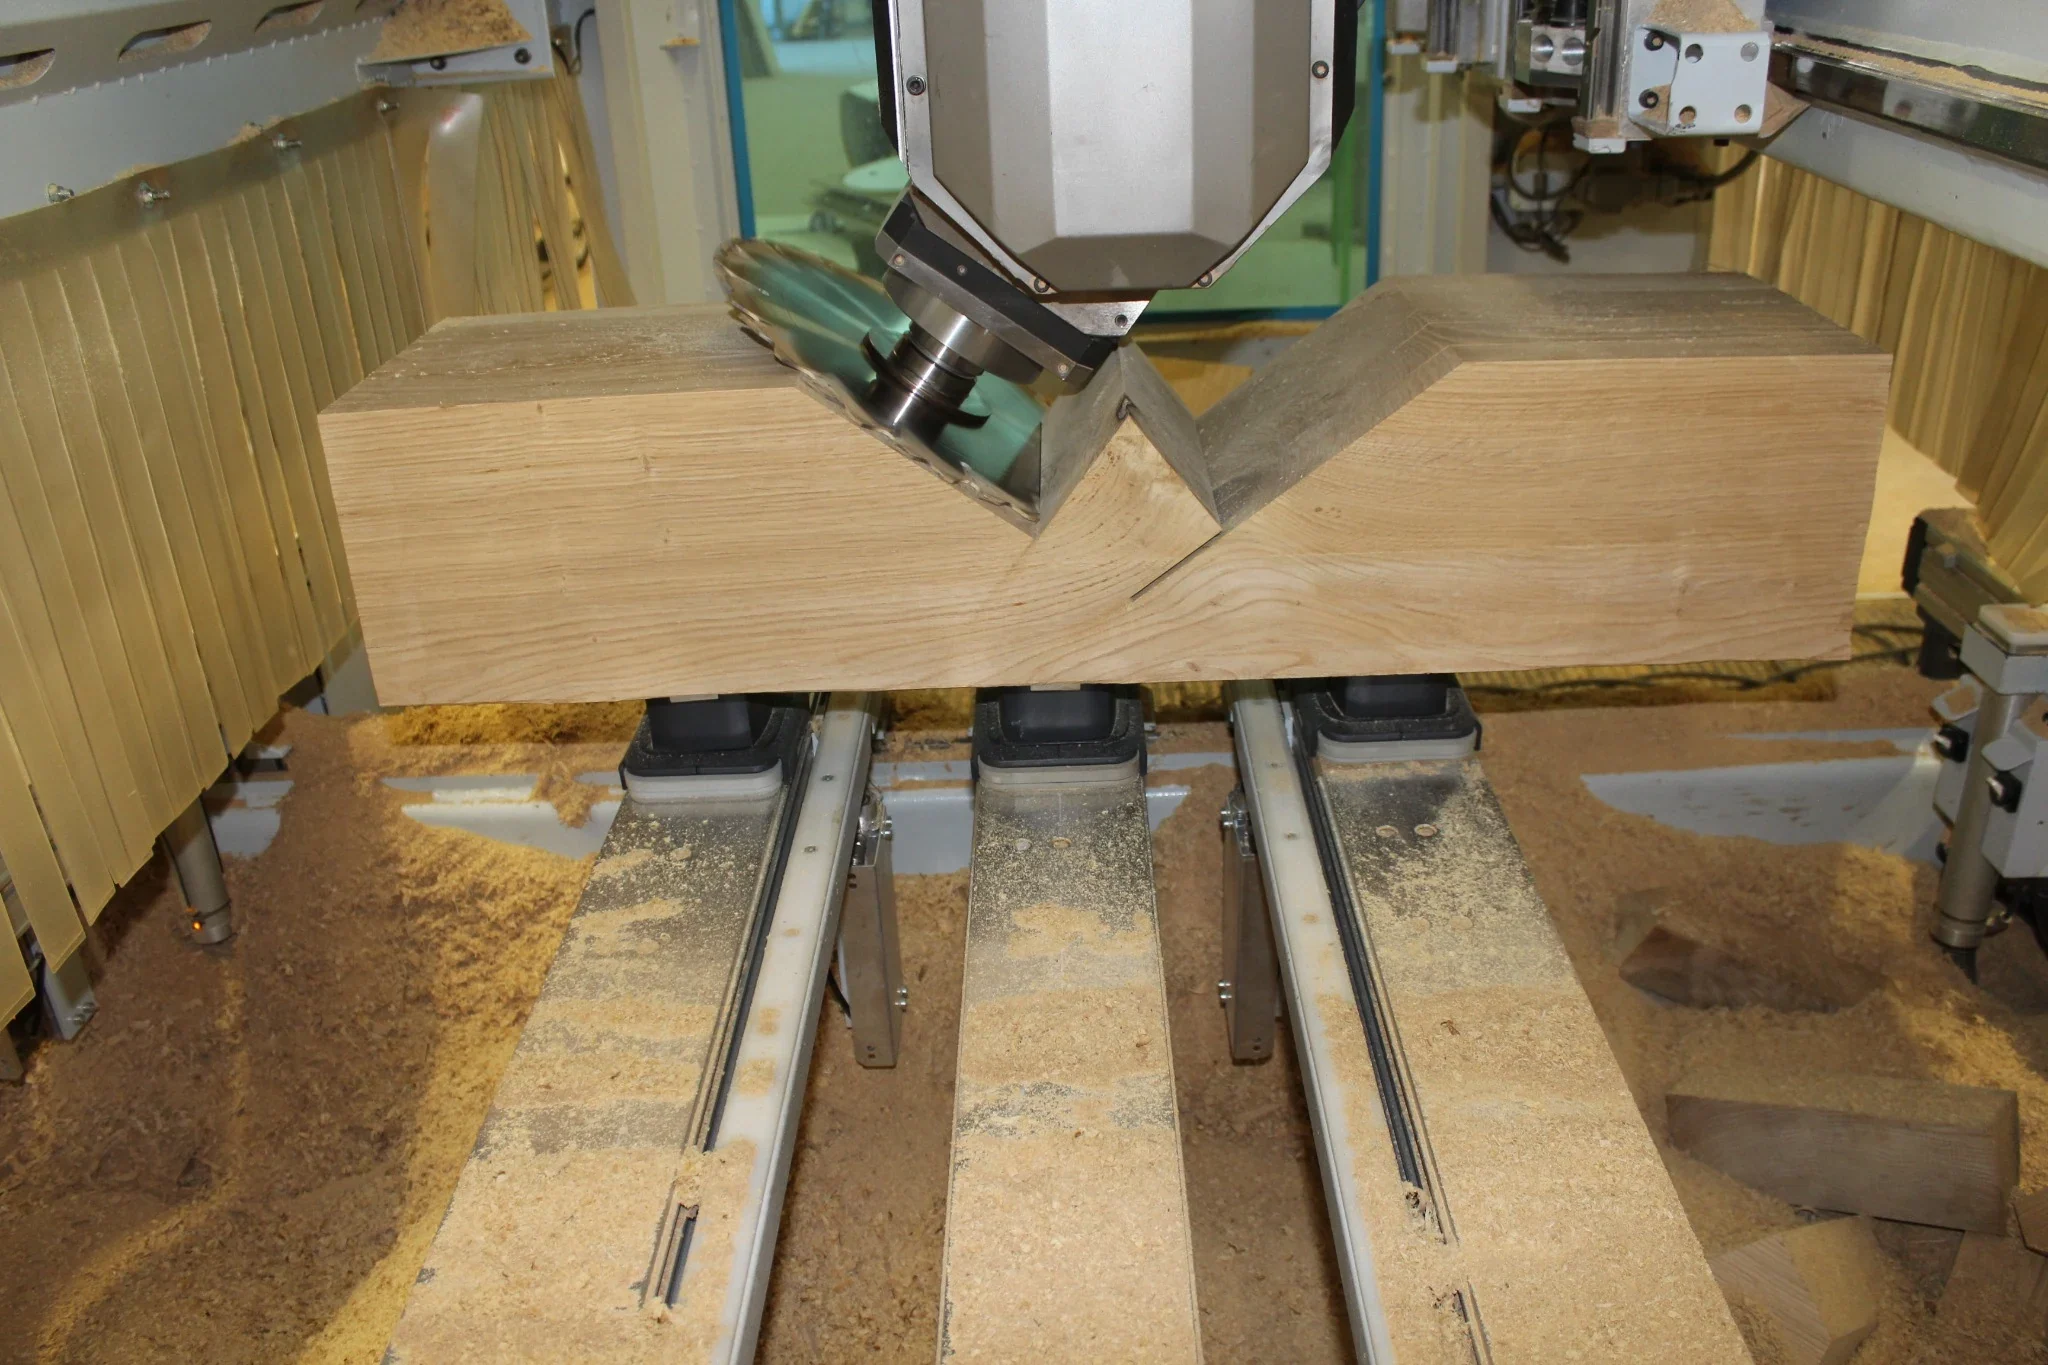
CNC-gesteuertes Sägen ermöglicht gezielte Einschnitte und Trennschnitte. Das Sägeblatt lässt sich außerdem zur Formgebung einsetzen. Die Beispiele zeigen parallele Einschnitte, das Ausklinken und Absetzen eines Zapfens sowie die Formgebung von Sockeln für ein Kunstwerk. Beim Ausklinken wird ein Bereich des Werkstücks ausgespart; beim Absetzen entstehen die Schultern am Übergang zum Zapfen.
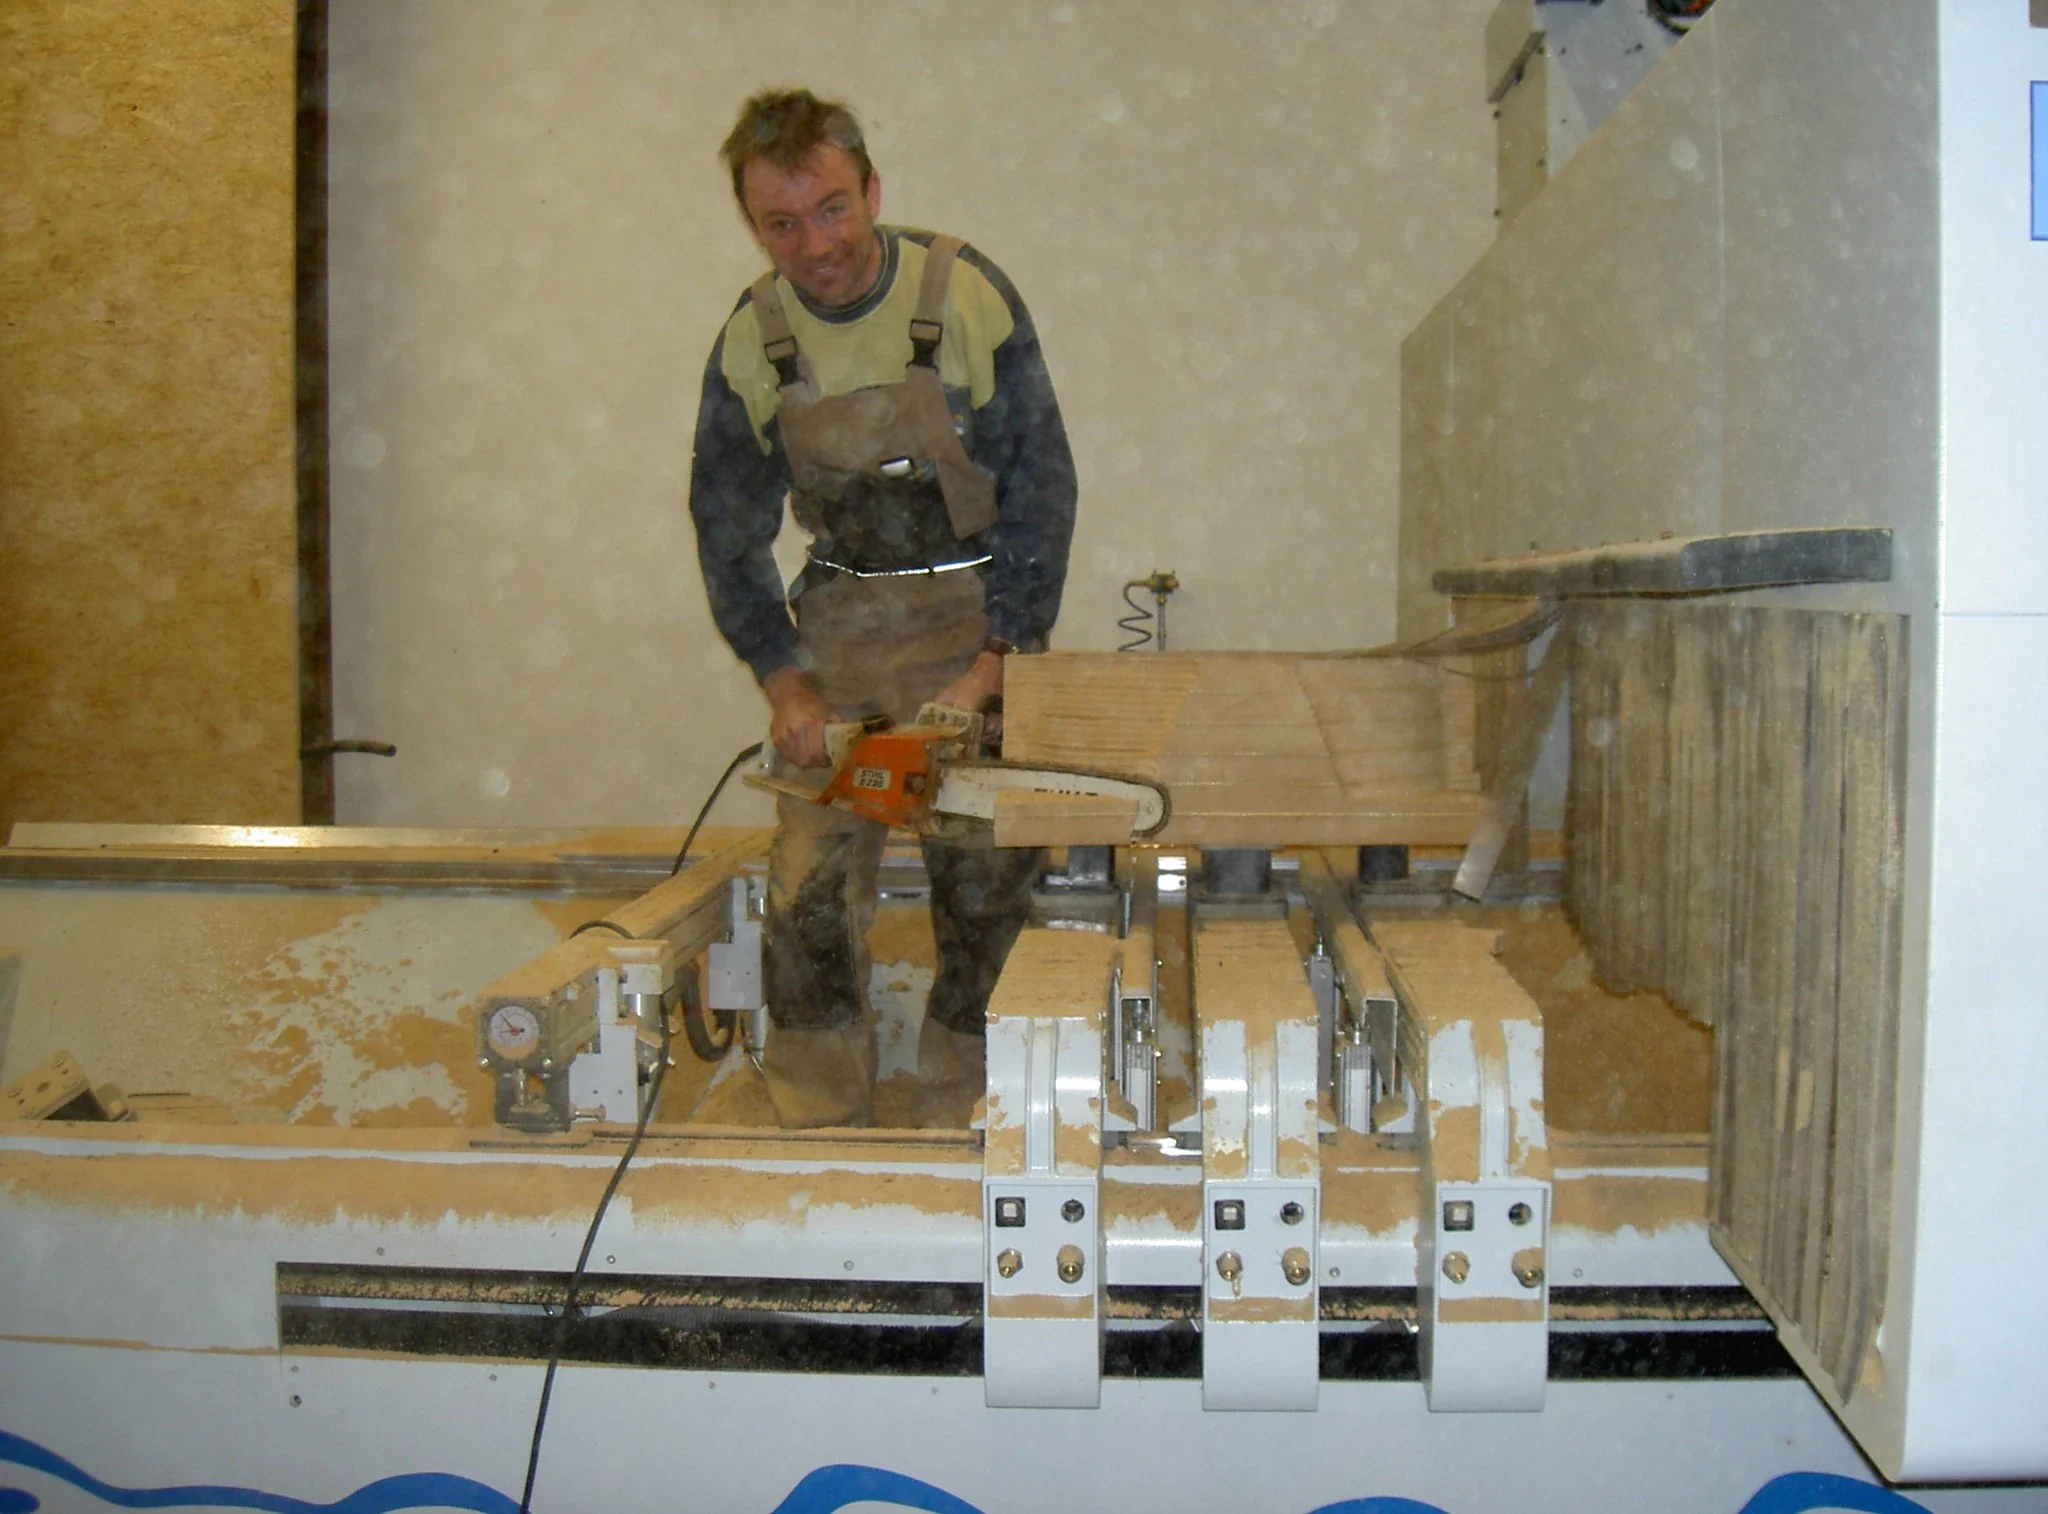
Auch das kommt vor: In der erweiterten Bildreihe zeigen wir den manuellen Grobzuschnitt mit der Kettensäge direkt am aufgespannten Werkstück auf der CNC-Maschine. Handwerk und digitale Fertigung ergänzen sich.
Sägen mit CNC: parallele Einschnitte in einem HolzwerkstückAbsetzen eines Zapfens mit dem CNC-geführten SägeblattAusklinken eines Holzwerkstücks mit dem CNC-geführten Sägeblatt
3 weitere Bilder anzeigenBildreihe wieder einklappen
Auch das kommt vor: manueller Grobzuschnitt mit der Kettensäge an der CNCSägenAbzeilen einer Kontur ausschließlich mit Sägeblatt im Zickzack-Verfahren.
Ihre Idee passt in keine Schublade?
Schicken Sie uns Ihre Zeichnung, Skizze oder ein Foto – zusammen mit Maßen, Material, Stückzahl und vollständiger Anschrift.